
टी: +86-0731-85185770
ई: enquiry@qilumetal.com
ई: enquiry@qilumetal.com
नंबर 18 जियांगफू मिडिल रोड, युहुआ जिला, चांग्शा शहर
दृश्य: 0 लेखक: साइट संपादक प्रकाशन समय: 2026-09-06 उत्पत्ति: साइट


भारी उद्योग में इंजीनियरों को लगातार एक विशिष्ट यांत्रिक विरोधाभास का सामना करना पड़ता है। उन्हें ऐसे घटकों को डिज़ाइन करना चाहिए जो तीव्र सतह घर्षण को सहन करने में सक्षम हों और साथ ही बिना भंगुर फ्रैक्चर के गंभीर प्रभाव भार से बचे रहें। इस संरचनात्मक चुनौती को हल करने से यह तय होता है कि मशीनरी विश्वसनीय रूप से काम करती है या क्षेत्र में भयावह विफलता का सामना करती है।
कठोरीकरण के माध्यम से अधिकतम शक्ति प्राप्त होती है लेकिन स्वाभाविक रूप से महत्वपूर्ण सामग्री लचीलापन का त्याग हो जाता है। इस मौलिक व्यापार-बंद के कारण ठोस धातु के हिस्से अचानक झटके या भारी कंपन के कारण अप्रत्याशित रूप से टूट जाते हैं। केस हार्डनिंग केवल धातु की सतह रसायन विज्ञान को जानबूझकर बदलकर इस भेद्यता को हल करता है। यह प्रक्रिया एक लचीले, आघात-अवशोषित आंतरिक कोर के चारों ओर लपेटा हुआ अत्यधिक पहनने-प्रतिरोधी बाहरी कवच बनाती है।
यह आलेख इंजीनियरिंग और खरीद टीमों के लिए एक स्पष्ट, कार्रवाई योग्य रूपरेखा प्रदान करता है। आप सीखेंगे कि कैसे मूल्यांकन किया जाए कि कौन से विशिष्ट घटक वैकल्पिक ताप उपचारों पर सख्त होने की स्थिति में द्वितीयक निवेश को उचित ठहराते हैं। हम घटक जीवनचक्र को सुरक्षित रूप से बढ़ाने में आपकी सहायता के लिए आधार सामग्री चयन, वाणिज्यिक स्केलेबिलिटी कारकों और कार्यान्वयन जोखिमों की जांच करेंगे।
केस हार्डनिंग स्टील उच्च घिसाव वाली बाहरी परत और शॉक-अवशोषित, नमनीय कोर की आवश्यकता वाले घटकों के लिए विशिष्ट रूप से उपयुक्त है।
उच्चतम आरओआई अनुप्रयोगों में पावर ट्रांसमिशन पार्ट्स (गियर, स्प्लिन) और भारी मशीनरी लिंकेज (पिन, बुशिंग) शामिल हैं।
सही आधार मिश्र धातु का चयन करना - आमतौर पर कम कार्बन या कम मिश्र धातु स्टील - आंशिक उत्तरजीविता के लिए उतना ही महत्वपूर्ण है जितना कि कार्बराइजिंग या नाइट्राइडिंग प्रक्रिया।
कार्यान्वयन के लिए उपचार के बाद के आयामी विरूपण और आवश्यक पीस भत्ते को ध्यान में रखना आवश्यक है।
लौह धातु विज्ञान समझौतों के सख्त नियम पर काम करता है। हम कठोरता और क्रूरता के बीच एक विपरीत संबंध देखते हैं। उच्च कठोरता घर्षण बलों के खिलाफ उत्कृष्ट पहनने का प्रतिरोध प्रदान करती है। हालाँकि, उच्च कठोरता एक भंगुर क्रिस्टलीय संरचना भी पैदा करती है। कठोरता के लिए प्रभाव ऊर्जा को अवशोषित करने के लिए लचीलेपन की आवश्यकता होती है, लेकिन अत्यधिक नमनीय धातुएँ घर्षण के तहत जल्दी खराब हो जाती हैं। आप एक ही ठोस घटक में दोनों गुणों को समान रूप से अधिकतम नहीं कर सकते।
भारी मशीनरी में घटक विफलताएं आमतौर पर दो अलग-अलग भौतिक खतरों से उत्पन्न होती हैं। हिस्से या तो अपघर्षक घिसाव से पीड़ित होते हैं, जिससे समय से पहले आयामी क्षरण होता है, या उन्हें अत्यधिक प्रभाव भार का सामना करना पड़ता है, जिसके परिणामस्वरूप अचानक टूटना होता है। सख्त करने की प्रक्रियाएँ पूरे हिस्से को गर्म करती हैं और तेजी से बुझाती हैं। यह एक समान, कठोर संरचना बनाता है। घिसाव के प्रति अत्यधिक प्रतिरोधी होने के बावजूद, कठोर भागों में अक्सर अचानक प्रभावों से बचने के लिए आवश्यक उपज शक्ति की कमी होती है।
केस हार्डनिंग इस समस्या को हल करने के लिए एक उच्च इंजीनियर रासायनिक ढाल का परिचय देता है। उचित रूप से केस-हार्ड किए गए घटक के लिए सफलता मानदंड अत्यधिक विशिष्ट हैं:
सतह की कठोरता 55-62 एचआरसी तक पहुँच जाती है। यह अत्यंत कठोर परत आसानी से गड्ढे, पित्त और गंभीर घर्षण का प्रतिरोध करती है।
कोर कठोरता 40 एचआरसी से नीचे रहती है। आंतरिक स्टील अपनी मूल लचीलापन बरकरार रखता है, जिससे यह लचीला हो सकता है, प्रभाव ऊर्जा को अवशोषित कर सकता है और आंतरिक दरार प्रसार का विरोध कर सकता है।
जब विकल्पों के विरुद्ध बेंचमार्क किया जाता है, तो केस हार्डनिंग विशिष्ट लाभ प्रदान करता है। इंडक्शन हार्डनिंग स्थानीयकृत सतह कठोरता प्रदान करती है, लेकिन यह अक्सर हार्ड केस और सॉफ्ट कोर के बीच संक्रमण क्षेत्र में खतरनाक आंतरिक तनाव उत्पन्न करती है। थ्रू-हार्डनिंग उच्च प्रभाव वाले परिदृश्यों में पूरे हिस्से को दरार फ्रैक्चर के लिए अतिसंवेदनशील बना देता है।
ताप उपचार अनुप्रयोग तुलना
| उपचार प्रकार | सतह घिसाव प्रतिरोध | प्रभाव अवशोषण | प्राथमिक विफलता जोखिम |
|---|---|---|---|
| थ्रू-हार्डनिंग | बहुत ऊँचा | कम | भंगुर फ्रैक्चर/तड़कना |
| इंडक्शन हार्डनिंग | उच्च (स्थानीयकृत) | मध्यम | संक्रमण क्षेत्र तनाव क्रैकिंग |
| केस सख्त होना | बहुत ऊँचा | बहुत ऊँचा | बुझाने के बाद आयामी विरूपण |
कुछ यांत्रिक प्रणालियाँ अपने अलग-अलग हिस्सों को अत्यधिक बहु-अक्षीय बलों के अधीन रखती हैं। इन वातावरणों में, सुरक्षित संचालन के लिए मिश्रित सामग्री गुण अनिवार्य हो जाते हैं।
परिचालन तनाव: पावर ट्रांसमिशन घटकों को गियर के दांतों के किनारों पर तीव्र संपर्क थकान का सामना करना पड़ता है। इसके साथ ही, वे शक्ति हस्तांतरण के दौरान दांत की जड़ पर गंभीर झुकने वाले तनाव को सहन करते हैं।
परिणाम: केस का सख्त होना संपर्क सतहों पर सतह के फैलाव और विनाशकारी गड्ढों को रोकता है। इससे भी महत्वपूर्ण बात यह है कि लचीला कोर यह सुनिश्चित करता है कि दांत भारी स्टार्टिंग टॉर्क के नीचे न गिरे। यह के पूर्ण इष्टतम उपयोग का प्रतिनिधित्व करता है शाफ्ट और गियर के लिए स्टील । औद्योगिक गियरबॉक्स में
परिचालन तनाव: ये महत्वपूर्ण घटक अपनी असर वाली सतहों पर निरंतर घूर्णी घर्षण को संभालते हैं। जब वे दूरियों में शक्ति स्थानांतरित करते हैं तो वे बड़े पैमाने पर मरोड़ वाले भार को भी अवशोषित करते हैं।
परिणाम: कार्बन-समृद्ध, कठोर केस आसानी से लंबे समय तक चलने वाले असर को संभालता है। इस बीच, बिना कठोर, सख्त कोर शाफ्ट को अचानक लोड स्पाइक्स के तहत अलग होने या टूटने से रोकता है।
परिचालन तनाव: खनन उत्खननकर्ता, कृषि ट्रैक्टर और भारी निर्माण रिग अत्यधिक घर्षण वाले वातावरण में काम करते हैं। उनके यांत्रिक जोड़ों को अचानक, हिंसक आघात भार के साथ मिश्रित निरंतर घर्षण का सामना करना पड़ता है।
परिणाम: भूतल उपचार उपभोग्य सामग्रियों के जीवनचक्र को काफी हद तक बढ़ा देता है मशीनरी के लिए इंजीनियरिंग स्टील . कठोर बाहरी भाग चट्टान और गंदगी के घर्षण को रोकता है, जबकि भारी खुदाई कार्यों के दौरान विनाशकारी संयुक्त विफलता को रोकने के लिए कोर पर्याप्त रूप से लचीला होता है।
परिचालन तनाव: औद्योगिक विनिर्माण में बार-बार स्थानीयकृत प्रभाव शामिल होता है। स्टैम्पिंग डाइज़ और फोर्जिंग टूल्स को कच्चे वर्कपीस के खिलाफ लगातार घर्षण और उच्च दबाव वाले घर्षण का सामना करना पड़ता है।
परिणाम: निर्माता मिल जटिल उपकरण ज्यामिति के लिए नरम, आसानी से मशीनीकृत आधार धातुओं का चयन कर सकते हैं। फिर वे केवल उन कामकाजी चेहरों को सख्त करते हैं जहां टूलींग वास्तव में वर्कपीस से संपर्क करती है, जिससे निर्माण के समय की काफी बचत होती है।
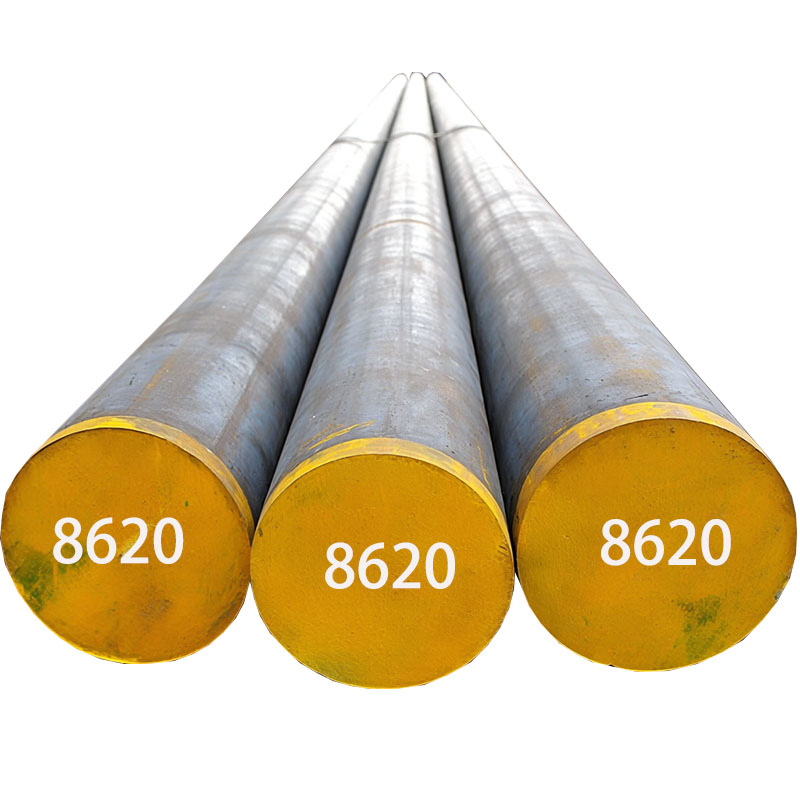
सतह सख्त करने की सफलता पूरी तरह से आपकी शुरुआती सामग्री पर निर्भर करती है। आप उच्च-कार्बन स्टील को प्रभावी ढंग से केस-हार्ड नहीं कर सकते क्योंकि शमन चरण के दौरान इसका कोर बहुत भंगुर हो जाएगा। इस प्रक्रिया में आवश्यक कोर लचीलापन बनाए रखने के लिए मूल रूप से कम कार्बन स्टील की आवश्यकता होती है।
कार्बन कठोरता को निर्देशित करता है। लगभग 0.10% से 0.30% कार्बन युक्त आधार धातु से शुरू करने से, कोर गंभीर सख्त होने से प्रतिरक्षित रहता है। कार्बराइजेशन के दौरान, हम स्टील को कार्बन युक्त वातावरण में पकाते हैं। सतह अतिरिक्त कार्बन परमाणुओं को अवशोषित करती है, जिससे बाहरी परत की कार्बन सामग्री लगभग 0.80% तक बढ़ जाती है। यह धातु के एक टुकड़े से एक मिश्रित सामग्री बनाता है।
इंजीनियर आम तौर पर बेस ग्रेड की दो श्रेणियों का मूल्यांकन करते हैं:
सादा निम्न-कार्बन स्टील्स (उदाहरण के लिए, 1018, 1020): ये ग्रेड हल्के से मध्यम टिकाऊ भागों के लिए अत्यधिक लागत प्रभावी रहते हैं। वे कार्बन प्रसार के प्रति अच्छी प्रतिक्रिया देते हैं। आपको इनका चयन तब करना चाहिए जब आपको सतही सुरक्षा की आवश्यकता हो लेकिन अत्यधिक आंतरिक कोर ताकत की आवश्यकता न हो।
निम्न-मिश्र धातु इस्पात (उदाहरण के लिए, 8620, 9310): इन ग्रेडों में निकल, क्रोमियम और मोलिब्डेनम जैसे तत्व शामिल होते हैं। मिश्र धातुएं उच्च कोर कठोरता और बेहतर थकान शक्ति प्रदान करती हैं। वे एयरोस्पेस घटकों और भारी ऑटोमोटिव ट्रांसमिशन के लिए सख्त मानक के रूप में काम करते हैं। प्रीमियम का चयन करना केस हार्डनिंग स्टील बहु-अक्षीय भार के तहत असाधारण प्रदर्शन की गारंटी देता है। 8620 जैसा
ताप उपचार शुरू होने से पहले फॉर्म फैक्टर एक महत्वपूर्ण भूमिका निभाता है। के साथ अपनी विनिर्माण प्रक्रिया शुरू करें जाली इंजीनियरिंग स्टील एक इष्टतम आंतरिक अनाज प्रवाह प्रदान करता है। फोर्जिंग प्रक्रिया अंतिम भाग की ज्यामिति से मेल खाने के लिए धातु की आंतरिक अनाज संरचना को संरेखित करती है। यह संरेखित अनाज प्रवाह सतह के बाद के सख्तीकरण को पूरी तरह से पूरा करता है, जिससे अधिकतम संभव थकान प्रतिरोध प्राप्त होता है।
सतह-कठोर घटकों के उन्नयन में द्वितीयक विनिर्माण चरण शामिल होते हैं। खरीद और इंजीनियरिंग टीमों को सख्त व्यावसायिक मूल्यांकन के माध्यम से इस अतिरिक्त प्रसंस्करण को उचित ठहराना होगा। आपको अपेक्षित जीवनचक्र लाभों के विरुद्ध अग्रिम प्रसंस्करण लागत का विश्लेषण करना चाहिए।
विफलताओं (एमटीबीएफ) के बीच विस्तारित औसत समय के विरुद्ध सीधे माध्यमिक ताप उपचार की प्रारंभिक लागत की गणना करें। बिना कठोर भागों के उत्पादन की लागत कम हो सकती है, लेकिन बार-बार प्रतिस्थापन अंतराल के कारण मशीन का डाउनटाइम अस्वीकार्य हो जाता है। उचित रूप से कार्बोराइज्ड गियर के निर्माण में तीस प्रतिशत अधिक खर्च हो सकता है, लेकिन यह नियमित रूप से क्षेत्र में चार से पांच गुना अधिक समय तक चलता है। यह सीधे आपके दीर्घकालिक रखरखाव बजट को अनुकूलित करता है।
मशीनीकरण एक प्रमुख व्यावसायिक लाभ का प्रतिनिधित्व करता है। कठोर मशीनिंग काटने के उपकरण को जल्दी नष्ट कर देती है। चूँकि आवश्यक आधार धातुओं में कार्बन की मात्रा कम होती है, वे अपनी एनीलेल्ड अवस्था में अविश्वसनीय रूप से नरम रहती हैं। आप उच्च गति पर भारी मिलिंग, ड्रिलिंग और टर्निंग ऑपरेशन कर सकते हैं। भाग को सख्त करने के लिए बाहर भेजने से पहले आप तेज़ चक्र समय और टूलींग लागत में काफी कम हासिल करते हैं।
विशिष्ट सख्तीकरण विधि चुनते समय उत्पादन मापनीयता पर विचार करें। गैस कार्बराइजिंग और कार्बोनाइट्राइडिंग बैच प्रोसेसिंग में उत्कृष्टता प्राप्त करते हैं। आप एक ही भट्ठी के वातावरण में सैकड़ों छोटे गियर लोड कर सकते हैं, जिससे बड़ी मात्रा में चलने वाले उपकरण अत्यधिक किफायती हो जाते हैं। इसके विपरीत, स्थानीयकृत लौ सख्त करना बड़े पैमाने पर, कम मात्रा वाले घटकों के लिए अधिक समझ में आता है जहां भट्टी फिटिंग असंभव साबित होती है।
अंत में, अपने ताप उपचार विक्रेताओं से सख्त अनुपालन और पता लगाने की क्षमता की मांग करें। भौतिक मामले की गहराई नग्न आंखों के लिए पूरी तरह से अदृश्य है। सुनिश्चित करें कि आपके भागीदार प्रमाणित माइक्रोहार्डनेस ग्रेडिएंट रिपोर्ट और गहराई से मामले का विश्लेषण प्रदान कर सकते हैं। भारी उद्योग में महत्वपूर्ण-से-सुरक्षा घटकों के लिए यह दस्तावेज़ीकरण कानूनी रूप से आवश्यक है।
सटीक-मशीनीकृत धातु में गंभीर तापमान में उतार-चढ़ाव का परिचय अपरिहार्य भौतिक जोखिम रखता है। उपयोग करते समय टीमों को इन धातुकर्म प्रतिक्रियाओं का पूर्वानुमान लगाना चाहिए ताप उपचारित इंजीनियरिंग स्टील । महत्वपूर्ण यांत्रिक पथों में
आयामी विरूपण, जिसे आमतौर पर वॉरपेज के रूप में जाना जाता है, सबसे महत्वपूर्ण कार्यान्वयन चुनौती का प्रतिनिधित्व करता है। जब गर्म स्टील शमन के दौरान तेजी से ठंडा होता है, तो इसकी आंतरिक क्रिस्टलीय संरचना मार्टेंसाइट में बदल जाती है। यह नई संरचना थोड़ा अधिक भौतिक आयतन लेती है। धातु फैलती और मुड़ती है। असमान क्रॉस-सेक्शन वाली जटिल ज्यामिति अप्रत्याशित रूप से विकृत हो जाएंगी।
विकृति से निपटने के लिए इंजीनियर एक विशिष्ट शमन रणनीति अपनाते हैं। आपको जानबूझकर निर्दिष्ट पीसने की छूट के साथ भागों को डिज़ाइन करना चाहिए। आमतौर पर, ड्राफ्टर्स महत्वपूर्ण आयामों पर 0.1 मिमी से 0.3 मिमी अतिरिक्त बलि सामग्री छोड़ देते हैं। शमन के दौरान भाग के विकृत हो जाने के बाद, मशीन चालक उस भाग को उसकी अंतिम, पूर्ण सहनशीलता तक पीसते हैं। आपको इसकी सटीक गणना करनी चाहिए। यदि आप बहुत अधिक छूट देते हैं, तो आप कठोर केस को पूरी तरह से पीसने का जोखिम उठाते हैं, जिससे नरम कोर उजागर हो जाता है।
केस की गहराई की स्थिरता एक और प्रमुख गुणवत्ता नियंत्रण जोखिम पैदा करती है। किसी हिस्से को अत्यधिक कार्बराइज़ करने से कार्बन कोर में बहुत गहराई तक चला जाता है। यह प्रभावी ढंग से घटक को सख्त कर देता है, जिससे यह खतरनाक रूप से भंगुर हो जाता है। अंडर-कार्बराइजिंग से एक सूक्ष्म कठोर परत निकल जाती है जो जल्दी से निकल जाती है, जिससे भारी मशीनरी के लिए अपर्याप्त घिसाव जीवन मिलता है।
धातुकर्मियों को बरकरार ऑस्टेनाइट की भी निगरानी करनी चाहिए। शमन के दौरान, कुछ उच्च तापमान वाली स्टील संरचना कठोर मार्टेंसाइट में परिवर्तित होने में विफल हो सकती है। यह बरकरार रखा गया ऑस्टेनाइट पहनने की सतह पर न पहचाने जा सकने वाले नरम धब्बे बनाता है। विक्रेता अक्सर शमन के तुरंत बाद गहरे क्रायोजेनिक उप-शून्य उपचार लागू करके इसे कम करते हैं। यह अत्यधिक ठंड बचे हुए ऑस्टेनाइट को बदलने के लिए मजबूर करती है, जिससे स्टील मैट्रिक्स पूरी तरह से स्थिर हो जाता है।
केस हार्डनिंग प्रत्येक संरचनात्मक चुनौती के लिए सार्वभौमिक समाधान के रूप में कार्य नहीं करता है। हालाँकि, यह उच्च-घर्षण, उच्च-प्रभाव वाले घटकों की सुरक्षा के लिए निर्विवाद स्वर्ण मानक बना हुआ है। जब गियर, ड्राइव शाफ्ट और भारी लिंकेज विफल हो जाते हैं, तो मूल कारण लगभग हमेशा कठोरता और दृढ़ता के अनुचित संतुलन की ओर इशारा करता है। सतह का सख्त होना इस यांत्रिक अंतर को पूरी तरह से पाट देता है।
इंजीनियरिंग और खरीद टीमों को डिजाइन चरण की शुरुआत में ही धातुकर्म योजना को एकीकृत करना चाहिए। हम अंतिम प्रिंट लॉक करने से पहले हीट ट्रीटमेंट विशेषज्ञों से परामर्श करने की अत्यधिक अनुशंसा करते हैं। सक्रिय रूप से अपने आधार सामग्री चयन को संरेखित करके, आवश्यक सटीक केस गहराई की गणना करके, और मशीनिंग के बाद पीसने की सहनशीलता की योजना बनाकर, आप क्षेत्र में बेहतर घटक विश्वसनीयता सुनिश्चित करते हैं।
उत्तर: गहराई आम तौर पर 0.010' से 0.060' (0.25 मिमी से 1.5 मिमी) तक होती है, जो तापमान पर समय और विशिष्ट एप्लिकेशन के लोड प्रोफ़ाइल द्वारा निर्धारित होती है। भारी प्रभाव भार के लिए सतह को नरम कोर में धंसने से रोकने के लिए गहरे मामलों की आवश्यकता होती है।
उत्तर: यह अत्यधिक हतोत्साहित है। वेल्डिंग उच्च इंजीनियरी सतह रसायन विज्ञान को बदल देती है। स्थानीय ताप सतह की कठोरता को नष्ट कर देता है और अत्यधिक भंगुर ताप-प्रभावित क्षेत्र बनाता है। इन परिवर्तित क्षेत्रों में परिचालन तनाव के तहत दरार पड़ने की अत्यधिक संभावना हो जाती है।
उत्तर: चढ़ाना स्टील के ऊपर विदेशी सामग्री की एक अलग, अलग परत जोड़ता है। केस सख्त होने से कार्बन या नाइट्रोजन सीधे स्टील की मौजूदा क्रिस्टलीय संरचना में फैल जाता है। यह मौलिक रासायनिक एकीकरण तनाव के तहत कठोर परत के छिलने या अलग होने के जोखिम को समाप्त कर देता है।
