
ĐT: +86-0731-85185770
E: enquiry@qilumetal.com
E: enquiry@qilumetal.com
Số 18 đường giữa Xiangfu, quận Yuhua, thành phố Trường Sa
Lượt xem: 0 Tác giả: Site Editor Thời gian xuất bản: 2026-09-06 Nguồn gốc: Địa điểm


Các kỹ sư liên tục phải đối mặt với một nghịch lý cơ học rõ rệt trong ngành công nghiệp nặng. Họ phải thiết kế các bộ phận có khả năng chịu được ma sát bề mặt mạnh đồng thời vẫn chịu được tải trọng va đập nghiêm trọng mà không bị gãy giòn. Việc giải quyết thách thức về cấu trúc này sẽ quyết định liệu máy móc có hoạt động đáng tin cậy hay gặp sự cố nghiêm trọng trên hiện trường.
Quá trình đông cứng đạt được độ bền tối đa nhưng lại hy sinh độ dẻo quan trọng của vật liệu. Sự đánh đổi cơ bản này khiến các bộ phận kim loại rắn bị vỡ bất ngờ dưới tác động đột ngột hoặc rung động mạnh. Việc làm cứng vỏ sẽ giải quyết lỗ hổng này bằng cách chỉ thay đổi tính chất hóa học bề mặt của kim loại một cách có chủ ý. Quá trình này tạo ra một lớp áo giáp bên ngoài có khả năng chống mài mòn cao được bao quanh lõi bên trong linh hoạt, có khả năng hấp thụ sốc.
Bài viết này cung cấp một khuôn khổ rõ ràng, khả thi cho các nhóm kỹ thuật và mua sắm. Bạn sẽ học cách đánh giá những thành phần cụ thể nào cần đầu tư thứ cấp trong trường hợp làm cứng bằng các phương pháp xử lý nhiệt thay thế. Chúng tôi sẽ kiểm tra việc lựa chọn vật liệu cơ bản, các yếu tố về khả năng mở rộng thương mại và rủi ro triển khai để giúp bạn kéo dài vòng đời thành phần một cách an toàn.
Thép làm cứng vỏ đặc biệt phù hợp cho các bộ phận yêu cầu lớp ngoài có độ mài mòn cao và lõi dẻo, hấp thụ sốc.
Các ứng dụng ROI cao nhất bao gồm các bộ phận truyền lực (bánh răng, trục xoay) và các liên kết máy móc hạng nặng (chân, ống lót).
Việc lựa chọn hợp kim cơ bản chính xác—thường là thép có hàm lượng cacbon thấp hoặc hợp kim thấp—cũng quan trọng đối với khả năng tồn tại của bộ phận cũng như chính quá trình cacbon hóa hoặc thấm nitơ.
Việc thực hiện đòi hỏi phải tính đến độ biến dạng kích thước sau xử lý và các mức cho phép mài cần thiết.
Luyện kim sắt hoạt động theo một quy tắc thỏa hiệp nghiêm ngặt. Chúng tôi quan sát thấy mối quan hệ nghịch đảo giữa độ cứng và độ dẻo dai. Độ cứng cao mang lại khả năng chống mài mòn tuyệt vời trước lực mài mòn. Tuy nhiên, độ cứng cao cũng tạo ra cấu trúc tinh thể giòn. Độ dẻo dai đòi hỏi độ dẻo để hấp thụ năng lượng va chạm, nhưng các kim loại có độ dẻo cao sẽ bị mài mòn nhanh chóng khi bị ma sát. Bạn không thể tối đa hóa cả hai thuộc tính một cách đồng đều trong toàn bộ thành phần khối duy nhất.
Hư hỏng các bộ phận trong máy móc hạng nặng thường xuất phát từ hai mối đe dọa vật lý riêng biệt. Các bộ phận bị mài mòn, dẫn đến suy giảm kích thước sớm hoặc chúng phải đối mặt với tải trọng va đập cực lớn, dẫn đến bị gãy đột ngột. Quá trình làm cứng hoàn toàn làm nóng toàn bộ bộ phận và làm nguội nhanh chóng. Điều này tạo ra một cấu trúc đồng nhất, cứng cáp. Mặc dù có khả năng chống mài mòn cao nhưng các bộ phận được làm cứng hoàn toàn thường thiếu độ bền uốn cần thiết để tồn tại khi có tác động đột ngột.
Việc làm cứng vỏ đưa ra một gradient hóa học được thiết kế kỹ thuật cao để giải quyết vấn đề này. Tiêu chí thành công cho một bộ phận được gia cố vỏ đúng cách rất cụ thể:
Độ cứng bề mặt đạt 55–62 HRC. Lớp cực kỳ cứng này dễ dàng chống lại sự rỗ, lõm và mài mòn nghiêm trọng.
Độ cứng lõi vẫn dưới 40 HRC. Thép bên trong vẫn giữ được độ dẻo ban đầu, cho phép nó uốn cong, hấp thụ năng lượng va chạm và chống lại sự lan truyền vết nứt bên trong.
Khi so sánh với các lựa chọn thay thế, việc làm cứng vỏ mang lại những lợi thế khác biệt. Làm cứng cảm ứng mang lại độ cứng bề mặt cục bộ, nhưng nó thường tạo ra ứng suất bên trong nguy hiểm ở vùng chuyển tiếp giữa vỏ cứng và lõi mềm. Quá trình làm cứng xuyên suốt khiến toàn bộ bộ phận dễ bị gãy do phân tách trong các tình huống có tác động mạnh.
Ứng dụng xử lý nhiệt So sánh
| Loại xử lý Độ | mài mòn bề mặt Khả năng chống | va đập Hấp thụ | rủi ro hư hỏng cơ bản |
|---|---|---|---|
| Làm cứng xuyên suốt | Rất cao | Thấp | Gãy xương giòn / gãy |
| Làm cứng cảm ứng | Cao (Bản địa hóa) | Trung bình | Vết nứt ứng suất vùng chuyển tiếp |
| Làm cứng vỏ | Rất cao | Rất cao | Biến dạng chiều sau dập tắt |
Một số hệ thống cơ khí nhất định buộc các bộ phận riêng lẻ của chúng phải chịu lực đa trục cực lớn. Trong những môi trường này, đặc tính vật liệu composite trở thành bắt buộc để vận hành an toàn.
Ứng suất vận hành: Các bộ phận truyền lực phải đối mặt với hiện tượng mỏi khi tiếp xúc mạnh ở các cạnh răng bánh răng. Đồng thời, chúng chịu được áp lực uốn nghiêm trọng ở chân răng trong quá trình truyền lực.
Kết quả: Việc làm cứng vỏ ngăn chặn sự nứt vỡ bề mặt và rỗ bề mặt trên các mặt tiếp xúc. Quan trọng hơn, lõi dẻo đảm bảo răng không bị trượt dưới mô-men xoắn khởi động lớn. Điều này thể hiện việc sử dụng tối ưu tuyệt đối của thép làm trục và bánh răng trong hộp số công nghiệp.
Ứng suất vận hành: Các bộ phận quan trọng này xử lý ma sát quay liên tục trên bề mặt ổ trục của chúng. Chúng cũng hấp thụ tải trọng xoắn lớn khi chúng truyền lực qua khoảng cách.
Kết quả: Vỏ cứng, giàu carbon dễ dàng xử lý tình trạng mài mòn ổ trục trong thời gian dài. Trong khi đó, lõi cứng, không cứng giúp trục không bị xoắn hoặc gãy khi chịu tải trọng đột ngột.
Căng thẳng khi vận hành: Máy đào khai thác, máy kéo nông nghiệp và giàn khoan xây dựng hạng nặng hoạt động trong môi trường có độ mài mòn cao. Các khớp cơ học của chúng phải đối mặt với ma sát sạn liên tục kết hợp với tải trọng sốc đột ngột và dữ dội.
Kết quả: Xử lý bề mặt giúp kéo dài đáng kể vòng đời của vật tư tiêu hao thép kỹ thuật cho máy móc . Bề ngoài cứng cáp chống lại sự mài mòn của đá và bụi bẩn, trong khi lõi uốn cong vừa đủ để ngăn chặn tình trạng hỏng khớp nghiêm trọng trong các hoạt động đào nặng.
Căng thẳng trong hoạt động: Sản xuất công nghiệp liên quan đến tác động cục bộ lặp đi lặp lại. Khuôn dập và dụng cụ rèn phải đối mặt với ma sát liên tục và mài mòn áp suất cao đối với phôi thô.
Kết quả: Các nhà sản xuất có thể chọn các kim loại cơ bản mềm hơn, dễ gia công hơn để phay các hình dạng công cụ phức tạp. Sau đó, họ chỉ làm cứng các mặt gia công nơi dụng cụ thực sự tiếp xúc với phôi, tiết kiệm rất nhiều thời gian chế tạo.
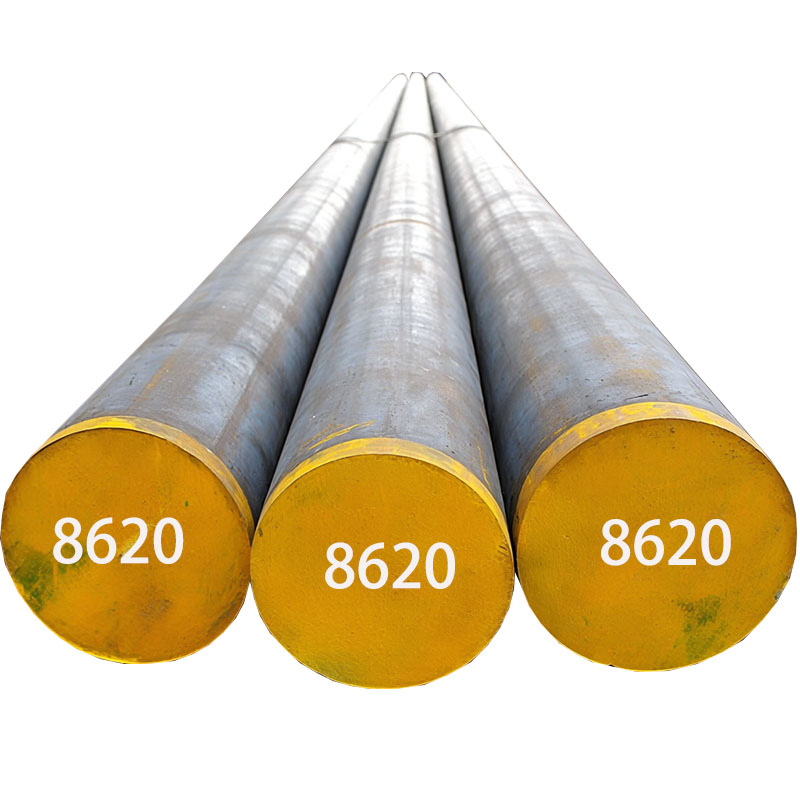
Sự thành công của quá trình làm cứng bề mặt phụ thuộc hoàn toàn vào vật liệu ban đầu của bạn. Bạn không thể làm cứng thép có hàm lượng cacbon cao một cách hiệu quả vì lõi của nó sẽ trở nên quá giòn trong giai đoạn tôi. Về cơ bản, quá trình này đòi hỏi thép có hàm lượng carbon thấp để duy trì độ dẻo cần thiết của lõi.
Carbon quyết định độ cứng. Bằng cách bắt đầu với kim loại cơ bản chứa khoảng 0,10% đến 0,30% carbon, lõi vẫn không bị cứng lại nghiêm trọng. Trong quá trình cacbon hóa, chúng tôi nung thép trong môi trường giàu carbon. Bề mặt hấp thụ thêm các nguyên tử carbon, nâng hàm lượng carbon của lớp ngoài lên khoảng 0,80%. Điều này tạo ra một vật liệu composite từ một mảnh kim loại duy nhất.
Các kỹ sư thường đánh giá hai loại lớp cơ sở:
Thép trơn có hàm lượng cacbon thấp (ví dụ: 1018, 1020): Các loại này vẫn có hiệu quả chi phí cao đối với các bộ phận chịu mài mòn ở mức độ nhẹ đến trung bình. Chúng phản ứng tốt với sự khuếch tán carbon. Bạn nên chọn những thứ này khi cần bảo vệ chống mài mòn bề mặt nhưng không yêu cầu độ bền lõi bên trong quá cao.
Thép hợp kim thấp (ví dụ: 8620, 9310): Các loại này kết hợp các nguyên tố như niken, crom và molypden. Các hợp kim cung cấp độ cứng lõi cao hơn và độ bền mỏi vượt trội. Chúng đóng vai trò là tiêu chuẩn nghiêm ngặt cho các bộ phận hàng không vũ trụ và hộp số ô tô hạng nặng. Lựa chọn phí bảo hiểm Thép cứng vỏ như 8620 đảm bảo hiệu suất vượt trội dưới tải trọng đa trục.
Yếu tố hình thức đóng một vai trò quan trọng trước khi bắt đầu xử lý nhiệt. Bắt đầu quá trình sản xuất của bạn với thép kỹ thuật rèn cung cấp dòng hạt bên trong tối ưu. Quá trình rèn căn chỉnh cấu trúc hạt bên trong của kim loại để phù hợp với hình dạng của phần cuối cùng. Dòng hạt thẳng hàng này bổ sung hoàn hảo cho quá trình làm cứng bề mặt tiếp theo, mang lại khả năng chống mỏi tối đa tuyệt đối có thể.
Việc nâng cấp lên các bộ phận được làm cứng bề mặt bao gồm các bước sản xuất thứ cấp. Các nhóm mua sắm và kỹ thuật phải chứng minh việc xử lý bổ sung này thông qua đánh giá thương mại nghiêm ngặt. Bạn phải phân tích chi phí xử lý trả trước so với lợi ích dự kiến trong vòng đời.
Tính trực tiếp chi phí ban đầu của quá trình xử lý nhiệt thứ cấp dựa trên thời gian trung bình kéo dài giữa các lần hỏng hóc (MTBF). Các bộ phận chưa được đông cứng có thể tốn ít chi phí sản xuất hơn nhưng khoảng thời gian thay thế thường xuyên sẽ gây ra thời gian ngừng hoạt động của máy không thể chấp nhận được. Một thiết bị được cacbon hóa đúng cách có thể tốn thêm 30% chi phí sản xuất, nhưng nó thường hoạt động lâu hơn từ 4 đến 5 lần trên thực địa. Điều này trực tiếp tối ưu hóa ngân sách bảo trì dài hạn của bạn.
Khả năng gia công đại diện cho một lợi thế thương mại lớn. Gia công cứng sẽ phá hủy dụng cụ cắt một cách nhanh chóng. Bởi vì các kim loại cơ bản cần thiết có hàm lượng carbon thấp nên chúng vẫn cực kỳ mềm ở trạng thái ủ. Bạn có thể thực hiện các nguyên công phay, khoan và tiện nặng ở tốc độ cao. Bạn đạt được thời gian chu kỳ nhanh hơn và chi phí dụng cụ thấp hơn đáng kể trước khi gửi chi tiết đi để đông cứng.
Xem xét khả năng mở rộng sản xuất khi chọn một phương pháp làm cứng cụ thể. Quá trình cacbon hóa khí và cacbonit hóa vượt trội trong xử lý hàng loạt. Bạn có thể tải hàng trăm bánh răng nhỏ vào một môi trường lò duy nhất, giúp vận hành khối lượng lớn mang lại hiệu quả kinh tế cao. Ngược lại, việc làm cứng ngọn lửa cục bộ có ý nghĩa hơn đối với các bộ phận lớn, khối lượng thấp mà việc lắp lò là không thể.
Cuối cùng, hãy yêu cầu các nhà cung cấp xử lý nhiệt của bạn tuân thủ nghiêm ngặt và truy xuất nguồn gốc. Độ sâu trường hợp vật lý hoàn toàn không thể nhìn thấy được bằng mắt thường. Đảm bảo đối tác của bạn có thể cung cấp các báo cáo gradient độ cứng vi mô đã được chứng nhận và phân tích độ sâu trường hợp. Tài liệu này là bắt buộc về mặt pháp lý đối với các bộ phận quan trọng đối với an toàn trong ngành công nghiệp nặng.
Việc đưa những biến động nhiệt độ nghiêm trọng vào kim loại được gia công chính xác mang đến những rủi ro vật lý không thể tránh khỏi. Các đội phải lường trước những phản ứng luyện kim này khi sử dụng thép kỹ thuật được xử lý nhiệt trong các đường cơ học quan trọng.
Biến dạng kích thước, thường được gọi là cong vênh, là thách thức triển khai quan trọng nhất. Khi thép được nung nóng nguội đi nhanh chóng trong quá trình tôi, cấu trúc tinh thể bên trong của nó thay đổi thành martensite. Cấu trúc mới này chiếm khối lượng vật lý nhiều hơn một chút. Kim loại giãn nở và cong vênh. Hình học phức tạp với mặt cắt không đều sẽ biến dạng không thể đoán trước.
Các kỹ sư sử dụng một chiến lược giảm thiểu cụ thể để chống lại sự biến dạng. Bạn phải cố tình thiết kế các bộ phận có giới hạn mài được chỉ định. Thông thường, người soạn thảo để lại 0,1 mm đến 0,3 mm vật liệu hy sinh bổ sung trên các kích thước quan trọng. Sau khi bộ phận bị cong vênh trong quá trình dập nguội, các thợ máy sẽ mài bộ phận đó trở lại dung sai hoàn hảo cuối cùng. Bạn phải tính toán điều này một cách chính xác. Nếu bạn để thừa quá nhiều, bạn có nguy cơ mài mòn hoàn toàn vỏ cứng, làm lộ lõi mềm.
Tính nhất quán về độ sâu trường hợp đặt ra một rủi ro kiểm soát chất lượng lớn khác. Việc cacbon hóa quá mức một bộ phận sẽ đẩy cacbon đi quá sâu vào lõi. Điều này làm cứng thành phần một cách hiệu quả, khiến nó trở nên giòn đến mức nguy hiểm. Quá trình cacbon hóa dưới mức để lại một lớp cứng cực nhỏ sẽ nhanh chóng bong ra, mang lại tuổi thọ mài mòn không đủ cho máy móc hạng nặng.
Các nhà luyện kim cũng phải theo dõi lượng austenit bị giữ lại. Trong quá trình làm nguội, một số kết cấu thép ở nhiệt độ cao có thể không chuyển hóa thành martensite cứng. Chất austenite được giữ lại này tạo ra các điểm mềm không thể phát hiện được trên bề mặt mài mòn. Các nhà cung cấp thường giảm thiểu điều này bằng cách áp dụng các phương pháp xử lý sâu dưới 0 ngay sau khi làm nguội. Độ lạnh cực độ này buộc austenite còn lại biến đổi, ổn định hoàn toàn ma trận thép.
Việc làm cứng vỏ không hoạt động như một giải pháp chung cho mọi thách thức về cấu trúc. Tuy nhiên, nó vẫn là tiêu chuẩn vàng không thể tranh cãi để bảo vệ các bộ phận có độ ma sát cao, va đập cao. Khi các bánh răng, trục truyền động và các liên kết nặng bị hỏng, nguyên nhân cốt lõi hầu như luôn chỉ ra sự cân bằng không phù hợp giữa độ cứng và độ bền. Làm cứng bề mặt sẽ thu hẹp hoàn hảo khoảng cách cơ học này.
Các nhóm kỹ thuật và mua sắm nên tích hợp kế hoạch luyện kim ngay từ đầu giai đoạn thiết kế. Chúng tôi khuyên bạn nên tham khảo ý kiến của các chuyên gia xử lý nhiệt trước khi chốt bản in cuối cùng. Bằng cách chủ động căn chỉnh lựa chọn vật liệu cơ bản của bạn, tính toán độ sâu vỏ chính xác cần thiết và lập kế hoạch cho dung sai mài sau gia công, bạn đảm bảo độ tin cậy thành phần vượt trội trên hiện trường.
Đáp: Độ sâu thường nằm trong khoảng từ 0,010' đến 0,060' (0,25mm đến 1,5mm), được quyết định theo thời gian ở nhiệt độ và cấu hình tải của ứng dụng cụ thể. Tải trọng tác động nặng hơn đòi hỏi phải có vỏ sâu hơn để ngăn bề mặt lõm vào lõi mềm.
A: Thật là nản lòng. Hàn làm thay đổi hóa học bề mặt được thiết kế cao. Nhiệt cục bộ phá hủy độ cứng bề mặt và tạo ra các vùng chịu ảnh hưởng nhiệt cực kỳ giòn. Những khu vực bị thay đổi này trở nên rất dễ bị nứt dưới áp lực vận hành.
Trả lời: Mạ thêm một lớp vật liệu lạ riêng biệt lên trên thép. Việc làm cứng vỏ sẽ khuếch tán carbon hoặc nitơ trực tiếp vào cấu trúc tinh thể hiện có của thép. Sự tích hợp hóa học cơ bản này giúp loại bỏ nguy cơ bong tróc hoặc bong tróc lớp cứng khi bị căng thẳng.
