
T: +86-0731-85185770
E: enquiry@qilumetal.com
E: enquiry@qilumetal.com
No. 18 Xiangfu Middle Road, Daerah Yuhua, Changsha City
Pandangan: 0 Pengarang: Editor Tapak Masa Terbitan: 2026-09-06 Asal: tapak


Jurutera sentiasa menghadapi paradoks mekanikal yang berbeza dalam industri berat. Mereka mesti mereka bentuk komponen yang mampu menahan geseran permukaan yang kuat sambil pada masa yang sama bertahan dengan beban impak yang teruk tanpa patah rapuh. Menyelesaikan cabaran struktur ini menentukan sama ada jentera beroperasi dengan pasti atau mengalami kegagalan bencana di lapangan.
Pengerasan melalui mencapai kekuatan maksimum tetapi secara semula jadi mengorbankan kemuluran bahan kritikal. Pertukaran asas ini menyebabkan bahagian logam pepejal berkecai secara tidak dijangka di bawah renjatan mendadak atau getaran berat. Pengerasan kes menyelesaikan kelemahan ini dengan sengaja mengubah hanya kimia permukaan logam. Proses ini menghasilkan perisai luar yang sangat tahan haus yang dibalut pada teras dalaman yang fleksibel dan menyerap kejutan.
Artikel ini menyediakan rangka kerja yang jelas dan boleh diambil tindakan untuk pasukan kejuruteraan dan perolehan. Anda akan belajar cara menilai komponen tertentu yang mewajarkan pelaburan sekunder sekiranya pengerasan terhadap rawatan haba alternatif. Kami akan memeriksa pemilihan bahan asas, faktor kebolehskalaan komersial dan risiko pelaksanaan untuk membantu anda melanjutkan kitaran hayat komponen dengan selamat.
Keluli pengerasan kes sangat sesuai untuk komponen yang memerlukan lapisan luar haus tinggi dan teras mulur yang menyerap hentakan.
Aplikasi ROI tertinggi termasuk bahagian penghantaran kuasa (gear, spline) dan pautan jentera berat (pin, sesendal).
Memilih aloi asas yang betul—biasanya keluli karbon rendah atau aloi rendah—adalah sama pentingnya dengan kebolehmandirian bahagian seperti proses pengkarbonan atau nitriding itu sendiri.
Pelaksanaan memerlukan pemfaktoran dalam herotan dimensi selepas rawatan dan elaun pengisaran yang diperlukan.
Metalurgi ferus beroperasi mengikut peraturan kompromi yang ketat. Kami melihat hubungan songsang antara kekerasan dan keliatan. Kekerasan tinggi memberikan rintangan haus yang sangat baik terhadap daya kasar. Walau bagaimanapun, kekerasan yang tinggi juga menghasilkan struktur kristal yang rapuh. Keliatan memerlukan kemuluran untuk menyerap tenaga hentaman, tetapi logam yang sangat mulur haus dengan cepat di bawah geseran. Anda tidak boleh memaksimumkan kedua-dua sifat secara seragam di seluruh komponen pepejal tunggal.
Kegagalan komponen dalam jentera berat biasanya berpunca daripada dua ancaman fizikal yang berbeza. Bahagian sama ada mengalami kehausan yang melelas, yang membawa kepada kemerosotan dimensi pramatang, atau ia menghadapi beban hentaman yang melampau, mengakibatkan patah secara tiba-tiba. Proses pengerasan melalui memanaskan keseluruhan bahagian dan memadamkannya dengan cepat. Ini mewujudkan struktur yang seragam dan keras. Walaupun sangat tahan untuk haus, bahagian yang melalui-keras sering kekurangan kekuatan hasil yang diperlukan untuk bertahan daripada kesan mengejut.
Pengerasan kes memperkenalkan kecerunan kimia yang sangat kejuruteraan untuk menyelesaikan masalah ini. Kriteria kejayaan untuk komponen yang dikeraskan dengan betul adalah sangat spesifik:
Kekerasan permukaan mencapai 55–62 HRC. Lapisan yang sangat keras ini mudah menahan pitting, pedih dan lelasan teruk.
Kekerasan teras kekal di bawah 40 HRC. Keluli dalaman mengekalkan kemuluran asalnya, membolehkannya melentur, menyerap tenaga hentaman, dan menentang perambatan retak dalaman.
Apabila ditanda aras dengan alternatif, pengerasan kes menawarkan kelebihan yang berbeza. Pengerasan aruhan memberikan kekerasan permukaan setempat, tetapi ia sering menghasilkan tegasan dalaman yang berbahaya pada zon peralihan antara kes keras dan teras lembut. Pengerasan melalui menyebabkan keseluruhan bahagian terdedah kepada patah belahan dalam senario berimpak tinggi.
Permohonan Rawatan Haba Perbandingan
| Jenis Rawatan | Rintangan Haus | Permukaan Kesan Penyerapan | Risiko Kegagalan Utama |
|---|---|---|---|
| Melalui-Pengerasan | Sangat Tinggi | rendah | Patah Rapuh / Tersentap |
| Pengerasan Induksi | Tinggi (Disetempatkan) | Sederhana | Perekahan Tekanan Zon Peralihan |
| Pengerasan Kes | Sangat Tinggi | Sangat Tinggi | Herotan Dimensi Pasca-Quench |
Sistem mekanikal tertentu menundukkan bahagian masing-masing kepada daya berbilang paksi yang melampau. Dalam persekitaran ini, sifat bahan komposit menjadi wajib untuk operasi yang selamat.
Tekanan Operasi: Komponen penghantaran kuasa menghadapi kelesuan sentuhan yang teruk pada rusuk gigi gear. Pada masa yang sama, mereka mengalami tekanan lentur yang teruk pada akar gigi semasa pemindahan kuasa.
Hasil: Pengerasan kes menghalang percikan permukaan dan pitting yang merosakkan pada muka sentuhan. Lebih penting lagi, teras mulur memastikan gigi tidak tercabut di bawah tork permulaan yang berat. Ini mewakili penggunaan optimum mutlak bagi keluli untuk aci dan gear dalam kotak gear industri.
Tekanan Operasi: Komponen penting ini mengendalikan geseran putaran berterusan pada permukaan galasnya. Ia juga menyerap beban berpusing kilasan yang besar semasa mereka memindahkan kuasa merentasi jarak.
Hasil: Sarung keras yang diperkaya karbon dengan mudah mengendalikan haus galas jangka panjang. Sementara itu, teras yang tidak keras dan keras menghalang aci daripada berpusing atau terputus di bawah pancang beban secara tiba-tiba.
Tekanan Operasi: Jengkaut perlombongan, traktor pertanian dan pelantar pembinaan berat beroperasi dalam persekitaran yang sangat kasar. Sendi mekanikal mereka menghadapi geseran kersik berterusan bercampur dengan beban kejutan yang ganas secara tiba-tiba.
Hasil: Rawatan permukaan memanjangkan kitaran hayat bahan habis pakai keluli kejuruteraan untuk jentera . Bahagian luar yang mengeras menentang lelasan batu dan kotoran, manakala teras melentur secukupnya untuk mengelakkan kegagalan sendi yang teruk semasa operasi penggalian berat.
Tekanan Operasi: Pembuatan perindustrian melibatkan impak setempat yang berulang. Alat pengecap dan alat penempaan menghadapi geseran berterusan dan lelasan tekanan tinggi terhadap bahan kerja mentah.
Hasil: Pengilang boleh memilih logam asas yang lebih lembut dan mudah dimesin untuk mengisar geometri alat yang kompleks. Mereka kemudian mengeras hanya muka kerja di mana perkakas sebenarnya menyentuh bahan kerja, menjimatkan masa fabrikasi yang besar.
Kejayaan pengerasan permukaan bergantung sepenuhnya pada bahan permulaan anda. Anda tidak boleh mengeraskan keluli karbon tinggi dengan berkesan kerana terasnya akan menjadi terlalu rapuh semasa fasa pelindapkejutan. Proses ini pada asasnya memerlukan keluli karbon rendah untuk mengekalkan kemuluran teras yang diperlukan.
Karbon menentukan kebolehkerasan. Dengan bermula dengan logam asas yang mengandungi kira-kira 0.10% hingga 0.30% karbon, teras kekal kebal terhadap pengerasan yang teruk. Semasa pengkarbonan, kami membakar keluli dalam suasana yang kaya dengan karbon. Permukaan menyerap atom karbon tambahan, meningkatkan kandungan karbon lapisan luar kepada kira-kira 0.80%. Ini menghasilkan bahan komposit daripada sekeping logam.
Jurutera biasanya menilai dua kategori gred asas:
Keluli Karbon Rendah Biasa (cth, 1018, 1020): Gred ini kekal sangat kos efektif untuk bahagian haus tugas ringan hingga sederhana. Mereka bertindak balas dengan baik kepada penyebaran karbon. Anda harus memilih ini apabila anda memerlukan perlindungan haus permukaan tetapi tidak memerlukan kekuatan teras dalaman yang melampau.
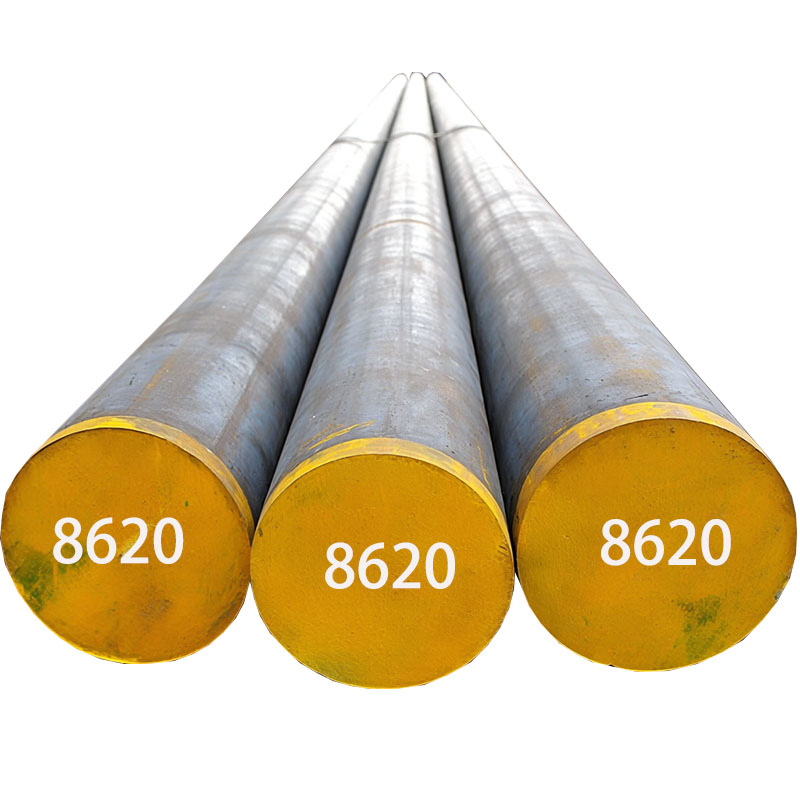
Keluli Aloi Rendah (cth, 8620, 9310): Gred ini menggabungkan unsur-unsur seperti nikel, kromium dan molibdenum. Aloi memberikan kebolehkerasan teras yang lebih tinggi dan kekuatan keletihan yang unggul. Ia berfungsi sebagai standard yang ketat untuk komponen aeroangkasa dan transmisi automotif berat. Memilih premium Keluli Pengerasan Kes seperti 8620 menjamin prestasi luar biasa di bawah beban berbilang paksi.
Faktor bentuk memainkan peranan penting sebelum rawatan haba bermula. Memulakan proses pembuatan anda dengan keluli kejuruteraan palsu menyediakan aliran butiran dalaman yang optimum. Proses penempaan menjajarkan struktur butiran dalaman logam untuk dipadankan dengan geometri bahagian akhir. Aliran butiran sejajar ini melengkapkan pengerasan permukaan seterusnya dengan sempurna, menghasilkan rintangan keletihan maksimum mutlak yang mungkin.
Menaik taraf kepada komponen yang dikeraskan permukaan melibatkan langkah pembuatan sekunder. Pasukan perolehan dan kejuruteraan mesti mewajarkan pemprosesan tambahan ini melalui penilaian komersial yang ketat. Anda mesti menganalisis kos pemprosesan awal berbanding manfaat kitaran hayat yang dijangkakan.
Kira kos permulaan rawatan haba sekunder secara langsung terhadap masa min lanjutan antara kegagalan (MTBF). Alat ganti yang tidak dikeraskan mungkin lebih murah untuk dihasilkan, tetapi selang penggantian yang kerap menyebabkan masa henti mesin tidak boleh diterima. Gear yang dikarburkan dengan betul mungkin menelan belanja tiga puluh peratus lebih tinggi untuk dikeluarkan, tetapi ia secara rutin beroperasi empat hingga lima kali lebih lama di lapangan. Ini secara langsung mengoptimumkan belanjawan penyelenggaraan jangka panjang anda.
Kebolehmesinan mewakili kelebihan komersial utama. Pemesinan keras memusnahkan alat pemotong dengan cepat. Oleh kerana logam asas yang diperlukan mempunyai kandungan karbon yang rendah, ia kekal sangat lembut dalam keadaan anilnya. Anda boleh melakukan operasi pengilangan berat, penggerudian dan pusingan pada kelajuan tinggi. Anda mencapai masa kitaran yang lebih cepat dan kos perkakas yang jauh lebih rendah sebelum menghantar bahagian keluar untuk pengerasan.
Pertimbangkan kebolehskalaan pengeluaran apabila memilih kaedah pengerasan tertentu. Pengkarbonan gas dan karbonitriding cemerlang dalam pemprosesan kelompok. Anda boleh memuatkan beratus-ratus gear kecil ke dalam suasana relau tunggal, menjadikan volum besar berjalan sangat menjimatkan. Sebaliknya, pengerasan nyalaan setempat lebih masuk akal untuk komponen besar-besaran, volum rendah di mana pemasangan relau terbukti mustahil.
Akhir sekali, minta pematuhan dan kebolehkesanan yang ketat daripada vendor rawatan haba anda. Kedalaman kes fizikal tidak dapat dilihat sepenuhnya dengan mata kasar. Pastikan rakan kongsi anda boleh menyediakan laporan kecerunan kekerasan mikro yang diperakui dan analisis kedalaman kes. Dokumentasi ini diperlukan secara sah untuk komponen kritikal kepada keselamatan dalam industri berat.
Memperkenalkan turun naik suhu yang teruk ke dalam logam mesin ketepatan membawa risiko fizikal yang tidak dapat dielakkan. Pasukan mesti menjangka tindak balas metalurgi ini apabila menggunakan keluli kejuruteraan yang dirawat haba dalam laluan mekanikal kritikal.
Herotan dimensi, biasanya dikenali sebagai warpage, mewakili cabaran pelaksanaan yang paling ketara. Apabila keluli yang dipanaskan menyejuk dengan cepat semasa pelindapkejutan, struktur kristal dalamannya berubah menjadi martensit. Struktur baharu ini mengambil lebih sedikit volum fizikal. Logam mengembang dan meleding. Geometri kompleks dengan keratan rentas yang tidak rata akan diherotkan tanpa diduga.
Jurutera menggunakan strategi mitigasi khusus untuk memerangi herotan. Anda mesti dengan sengaja mereka bentuk bahagian dengan elaun pengisaran yang ditetapkan. Biasanya, penggubal meninggalkan 0.1mm hingga 0.3mm bahan korban tambahan pada dimensi kritikal. Selepas bahagian meleding semasa pelindapkejutan, ahli mesin mengisar bahagian itu kembali ke tahap toleransi yang terakhir dan sempurna. Anda mesti mengira ini dengan tepat. Jika anda meninggalkan terlalu banyak elaun, anda berisiko mengisar sepenuhnya melalui bekas yang mengeras, mendedahkan teras lembut.
Konsistensi kedalaman kes menimbulkan satu lagi risiko kawalan kualiti utama. Pengkarburan berlebihan bahagian memacu karbon terlalu dalam ke dalam teras. Ini secara berkesan mengeras komponen, menjadikannya rapuh secara berbahaya. Di bawah karburasi meninggalkan lapisan mengeras mikroskopik yang cepat mengelupas, menawarkan hayat haus yang tidak mencukupi untuk jentera berat.
Ahli metalurgi juga mesti memantau austenit yang tertahan. Semasa pelindapkejutan, beberapa struktur keluli suhu tinggi mungkin gagal untuk menukar kepada martensit keras. Austenit yang tertahan ini menghasilkan tompok lembut yang tidak dapat dikesan pada permukaan haus. Vendor sering mengurangkan perkara ini dengan menggunakan rawatan sub-sifar kriogenik dalam serta-merta selepas pelindapkejutan. Kesejukan melampau ini memaksa austenit yang tinggal untuk berubah, menstabilkan sepenuhnya matriks keluli.
Pengerasan kes tidak bertindak sebagai pembaikan universal untuk setiap cabaran struktur. Walau bagaimanapun, ia kekal sebagai standard emas yang tidak dipertikaikan untuk melindungi komponen geseran tinggi dan berimpak tinggi. Apabila gear, aci pemacu, dan rangkaian berat gagal, punca hampir selalu menunjukkan keseimbangan kekerasan dan keliatan yang tidak betul. Pengerasan permukaan dengan sempurna merapatkan jurang mekanikal ini.
Pasukan kejuruteraan dan perolehan harus menyepadukan perancangan metalurgi pada awal fasa reka bentuk. Kami sangat mengesyorkan berunding dengan pakar rawatan haba sebelum mengunci cetakan akhir. Dengan menjajarkan pemilihan bahan asas anda secara proaktif, mengira kedalaman kes tepat yang diperlukan, dan merancang untuk toleransi pengisaran selepas pemesinan, anda memastikan kebolehpercayaan komponen yang unggul dalam bidang tersebut.
J: Kedalaman biasanya berjulat dari 0.010' hingga 0.060' (0.25mm hingga 1.5mm), ditentukan oleh masa pada suhu dan profil beban aplikasi tertentu. Beban impak yang lebih berat memerlukan sarung yang lebih dalam untuk mengelakkan permukaan daripada jatuh ke dalam teras lembut.
A: Ia sangat tidak digalakkan. Kimpalan mengubah kimia permukaan yang sangat kejuruteraan. Haba setempat memusnahkan kekerasan permukaan dan mewujudkan zon terjejas haba yang sangat rapuh. Kawasan yang diubah ini menjadi sangat terdedah kepada keretakan di bawah tekanan operasi.
J: Penyaduran menambah lapisan bahan asing yang berbeza dan berasingan di atas keluli. Pengerasan kes meresap karbon atau nitrogen terus ke dalam struktur kristal sedia ada keluli. Penyepaduan kimia asas ini menghapuskan risiko lapisan mengeras mengelupas atau mengelupas di bawah tekanan.
