
T : +86-0731-85185770
E : enquiry@qilumetal.com
E : enquiry@qilumetal.com
No. 18, route intermédiaire de Xiangfu, district de Yuhua, ville de Changsha
Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-09-12 Origine : Site


Alors que l'acier fini à froid est souvent mis à l'honneur pour les travaux CNC de précision, les barres d'acier laminées à chaud restent l'épine dorsale financière de l'usinage industriel lourd. Ces matériaux robustes alimentent tout, des équipements agricoles massifs aux boîtes de vitesses industrielles robustes. Les équipes d’approvisionnement et d’ingénierie sont souvent confrontées à un calcul strict. Les économies initiales sur les coûts de matériaux réalisées grâce à l'acier laminé à chaud dépassent-elles les temps de cycle supplémentaires et les coûts d'outillage nécessaires pour éliminer la calamine et atteindre les tolérances finales ? De nombreux ateliers ont du mal à équilibrer ces économies de matières premières avec une usure accrue des outils. La spécification de barres d'acier laminées à chaud est une stratégie très efficace pour les applications lourdes nécessitant un enlèvement de matière élevé, à condition que les ateliers tiennent compte des tolérances dimensionnelles, des contraintes internes et des réalités de l'état de surface. Vous découvrirez exactement quand choisir ce matériau. Nous explorerons les applications industrielles clés, les cadres financiers et les stratégies d'usinage éprouvées pour maximiser l'efficacité.
Cas d'utilisation optimaux : les barres laminées à chaud sont mieux utilisées lorsque la majorité de la surface extérieure d'origine sera usinée, ce qui rend les tolérances de finition de fraisage non pertinentes.
Applications principales : Il s'agit du point de départ standard pour à grande échelle destiné aux machines l'acier technique , en particulier pour les composants de transmission de puissance à usage intensif.
L'équation des coûts : le véritable retour sur investissement dépend de l'équilibre entre le coût inférieur des matières premières et les dépenses d'outillage consommables causées par le tartre des broyeurs abrasifs.
Exigences de traitement : Le soulagement des contraintes et les surépaisseurs d'usinage appropriées (surdimensionnement de la barre brute) sont obligatoires pour tenir compte de la décarburation et de la déformation lors d'un fraisage intensif.
Les ateliers de travail et les équipementiers doivent minimiser le coût total par pièce (TCP). Commencer avec des matériaux de précision coûteux est un gaspillage si 40 % ou plus du matériau doit être transformé en copeaux. Vous devez examiner attentivement le volume d’enlèvement de matière. Lorsque vous achetez du matériel rectifié avec précision uniquement pour usiner le diamètre extérieur, vous gaspillez du capital. L’usinage industriel lourd favorise les matières premières moins chères. Vous compensez les cycles d'ébauche plus longs en réduisant les dépenses initiales en matériaux.
Vous devez comprendre la réalité matérielle. UN La barre d'acier laminée à chaud est formée à des températures supérieures à 1 700 °F (926 °C). Il se refroidit de manière non uniforme dans l'air ambiant. Ce processus de refroidissement entraîne des tolérances dimensionnelles plus lâches, des coins arrondis et une finition de surface écailleuse. Le noyau structurel reste très robuste. L'extérieur a tout simplement l'air brut et les mesures sont incohérentes. Vous ne pouvez pas vous fier à la surface extérieure brute comme point de référence pour un montage de précision.
Les critères de réussite pour l’adoption sont simples. L'utilisation d'une barre laminée à chaud est justifiée lorsque le coût combiné de la matière première, des passes d'ébauche et de l'usure supplémentaire des plaquettes reste nettement inférieur à l'achat d'une barre étirée à froid ou rectifiée sans centre. Les équipes d’approvisionnement doivent exécuter un lot pilote pour mesurer la dégradation des inserts. Une fois que vous avez quantifié la durée de vie de l’outil, vous pouvez calculer votre véritable retour sur investissement.
| Caractéristique | Barre d'acier laminée à chaud | Barre finie à froid |
|---|---|---|
| Coût initial | Inférieur | Plus haut |
| Finition de surface | Rugueux, écaillé (oxyde de fer) | Doux, précis |
| Tolérance dimensionnelle | Lâche (+/- limites de broyeur standard) | Serré (très cohérent) |
| Contraintes internes | Modéré à élevé (refroidissement irrégulier) | Contrôlé (soulagé du stress) |
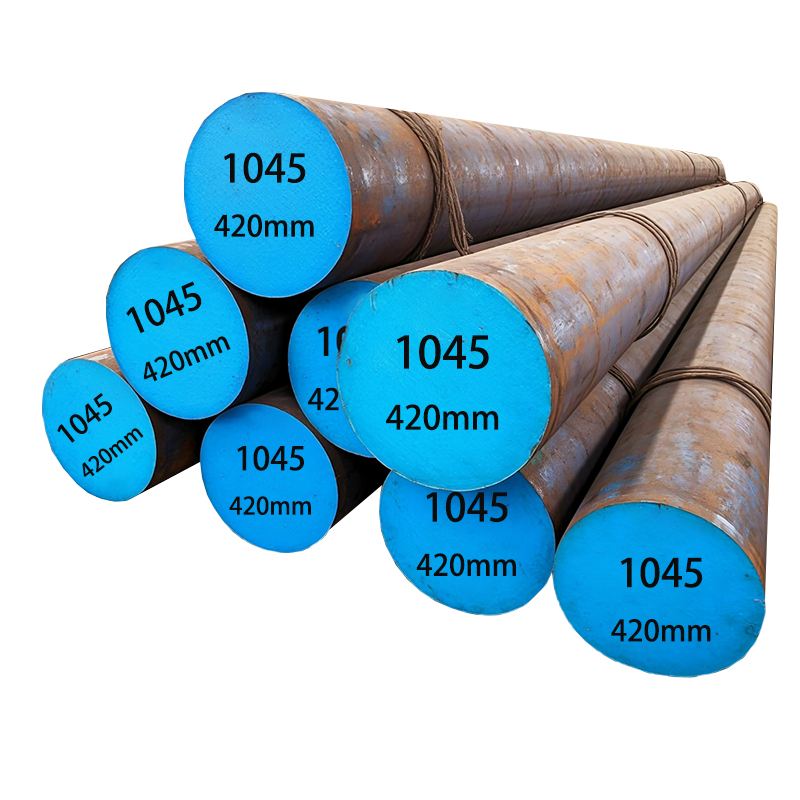
Les matériaux laminés à chaud dominent certains secteurs manufacturiers spécifiques. Les composants de transmission de puissance en sont un excellent exemple. Les fabricants les utilisent largement comme base acier pour arbres et engrenages . La barre brute est largement rabattue sur les tours à usage intensif. Les machinistes enlèvent entièrement l’extérieur écailleux. Ce processus révèle le noyau hautement usinable et structurellement solide en dessous. Une fois le tartre disparu, l’acier sous-jacent se comporte exceptionnellement bien sous des contraintes de torsion et mécaniques élevées.
Les bases structurelles et matérielles dépendent fortement de ces matériaux. Vous les trouverez dans les tourillons, les brides de montage et les supports d'équipement lourd. Dans ces applications, la finition de surface sur les faces non correspondantes n'est pas critique. Les ingénieurs n'exigent de la précision que sur les faces spécifiques où les composants sont boulonnés ensemble. Le reste de la pièce peut conserver la finition sombre et rugueuse du moulin. Cette approche hybride permet un gain de temps d’usinage important.
Les outillages et accessoires personnalisés utilisent également du matériel laminé à chaud. Les constructeurs les utilisent comme plaques de base robustes ou comme supports structurels dans des travaux de serrage complexes. La précision n'est fraisée que sur des points de référence spécifiques plutôt que sur la barre entière. Lorsque vous construisez un grand appareil de soudage, vous n’avez pas besoin de finitions miroir sur toutes les surfaces. Vous n’avez besoin que de supports de montage plats et précis. Le matériel laminé à chaud offre la rigidité nécessaire sans le prix élevé.
La sélection des nuances détermine le succès de votre opération d'usinage. Vous devez faire la différence entre les qualités douces et alliées. Les utilisations structurelles à faible émission de carbone reposent souvent sur des qualités comme ASTM A36. Ils offrent une excellente soudabilité et une résistance structurelle de base. Les utilisations mécaniques à fortes contraintes exigent des matériaux plus résistants. Les nuances comme les alliages AISI 4140 ou A322 offrent une résistance à la traction supérieure. Vous sélectionnez la nuance en fonction des exigences mécaniques finales de votre pièce.
Les alternatives prétraitées peuvent faire gagner beaucoup de temps. Évaluer quand spécifier l'acier technique traité thermiquement est vital. Les barres pré-durcies contournent le durcissement et le revenu en interne. Ils réduisent les risques de distorsion post-usinage. Lorsque vous usinez une pièce à partir d’une barre pré-trempée, celle-ci reste relativement stable. Vous évitez la mauvaise surprise d’une déformation d’une pièce finie lors d’un cycle final de traitement thermique.
Vous devez également identifier le seuil de forgeage. Il existe un point de rupture où une barre laminée à chaud standard ne suffit plus. Les applications à fort impact nécessitent une résistance extrême à la fatigue. La demande doit passer à acier d'ingénierie forgé pour obtenir un flux de grain directionnel spécifique. Le forgeage aligne la structure du grain interne avec la forme de la pièce. Cet alignement augmente considérablement la résistance aux défaillances catastrophiques sous de lourdes charges dynamiques.
L’usinage de matériaux laminés à chaud présente des défis uniques en atelier. Le problème du tartre est le plus important. La couche d'oxyde de fer foncé sur l'acier laminé à chaud est très abrasive. Il agit comme du papier de verre sur les outils de coupe. Les meilleures pratiques fondées sur des données probantes dictent une approche spécifique. Les machinistes doivent programmer des coupes initiales suffisamment profondes pour passer entièrement sous l'échelle. Le rasage de la surface provoque une dégradation rapide des plaquettes en carbure. Vous devez percer la croûte extérieure dure en un seul passage agressif.
Les allocations de décarburation sont un autre facteur critique. La peau extérieure d'une barre laminée à chaud perd généralement du carbone pendant le processus de refroidissement. Cela rend la couche externe plus douce et moins sensible au traitement thermique. L'usinage doit éliminer cette « couche décarbée » pour garantir une dureté de surface uniforme. Si vous laissez la couche de décarburation sur une pièce destinée au durcissement par induction, la surface ne parviendra pas à atteindre la dureté Rockwell cible.
Les contraintes internes et les déformations nécessitent une gestion minutieuse. Contrairement à l'acier étiré à froid sans contrainte, les barres laminées à chaud supportent diverses contraintes internes. L’enlèvement asymétrique de matière peut provoquer une courbure de l’arbre. Le fraisage d'une rainure de clavette profonde sur un côté d'un arbre long entraînera souvent une courbe mesurable. L’atténuation des risques nécessite une planification minutieuse. Vous devez prévoir des cycles intermédiaires de soulagement du stress avant les passes de finition finales.
Suivez ces bonnes pratiques pour gérer l’échelle et le stress :
Surdimensionnez votre stock : commandez des matières premières suffisamment grandes pour éliminer toutes les couches de tartre et de décarburation.
Utilisez un outillage robuste : utilisez des plaquettes en carbure à râteau négatif pour la passe d'ébauche initiale.
Équilibrez vos coupes : retirez la matière de manière égale des côtés opposés de la pièce lorsque cela est possible.
Normaliser si nécessaire : appliquez un soulagement des contraintes thermiques aux pièces fortement sollicitées avant la coupe de finition.
Choisir la bonne matière première nécessite une évaluation structurée. Vous ne pouvez pas vous fier uniquement à l’habitude. Utilisez ces dimensions spécifiques pour prendre une décision objective concernant votre prochain cycle de production.
Dimension d'évaluation 1 : taux d'enlèvement de matière. Regardez la coupe transversale de votre pièce finale. Si la pièce finale conserve le diamètre extérieur brut de la barre, choisissez laminée à froid. Si la pièce nécessite un tournage ou un fraisage agressif sur tous les côtés, présélectionnez laminée à chaud. Un enlèvement de matière élevé favorise toujours un stock de départ moins cher.
Dimension d'évaluation 2 : Rigidité des machines-outils. L'acier laminé à chaud nécessite des configurations de machines rigides. Vous avez besoin de broches de grande puissance, capables d'effectuer des ébauches lourdes sans broutage. Les routeurs CNC légers ou les tours à faible couple auront du mal à éliminer efficacement les calamines des broyeurs abrasifs. Assurez-vous que votre équipement peut supporter la charge.
Dimension d'évaluation 3 : Volume et délais de livraison. Les barres laminées à chaud sont généralement plus facilement disponibles dans des diamètres plus grands et des longueurs personnalisées. Cela réduit les délais de livraison de la chaîne d'approvisionnement pour les produits à grande échelle. acier d'ingénierie pour machines . Lorsque vous avez besoin d'un tonnage important rapidement, les laminoirs à chaud peuvent généralement livrer plus rapidement que les installations d'étirage à froid.
Vos prochaines actions devraient se concentrer sur la collecte de données. Vérifiez vos taux de rebut et vos coûts d’outillage actuels. Identifiez les pièces pour lesquelles vous transformez actuellement une quantité massive de matériaux de qualité supérieure en copeaux. Exécutez un lot pilote de matériau laminé à chaud sur une pièce à volume élevé. Comparez les augmentations réelles du temps de cycle avec vos économies en matière d'approvisionnement. Seules les données réelles des magasins révéleront votre véritable marge bénéficiaire.
La barre d'acier laminée à chaud n'est pas un matériau de compromis. Il s'agit d'un choix stratégique pour les applications d'usinage lourd où le volume, l'intégrité structurelle et l'enlèvement de matière en profondeur dictent le processus de fabrication. Comprendre les propriétés des matériaux vous permet de réduire les coûts bruts sans sacrifier la qualité des pièces. Il faut simplement respecter le barème abrasif et les contraintes internes.
Passez à l’action lors de votre prochaine production intensive. Engagez-vous auprès d'un fournisseur métallurgique pour demander des rapports d'essais de matériaux (MTR). Déterminez les dimensions exactes des barres surdimensionnées nécessaires pour éliminer en toute sécurité les couches de décarburation de vos composants usinés spécifiques. Une bonne planification vous garantit de récolter des avantages financiers sans détruire votre budget d’outillage.
R : Il est fortement déconseillé de meuler directement la surface de l'acier laminé à chaud sans effectuer au préalable une passe de fraisage ou de tournage grossier. La calamine du broyeur abrasif chargera et glacera rapidement la meule, ruinant sa capacité de coupe et pouvant causer des dommages thermiques localisés.
R : Oui, l'acier laminé à chaud peut se déformer de manière imprévisible lors d'un usinage lourd et asymétrique en raison des contraintes de refroidissement inégales du laminoir. Cela nécessite souvent une réduction des contraintes avant que les coupes de tolérance finales ne soient effectuées.
R : Les normes de l'industrie recommandent généralement de commencer avec une barre d'au moins 1/8' à 1/4' (3 mm à 6 mm) plus grande que le diamètre maximum final pour garantir l'élimination complète de la calamine, des imperfections de surface et de la couche de décarburation.
