
T: +86-0731-85185770
E: enquiry@qilumetal.com
E: enquiry@qilumetal.com
18 Xiangfu Middle Road, Daerah Yuhua, Changsha City
Pandangan: 0 Pengarang: Editor Tapak Masa Terbitan: 2026-09-12 Asal: tapak


Walaupun keluli siap sejuk sering menjadi tumpuan untuk kerja CNC ketepatan, bar keluli tergelek panas kekal sebagai tulang belakang kewangan pemesinan industri berat. Bahan lasak ini menguasai segala-galanya daripada peralatan pertanian besar-besaran kepada kotak gear industri tugas berat. Pasukan perolehan dan kejuruteraan sering menghadapi pengiraan yang ketat. Adakah penjimatan kos bahan pendahuluan keluli gulung panas melebihi masa kitaran tambahan dan kos perkakas yang diperlukan untuk mengeluarkan skala kilang dan mencapai toleransi akhir? Banyak kedai bergelut untuk mengimbangi penjimatan bahan mentah ini terhadap peningkatan haus alatan. Menentukan bar keluli tergelek panas ialah strategi yang sangat berkesan untuk aplikasi penyingkiran bahan tinggi tugas berat, dengan syarat kedai mengambil kira elaun dimensi, tegasan dalaman dan realiti keadaan permukaan. Anda akan mengetahui dengan tepat bila untuk memilih bahan ini. Kami akan meneroka aplikasi industri utama, rangka kerja kewangan, dan strategi pemesinan yang terbukti untuk memaksimumkan kecekapan.
Kes Penggunaan Optimum: Bar canai panas digunakan sebaik-baiknya apabila sebahagian besar permukaan luar asal akan dimesin, menjadikan toleransi kilang-siap tidak relevan.
Aplikasi Utama: Ia adalah titik permulaan standard untuk berskala besar untuk jentera keluli kejuruteraan , terutamanya untuk komponen penghantaran kuasa tugas berat.
Persamaan Kos: ROI sebenar bergantung pada mengimbangi kos bahan mentah yang lebih rendah berbanding perbelanjaan perkakas boleh guna yang disebabkan oleh skala kilang kasar.
Keperluan Pemprosesan: Pelepasan tekanan dan elaun pemesinan yang betul (melebihkan saiz bar mentah) adalah wajib untuk mengambil kira penyahkarburan dan meledingkan semasa pengilangan berat.
Kedai kerja dan OEM mesti meminimumkan Jumlah Kos setiap Bahagian (TCP). Bermula dengan bahan ketepatan yang mahal adalah membazir jika 40% atau lebih daripada bahan itu akan dijadikan kerepek. Anda mesti melihat dengan teliti pada jumlah penyingkiran bahan. Apabila anda membeli stok yang dikisar dengan tepat hanya untuk mengeluarkan diameter luar, anda membazirkan modal. Pemesinan industri berat mengutamakan input mentah yang lebih murah. Anda mengimbangi kitaran kasar yang lebih lama dengan mengurangkan perbelanjaan bahan pendahuluan.
Anda mesti memahami realiti material. A Bar Keluli Gelek Panas terbentuk pada suhu melebihi 1,700°F (926°C). Ia menyejuk secara tidak seragam di udara ambien. Proses penyejukan ini menghasilkan toleransi dimensi yang lebih longgar, sudut bulat dan kemasan permukaan bersisik. Teras struktur kekal sangat teguh. Bahagian luar hanya kelihatan kasar dan ukuran tidak konsisten. Anda tidak boleh bergantung pada permukaan luar mentah sebagai titik rujukan untuk pelekapan ketepatan.
Kriteria kejayaan untuk diterima pakai adalah mudah. Penggunaan bar canai panas adalah wajar apabila kos gabungan bahan mentah, pas kekasaran, dan haus sisipan tambahan kekal lebih rendah daripada membeli stok yang ditarik sejuk atau tidak berpusat. Pasukan perolehan harus menjalankan kumpulan perintis untuk mengukur kemerosotan sisipan. Sebaik sahaja anda mengukur hayat alat, anda boleh mengira pulangan pelaburan sebenar anda.
| Ciri | Bar Keluli Gelek Panas | Bar Selesai Sejuk |
|---|---|---|
| Kos Permulaan | Lebih rendah | Lebih tinggi |
| Kemasan Permukaan | Kasar, bersisik (oksida besi) | Lancar, tepat |
| Toleransi Dimensi | Longgar (+/- had kilang standard) | Ketat (sangat konsisten) |
| Tekanan Dalaman | Sederhana hingga tinggi (penyejukan tidak sekata) | Terkawal (melegakan tekanan) |
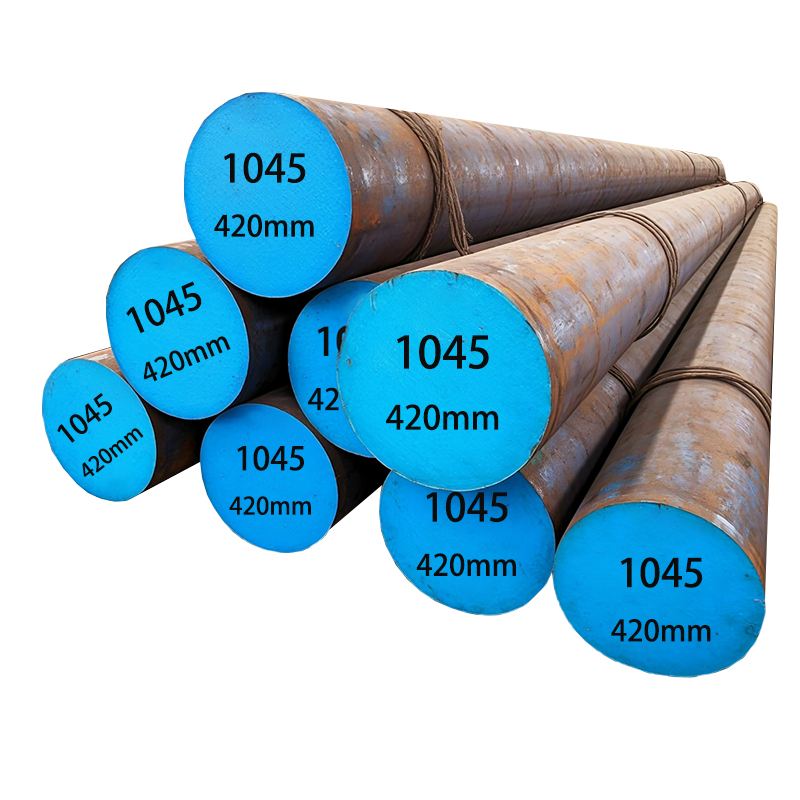
Bahan canai panas mendominasi sektor pembuatan tertentu. Komponen penghantaran kuasa adalah contoh utama. Pengilang menggunakannya secara meluas sebagai asas keluli untuk aci dan gear . Bar mentah ditolak secara meluas pada mesin pelarik tugas berat. Pakar mesin mengeluarkan bahagian luar yang bersisik sepenuhnya. Proses ini mendedahkan teras yang sangat boleh dimesin dan kukuh dari segi struktur di bawahnya. Sebaik sahaja skala hilang, keluli asas berfungsi dengan baik di bawah kilasan tinggi dan tekanan mekanikal.
Asas struktur dan peralatan sangat bergantung pada bahan ini. Anda akan menemuinya dalam trunnions, bebibir pelekap, dan kurungan peralatan berat. Dalam aplikasi ini, kemasan permukaan pada muka yang tidak mengawan adalah tidak kritikal. Jurutera hanya memerlukan ketepatan pada muka khusus di mana komponen disatukan. Bahagian selebihnya boleh mengekalkan kemasan kilang yang gelap dan kasar. Pendekatan hibrid ini menjimatkan masa pemesinan yang ketara.
Perkakas dan lekapan tersuai juga menggunakan stok canai panas. Pembina menggunakannya sebagai plat asas yang teguh atau sokongan struktur dalam pegangan kerja yang kompleks. Ketepatan hanya digiling ke dalam titik rujukan tertentu dan bukannya keseluruhan bar. Apabila anda membina lekapan kimpalan yang besar, anda tidak memerlukan kemasan cermin pada setiap permukaan. Anda hanya memerlukan pad pelekap yang rata dan tepat. Stok canai panas memberikan ketegaran yang diperlukan tanpa tanda harga premium.
Pemilihan gred menentukan kejayaan operasi pemesinan anda. Anda mesti membezakan antara gred ringan dan aloi. Penggunaan struktur karbon rendah selalunya bergantung pada gred seperti ASTM A36. Mereka menawarkan kebolehkimpalan yang sangat baik dan kekuatan struktur asas. Penggunaan mekanikal tekanan tinggi memerlukan bahan yang lebih sukar. Gred seperti aloi AISI 4140 atau A322 memberikan kekuatan tegangan yang unggul. Anda memilih gred berdasarkan keperluan mekanikal akhir bahagian anda.
Alternatif pra-diproses boleh menjimatkan masa yang banyak. Menilai bila untuk menentukan keluli kejuruteraan yang dirawat haba adalah penting. Bar pra-keras memintas pengerasan dan pembajaan dalaman. Mereka mengurangkan risiko herotan selepas pemesinan. Apabila anda memesin bahagian daripada bar yang telah dikeraskan, ia akan kekal stabil. Anda mengelakkan kejutan buruk bahagian siap meleding semasa kitaran rawatan haba akhir.
Anda juga mesti mengenal pasti ambang penempaan. Terdapat titik pecah di mana bar canai panas standard tidak lagi mencukupi. Aplikasi berimpak tinggi memerlukan rintangan keletihan yang melampau. Permohonan mesti beralih kepada keluli kejuruteraan palsu untuk mencapai aliran butiran arah tertentu. Penempaan menjajarkan struktur butiran dalaman dengan bentuk bahagian. Penjajaran ini secara drastik meningkatkan ketahanan terhadap kegagalan bencana di bawah beban dinamik yang berat.
Pemesinan bahan canai panas memberikan cabaran lantai kedai yang unik. Masalah skala kilang adalah yang paling menonjol. Lapisan oksida besi gelap pada keluli gulung panas sangat melelas. Ia bertindak seperti kertas pasir pada alat pemotong. Amalan terbaik berorientasikan bukti menentukan pendekatan khusus. Ahli mesin mesti memprogramkan pemotongan awal yang cukup dalam untuk mendapatkan sepenuhnya di bawah skala. Menyapu permukaan menyebabkan kemerosotan pesat sisipan karbida. Anda mesti menembusi kerak luar yang keras dalam satu hantaran yang agresif.
Elaun penyahkarbonan adalah satu lagi faktor kritikal. Kulit luar bar canai panas biasanya kehilangan karbon semasa proses penyejukan. Ini menjadikan lapisan luar lebih lembut dan kurang responsif terhadap rawatan haba. Pemesinan mesti mengeluarkan 'lapisan decarb' ini untuk memastikan kekerasan permukaan seragam. Jika anda meninggalkan lapisan decarb pada bahagian yang ditakdirkan untuk pengerasan aruhan, permukaan akan gagal mencapai kekerasan Rockwell sasaran.
Tegasan dalaman dan meledingkan memerlukan pengurusan yang teliti. Tidak seperti keluli ditarik sejuk yang melepaskan tekanan, bar bergulung panas menahan tekanan dalaman yang berbeza-beza. Penyingkiran bahan tidak simetri boleh menyebabkan aci tunduk. Mengisar alur kunci dalam pada satu sisi aci panjang selalunya akan menghasilkan lengkung yang boleh diukur. Pengurangan risiko memerlukan perancangan yang teliti. Anda harus merancang untuk kitaran pelepasan tekanan pertengahan sebelum lulus penamat akhir.
Ikuti amalan terbaik ini untuk mengurus skala dan tekanan:
Besarkan stok anda: Pesan bahan mentah yang cukup besar untuk membersihkan semua lapisan skala dan decarb.
Gunakan perkakas yang teguh: Pasang sisipan karbida garu negatif untuk hantaran kasar awal.
Seimbangkan pemotongan anda: Keluarkan bahan secara sama rata dari bahagian yang bertentangan apabila boleh.
Normalkan jika perlu: Sapukan pelega tekanan haba pada bahagian yang tersangkut berat sebelum pemotongan selesai.
Memilih bahan mentah yang betul memerlukan penilaian berstruktur. Anda tidak boleh bergantung pada tabiat sahaja. Gunakan dimensi khusus ini untuk membuat keputusan objektif pada pengeluaran seterusnya anda.
Dimensi Penilaian 1: Nisbah Penyingkiran Bahan. Lihat keratan rentas bahagian akhir anda. Jika bahagian akhir mengekalkan diameter luar mentah bar, pilih canai sejuk. Jika bahagian itu memerlukan pusingan atau pengilangan yang agresif pada semua sisi, senarai pendek canai panas. Penyingkiran bahan yang tinggi sentiasa memihak kepada stok permulaan yang lebih murah.
Dimensi Penilaian 2: Ketegaran Alat Mesin. Keluli gulung panas memerlukan persediaan mesin yang tegar. Anda memerlukan gelendong kuasa kuda tinggi yang mampu mengambil pemotongan kasar yang berat tanpa berbual. Penghala CNC ringan atau mesin pelarik tork rendah akan bergelut untuk menolak skala kilang kasar dengan berkesan. Pastikan peralatan anda boleh menampung beban.
Dimensi Penilaian 3: Kelantangan dan Masa Utama. Bar canai panas biasanya lebih mudah didapati dalam diameter yang lebih besar dan panjang tersuai. Ini memendekkan masa utama rantaian bekalan untuk skala besar keluli kejuruteraan untuk jentera . Apabila anda memerlukan tan berat yang cepat, kilang panas biasanya boleh menghantar lebih cepat daripada kemudahan lukisan sejuk.
Tindakan langkah seterusnya anda harus menumpukan pada pengumpulan data. Audit kadar sekerap semasa anda dan kos perkakas. Kenal pasti bahagian di mana anda kini menukar sejumlah besar bahan premium menjadi cip. Jalankan kumpulan perintis bahan gulung panas pada bahagian volum tinggi. Tanda aras masa kitaran sebenar meningkat berbanding penjimatan perolehan anda. Hanya data kedai dunia sebenar akan mendedahkan margin keuntungan sebenar anda.
Bar keluli tergelek panas bukan bahan kompromi. Ia adalah pilihan strategik untuk aplikasi pemesinan berat di mana volum, integriti struktur, dan penyingkiran bahan dalam menentukan proses pembuatan. Memahami sifat bahan membolehkan anda mengurangkan kos mentah tanpa mengorbankan kualiti bahagian. Anda hanya perlu menghormati skala kasar dan tekanan dalaman.
Ambil tindakan pada pengeluaran berat anda yang seterusnya. Berinteraksi dengan pembekal metalurgi untuk meminta laporan ujian bahan (MTR). Tentukan dimensi bar bersaiz besar yang tepat yang diperlukan untuk membersihkan lapisan penyahkarbonat dengan selamat untuk komponen mesin khusus anda. Perancangan yang betul memastikan anda mendapat faedah kewangan tanpa memusnahkan belanjawan perkakas anda.
J: Adalah sangat tidak digalakkan untuk mengisar permukaan keluli tergelek panas secara langsung tanpa pengilangan kasar atau pas pusingan terlebih dahulu. Skala pengisar yang kasar akan memuatkan dengan cepat dan mengkilat roda pengisar, merosakkan keupayaan pemotongannya dan berpotensi menyebabkan kerosakan haba setempat.
J: Ya, keluli tergelek panas boleh meleding tanpa diduga semasa pemesinan berat dan tidak simetri akibat tegasan penyejukan yang tidak sekata dari kilang. Ia selalunya memerlukan pelepasan tekanan sebelum pemotongan toleransi terakhir dibuat.
J: Piawaian industri biasanya mengesyorkan bermula dengan bar sekurang-kurangnya 1/8' hingga 1/4' (3mm hingga 6mm) lebih besar daripada diameter maksimum akhir untuk memastikan penyingkiran lengkap skala kilang, ketidaksempurnaan permukaan dan lapisan penyahkarburan.
