
ĐT: +86-0731-85185770
E: enquiry@qilumetal.com
E: enquiry@qilumetal.com
Số 18 đường giữa Xiangfu, quận Yuhua, thành phố Trường Sa
Lượt xem: 0 Tác giả: Site Editor Thời gian xuất bản: 2026-09-12 Nguồn gốc: Địa điểm


Trong khi thép thành phẩm nguội thường được chú ý cho các công việc CNC có độ chính xác cao thì thanh thép cán nóng vẫn là xương sống tài chính của gia công công nghiệp nặng. Những vật liệu chắc chắn này cung cấp năng lượng cho mọi thứ, từ thiết bị nông nghiệp cỡ lớn đến hộp số công nghiệp hạng nặng. Đội ngũ mua sắm và kỹ thuật thường phải đối mặt với sự tính toán chặt chẽ. Liệu khoản tiết kiệm chi phí vật liệu ban đầu của thép cán nóng có lớn hơn thời gian chu kỳ bổ sung và chi phí dụng cụ cần thiết để loại bỏ cặn nhà máy và đạt được dung sai cuối cùng không? Nhiều cửa hàng gặp khó khăn trong việc cân bằng khoản tiết kiệm nguyên liệu thô này với sự hao mòn ngày càng tăng của dụng cụ. Việc chỉ định thanh thép cán nóng là một chiến lược có hiệu quả cao cho các ứng dụng chịu tải nặng, loại bỏ vật liệu cao, miễn là các xưởng sản xuất có tính đến kích thước cho phép, ứng suất bên trong và điều kiện bề mặt thực tế. Bạn sẽ khám phá chính xác khi nào nên chọn vật liệu này. Chúng ta sẽ khám phá các ứng dụng công nghiệp chính, khuôn khổ tài chính và các chiến lược gia công đã được chứng minh để tối đa hóa hiệu quả.
Các trường hợp sử dụng tối ưu: Thanh cán nóng được sử dụng tốt nhất khi phần lớn bề mặt bên ngoài ban đầu sẽ được gia công đi, khiến dung sai gia công tinh không còn phù hợp.
Các ứng dụng chính: Đây là điểm khởi đầu tiêu chuẩn cho thép kỹ thuật quy mô lớn dùng cho máy móc , đặc biệt là các bộ phận truyền tải điện hạng nặng.
Phương trình chi phí: ROI thực sự phụ thuộc vào việc cân bằng chi phí nguyên liệu thô thấp hơn với chi phí dụng cụ tiêu hao do quy mô nhà máy mài mòn gây ra.
Yêu cầu xử lý: Giảm ứng suất và cho phép gia công thích hợp (thanh thô quá khổ) là bắt buộc để giải thích cho quá trình khử cacbon và cong vênh trong quá trình phay nặng.
Cửa hàng việc làm và OEM phải giảm thiểu Tổng chi phí cho mỗi bộ phận (TCP). Bắt đầu với những vật liệu chính xác đắt tiền sẽ là lãng phí nếu 40% vật liệu trở lên sẽ bị biến thành chip. Bạn phải xem xét kỹ khối lượng loại bỏ vật liệu. Khi bạn mua vật liệu được mài chính xác chỉ để gia công đường kính ngoài, bạn sẽ lãng phí vốn. Gia công công nghiệp nặng ưu tiên nguyên liệu đầu vào rẻ hơn. Bạn bù đắp cho chu kỳ gia công thô dài hơn bằng cách giảm chi phí vật liệu trả trước.
Bạn phải hiểu thực tế vật chất. MỘT Thanh thép cán nóng được hình thành ở nhiệt độ trên 1.700°F (926°C). Nó nguội đi không đồng đều trong không khí xung quanh. Quá trình làm mát này dẫn đến dung sai kích thước lỏng lẻo hơn, các góc được bo tròn và bề mặt có vảy. Cốt lõi cấu trúc vẫn rất mạnh mẽ. Bề ngoài trông thô ráp và có kích thước không nhất quán. Bạn không thể dựa vào bề mặt thô bên ngoài làm điểm tham chiếu để cố định chính xác.
Tiêu chí thành công của việc áp dụng rất đơn giản. Việc sử dụng thanh cán nóng là hợp lý khi chi phí tổng hợp của nguyên liệu thô, đường gia công thô và độ mài mòn của hạt dao tăng thêm vẫn thấp hơn rõ rệt so với việc mua nguyên liệu kéo nguội hoặc mài không tâm. Các nhóm mua sắm nên chạy một đợt thử nghiệm để đo lường mức độ xuống cấp của hạt dao. Sau khi định lượng tuổi thọ của dụng cụ, bạn có thể tính toán lợi tức đầu tư thực sự của mình.
| Đặc tính | Thanh thép cán nóng Thanh thép | hoàn thiện nguội |
|---|---|---|
| Chi phí ban đầu | Thấp hơn | Cao hơn |
| Hoàn thiện bề mặt | Thô, có vảy (sắt oxit) | Nhẹ nhàng, chính xác |
| Dung sai kích thước | Lỏng (+/- giới hạn nhà máy tiêu chuẩn) | Chặt chẽ (có tính nhất quán cao) |
| Căng thẳng bên trong | Trung bình đến cao (làm mát không đều) | Kiểm soát (giảm căng thẳng) |
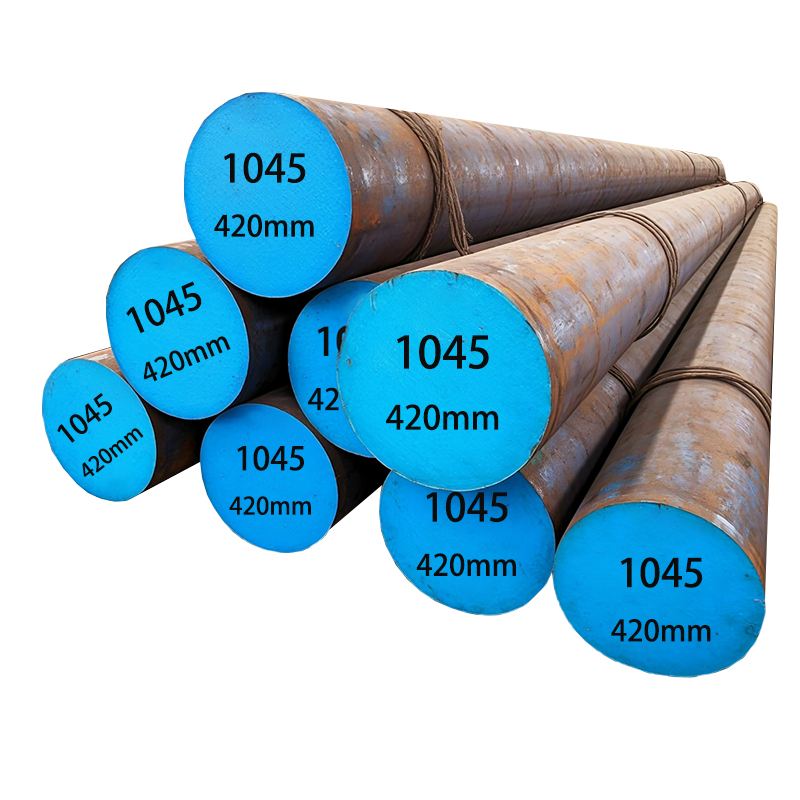
Vật liệu cán nóng thống trị các lĩnh vực sản xuất cụ thể. Các bộ phận truyền tải điện là một ví dụ điển hình. Các nhà sản xuất sử dụng rộng rãi chúng làm nền tảng thép làm trục và bánh răng . Thanh thô được loại bỏ nhiều trên các máy tiện hạng nặng. Thợ máy loại bỏ hoàn toàn lớp vảy bên ngoài. Quá trình này cho thấy lõi có cấu trúc vững chắc, có khả năng gia công cao bên dưới. Một khi lớp cặn không còn nữa, thép bên dưới sẽ hoạt động cực kỳ tốt dưới độ xoắn cao và ứng suất cơ học.
Cơ sở kết cấu và thiết bị phụ thuộc rất nhiều vào các vật liệu này. Bạn sẽ tìm thấy chúng trong các trục, mặt bích lắp và giá đỡ thiết bị nặng. Trong các ứng dụng này, bề mặt hoàn thiện trên các mặt không ăn khớp là không quan trọng. Các kỹ sư chỉ yêu cầu độ chính xác trên các bề mặt cụ thể nơi các bộ phận bắt vít với nhau. Phần còn lại của bộ phận có thể giữ lại lớp hoàn thiện thô, sẫm màu. Phương pháp lai này tiết kiệm đáng kể thời gian gia công.
Dụng cụ và đồ đạc tùy chỉnh cũng sử dụng phôi cán nóng. Các nhà xây dựng sử dụng chúng làm tấm đế chắc chắn hoặc hỗ trợ kết cấu trong các công trình phức tạp. Độ chính xác chỉ được xay thành các điểm tham chiếu cụ thể chứ không phải toàn bộ thanh. Khi bạn chế tạo một thiết bị hàn lớn, bạn không cần lớp hoàn thiện gương trên mọi bề mặt. Bạn chỉ cần miếng đệm phẳng, chính xác. Nguyên liệu cán nóng mang lại độ cứng cần thiết mà không cần phải trả giá cao.
Lựa chọn cấp độ quyết định sự thành công của hoạt động gia công của bạn. Bạn phải phân biệt giữa loại nhẹ và hợp kim. Việc sử dụng kết cấu carbon thấp thường dựa vào các loại như ASTM A36. Chúng cung cấp khả năng hàn tuyệt vời và độ bền kết cấu cơ bản. Sử dụng cơ học có áp suất cao đòi hỏi vật liệu cứng hơn. Các loại như hợp kim AISI 4140 hoặc A322 mang lại độ bền kéo vượt trội. Bạn chọn loại dựa trên các yêu cầu cơ học cuối cùng của bộ phận của bạn.
Các lựa chọn thay thế được xử lý trước có thể tiết kiệm thời gian đáng kể. Đánh giá khi nào cần chỉ định thép kỹ thuật được xử lý nhiệt là rất quan trọng. Các thanh được làm cứng trước bỏ qua quá trình làm cứng và ủ trong nhà. Chúng làm giảm rủi ro biến dạng sau gia công. Khi bạn gia công một bộ phận từ thanh đã được tôi cứng trước, nó sẽ tương đối ổn định. Bạn tránh được hiện tượng bất ngờ khó chịu khi bộ phận hoàn thiện bị cong vênh trong chu trình xử lý nhiệt cuối cùng.
Bạn cũng phải xác định ngưỡng rèn. Có một điểm đột phá là thanh cán nóng tiêu chuẩn không còn đủ nữa. Các ứng dụng có tác động cao đòi hỏi khả năng chống mỏi cực độ. Ứng dụng phải chuyển sang thép kỹ thuật rèn để đạt được dòng hạt định hướng cụ thể. Việc rèn căn chỉnh cấu trúc hạt bên trong với hình dạng của bộ phận. Sự liên kết này làm tăng đáng kể khả năng chống lại sự cố thảm khốc dưới tải trọng động nặng.
Gia công vật liệu cán nóng đặt ra những thách thức độc đáo trong phân xưởng. Vấn đề quy mô nhà máy là nổi bật nhất. Lớp oxit sắt sẫm màu trên thép cán nóng có tính mài mòn cao. Nó hoạt động giống như giấy nhám trên các dụng cụ cắt. Thực hành tốt nhất dựa trên bằng chứng chỉ ra một cách tiếp cận cụ thể. Thợ máy phải lập trình các vết cắt ban đầu đủ sâu để đạt được toàn bộ quy mô. Việc lướt qua bề mặt gây ra sự xuống cấp nhanh chóng của hạt dao cacbua. Bạn phải vượt qua lớp vỏ cứng bên ngoài bằng một đường chuyền mạnh mẽ và duy nhất.
Phụ cấp giải phóng cacbon là một yếu tố quan trọng khác. Lớp vỏ bên ngoài của thanh cán nóng thường mất cacbon trong quá trình làm nguội. Điều này làm cho lớp bên ngoài mềm hơn và ít phản ứng hơn với quá trình xử lý nhiệt. Gia công phải loại bỏ 'lớp decarb' này để đảm bảo độ cứng bề mặt đồng đều. Nếu bạn để lớp decarb trên một bộ phận được làm cứng bằng cảm ứng, bề mặt sẽ không đạt được độ cứng Rockwell mục tiêu.
Căng thẳng bên trong và cong vênh đòi hỏi phải quản lý cẩn thận. Không giống như thép kéo nguội giảm ứng suất, thanh cán nóng chịu các ứng suất bên trong khác nhau. Việc loại bỏ vật liệu không đối xứng có thể làm cho trục bị cong. Phay một rãnh then sâu ở một bên của trục dài thường sẽ tạo ra một đường cong có thể đo được. Giảm thiểu rủi ro đòi hỏi phải lập kế hoạch cẩn thận. Bạn nên lập kế hoạch cho các chu kỳ giảm căng thẳng trung gian trước khi hoàn thành bước cuối cùng.
Hãy làm theo các phương pháp hay nhất sau để quản lý quy mô và áp lực:
Kho của bạn quá khổ: Đặt mua nguyên liệu thô đủ lớn để loại bỏ tất cả các lớp cáu cặn và khử cacbon.
Sử dụng dụng cụ chắc chắn: Triển khai các hạt dao cacbit có độ cào âm cho bước gia công thô ban đầu.
Cân bằng các vết cắt của bạn: Loại bỏ vật liệu bằng nhau ở các mặt đối diện của bộ phận khi có thể.
Bình thường hóa nếu cần: Áp dụng biện pháp giảm ứng suất nhiệt cho các bộ phận bị nén nặng trước khi cắt hoàn thiện.
Việc lựa chọn nguyên liệu thô phù hợp đòi hỏi phải đánh giá có cấu trúc. Bạn không thể chỉ dựa vào thói quen. Sử dụng các kích thước cụ thể này để đưa ra quyết định khách quan trong lần sản xuất tiếp theo của bạn.
Khía cạnh đánh giá 1: Tỷ lệ loại bỏ vật liệu. Nhìn vào mặt cắt ngang của phần cuối cùng của bạn. Nếu phần cuối cùng vẫn giữ nguyên đường kính ngoài của thanh thì hãy chọn cán nguội. Nếu bộ phận yêu cầu tiện hoặc phay mạnh ở tất cả các mặt, hãy đưa vào danh sách cán nóng. Loại bỏ vật liệu cao luôn ưu tiên hàng ban đầu rẻ hơn.
Khía cạnh đánh giá 2: Độ cứng của máy công cụ. Thép cán nóng yêu cầu thiết lập máy cứng nhắc. Bạn cần trục xoay có công suất cao có khả năng thực hiện các vết cắt thô nặng mà không gây tiếng ồn. Các bộ định tuyến CNC hạng nhẹ hoặc máy tiện mô-men xoắn thấp sẽ gặp khó khăn trong việc đẩy quy mô máy nghiền mài mòn một cách hiệu quả. Đảm bảo thiết bị của bạn có thể xử lý tải.
Khía cạnh đánh giá 3: Khối lượng và thời gian thực hiện. Các thanh cán nóng thường có sẵn với đường kính lớn hơn và chiều dài tùy chỉnh. Điều này rút ngắn thời gian thực hiện chuỗi cung ứng cho quy mô lớn thép kỹ thuật cho máy móc . Khi bạn cần tải trọng lớn nhanh chóng, máy nghiền nóng thường có thể giao hàng nhanh hơn cơ sở kéo nguội.
Hành động bước tiếp theo của bạn nên tập trung vào việc thu thập dữ liệu. Kiểm tra tỷ lệ phế liệu hiện tại và chi phí dụng cụ. Xác định các bộ phận mà bạn hiện đang biến một lượng lớn vật liệu cao cấp thành chip. Chạy thử nghiệm một lô vật liệu cán nóng trên sản phẩm có khối lượng lớn. Đánh giá mức tăng thời gian chu kỳ thực tế so với mức tiết kiệm mua sắm của bạn. Chỉ dữ liệu cửa hàng thực tế mới tiết lộ tỷ suất lợi nhuận thực sự của bạn.
Thanh thép cán nóng không phải là vật liệu thỏa hiệp. Đây là sự lựa chọn chiến lược cho các ứng dụng gia công nặng trong đó khối lượng, tính toàn vẹn của cấu trúc và khả năng loại bỏ vật liệu sâu quyết định quy trình sản xuất. Hiểu các đặc tính vật liệu cho phép bạn giảm chi phí nguyên liệu mà không làm giảm chất lượng bộ phận. Bạn chỉ cần tôn trọng quy mô mài mòn và ứng suất bên trong.
Hãy hành động trong lần sản xuất lớn tiếp theo của bạn. Hợp tác với nhà cung cấp luyện kim để yêu cầu báo cáo thử nghiệm vật liệu (MTR). Xác định chính xác kích thước thanh quá khổ cần thiết để loại bỏ các lớp khử cacbon một cách an toàn cho các bộ phận gia công cụ thể của bạn. Lập kế hoạch phù hợp đảm bảo bạn thu được lợi ích tài chính mà không làm tiêu tốn ngân sách dụng cụ của bạn.
Trả lời: Không khuyến khích mài bề mặt trực tiếp thép cán nóng mà không qua phay thô hoặc tiện trước. Cân máy nghiền mài mòn sẽ nhanh chóng tải lên và làm mờ bánh mài, làm hỏng khả năng cắt của nó và có khả năng gây hư hỏng nhiệt cục bộ.
Trả lời: Có, thép cán nóng có thể bị cong vênh khó lường trong quá trình gia công nặng, không đối xứng do ứng suất làm mát không đồng đều từ máy nghiền. Nó thường yêu cầu giảm căng thẳng trước khi thực hiện việc cắt giảm dung sai cuối cùng.
Đáp: Các tiêu chuẩn ngành thường khuyên bạn nên bắt đầu bằng thanh lớn hơn đường kính tối đa cuối cùng ít nhất từ 1/8' đến 1/4' (3 mm đến 6 mm) để đảm bảo loại bỏ hoàn toàn vảy cán, các khuyết điểm trên bề mặt và lớp khử cacbon.
