
टी: +86-0731-85185770
ई: enquiry@qilumetal.com
ई: enquiry@qilumetal.com
नंबर 18 जियांगफू मिडिल रोड, युहुआ जिला, चांग्शा शहर
दृश्य: 0 लेखक: साइट संपादक प्रकाशन समय: 2026-09-12 उत्पत्ति: साइट


जबकि कोल्ड-फिनिश्ड स्टील अक्सर सटीक सीएनसी कार्य के लिए सुर्खियों में रहता है, हॉट रोल्ड स्टील बार भारी औद्योगिक मशीनिंग की वित्तीय रीढ़ बनी हुई है। ये मजबूत सामग्रियां बड़े पैमाने पर कृषि उपकरणों से लेकर भारी-भरकम औद्योगिक गियरबॉक्स तक सब कुछ शक्ति प्रदान करती हैं। खरीद और इंजीनियरिंग टीमों को अक्सर सख्त गणना का सामना करना पड़ता है। क्या हॉट रोल्ड स्टील की अग्रिम सामग्री लागत बचत मिल स्केल को हटाने और अंतिम सहनशीलता प्राप्त करने के लिए आवश्यक अतिरिक्त चक्र समय और टूलींग लागत से अधिक है? कई दुकानें बढ़ते उपकरण घिसाव के विरुद्ध कच्चे माल की इस बचत को संतुलित करने के लिए संघर्ष करती हैं। हॉट रोल्ड स्टील बार को निर्दिष्ट करना हेवी-ड्यूटी, उच्च-सामग्री-हटाने वाले अनुप्रयोगों के लिए एक अत्यधिक प्रभावी रणनीति है, बशर्ते दुकानें आयामी भत्ते, आंतरिक तनाव और सतह की स्थिति की वास्तविकताओं को ध्यान में रखें। आपको ठीक-ठीक पता चल जाएगा कि इस सामग्री का चयन कब करना है। हम दक्षता को अधिकतम करने के लिए प्रमुख औद्योगिक अनुप्रयोगों, वित्तीय ढांचे और सिद्ध मशीनिंग रणनीतियों का पता लगाएंगे।
इष्टतम उपयोग के मामले: हॉट रोल्ड बार का सबसे अच्छा उपयोग तब किया जाता है जब मूल बाहरी सतह का अधिकांश हिस्सा मशीनीकृत हो जाएगा, जिससे मिल-फिनिश सहनशीलता अप्रासंगिक हो जाएगी।
प्राथमिक अनुप्रयोग: यह बड़े पैमाने पर इंजीनियरिंग स्टील के लिए मानक प्रारंभिक बिंदु है मशीनरी के लिए , विशेष रूप से हेवी-ड्यूटी पावर ट्रांसमिशन घटकों के लिए।
लागत समीकरण: वास्तविक आरओआई अपघर्षक मिल पैमाने के कारण होने वाले उपभोज्य टूलींग खर्चों के मुकाबले कम कच्चे माल की लागत को संतुलित करने पर निर्भर करता है।
प्रसंस्करण आवश्यकताएँ: भारी मिलिंग के दौरान डीकार्बराइजेशन और वार्पिंग को ध्यान में रखते हुए तनाव से राहत और उचित मशीनिंग भत्ता (कच्चे बार का बड़ा आकार) अनिवार्य है।
नौकरी की दुकानों और ओईएम को प्रति भाग कुल लागत (टीसीपी) को कम करना होगा। यदि 40% या अधिक सामग्री को चिप्स में बदल दिया जाएगा तो महंगी परिशुद्धता सामग्री से शुरुआत करना बेकार है। आपको सामग्री हटाने की मात्रा को बारीकी से देखना चाहिए। जब आप केवल बाहरी व्यास को मशीनीकृत करने के लिए सटीक-ग्राउंड स्टॉक खरीदते हैं, तो आप पूंजी बर्बाद करते हैं। भारी औद्योगिक मशीनिंग सस्ते कच्चे इनपुट को बढ़ावा देती है। आप प्रारंभिक सामग्री खर्चों को कम करके लंबे समय तक चलने वाले कठिन चक्रों की भरपाई करते हैं।
तुम्हें भौतिक वास्तविकता को समझना चाहिए। ए हॉट रोल्ड स्टील बार 1,700°F (926°C) से अधिक तापमान पर बनता है। यह परिवेशी वायु में असमान रूप से ठंडा होता है। इस शीतलन प्रक्रिया के परिणामस्वरूप शिथिल आयामी सहनशीलता, गोल कोने और एक पपड़ीदार सतह खत्म हो जाती है। संरचनात्मक कोर अत्यधिक मजबूत रहता है। बाहरी हिस्सा बस खुरदुरा दिखता है और माप असंगत है। आप सटीक फिक्सिंग के लिए संदर्भ बिंदु के रूप में कच्ची बाहरी सतह पर भरोसा नहीं कर सकते।
गोद लेने के लिए सफलता के मानदंड सीधे हैं। हॉट रोल्ड बार का उपयोग तब उचित होता है जब कच्चे माल, रफिंग पास और अतिरिक्त इंसर्ट घिसाव की संयुक्त लागत कोल्ड-ड्रॉन या सेंटरलेस-ग्राउंड स्टॉक खरीदने की तुलना में निर्णायक रूप से कम होती है। खरीद टीमों को सम्मिलित गिरावट को मापने के लिए एक पायलट बैच चलाना चाहिए। एक बार जब आप उपकरण जीवन की मात्रा निर्धारित कर लेते हैं, तो आप निवेश पर अपने वास्तविक रिटर्न की गणना कर सकते हैं।
| फ़ीचर | हॉट रोल्ड स्टील बार | कोल्ड फिनिश्ड बार |
|---|---|---|
| प्रारंभिक लागत | निचला | उच्च |
| सतही समापन | खुरदुरा, स्केल्ड (आयरन ऑक्साइड) | चिकना, सटीक |
| आयामी सहिष्णुता | ढीला (+/- मानक मिल सीमा) | चुस्त (अत्यधिक सुसंगत) |
| आंतरिक तनाव | मध्यम से उच्च (असमान शीतलन) | नियंत्रित (तनाव से राहत) |
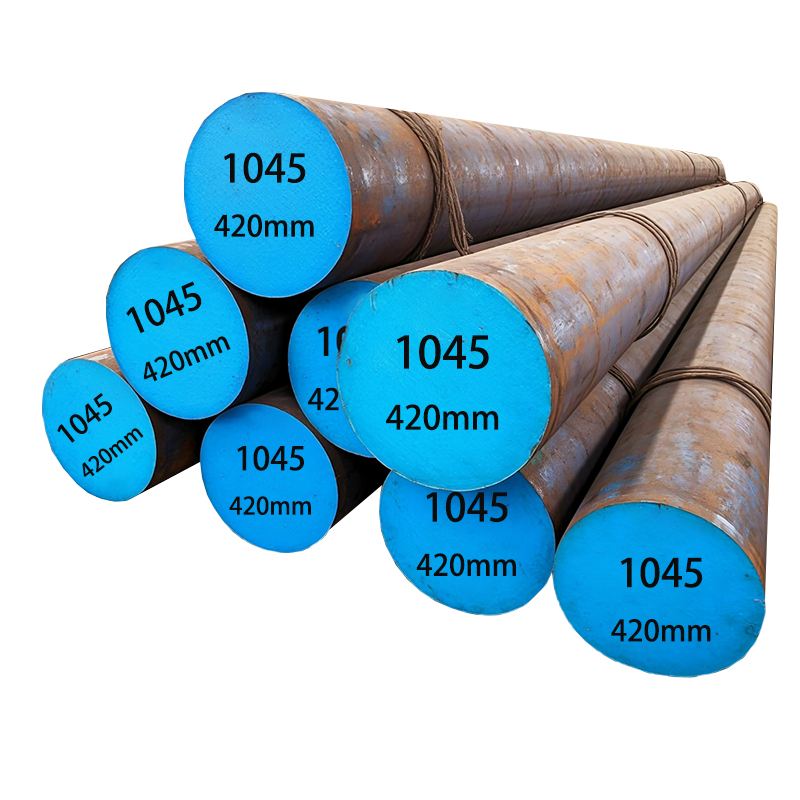
हॉट रोल्ड सामग्री विशिष्ट विनिर्माण क्षेत्रों पर हावी है। विद्युत पारेषण घटक इसका प्रमुख उदाहरण हैं। निर्माता व्यापक रूप से उन्हें आधार के रूप में उपयोग करते हैं शाफ्ट और गियर के लिए स्टील । हेवी-ड्यूटी खरादों पर कच्ची पट्टी को बड़े पैमाने पर घुमाया जाता है। मशीनवाले परतदार बाहरी हिस्से को पूरी तरह से हटा देते हैं। यह प्रक्रिया अत्यधिक मशीनीकरण योग्य, संरचनात्मक रूप से सुदृढ़ कोर को प्रकट करती है। एक बार जब स्केल खत्म हो जाता है, तो अंतर्निहित स्टील उच्च मरोड़ और यांत्रिक तनाव के तहत असाधारण रूप से अच्छा प्रदर्शन करता है।
संरचनात्मक और उपकरण आधार इन सामग्रियों पर बहुत अधिक निर्भर करते हैं। आप उन्हें ट्रनियंस, माउंटिंग फ्लैंज और भारी उपकरण ब्रैकेट में पाएंगे। इन अनुप्रयोगों में, गैर-संभोग चेहरों पर सतह की फिनिश गैर-महत्वपूर्ण है। इंजीनियरों को केवल उन विशिष्ट चेहरों पर सटीकता की आवश्यकता होती है जहां घटक एक साथ जुड़ते हैं। शेष भाग गहरे, खुरदुरे मिल फ़िनिश को बरकरार रख सकता है। यह हाइब्रिड दृष्टिकोण महत्वपूर्ण मशीनिंग समय बचाता है।
कस्टम टूलींग और फिक्स्चर भी हॉट रोल्ड स्टॉक का उपयोग करते हैं। बिल्डर्स उन्हें जटिल वर्कहोल्डिंग में मजबूत बेस प्लेट या संरचनात्मक समर्थन के रूप में उपयोग करते हैं। परिशुद्धता को संपूर्ण बार के बजाय केवल विशिष्ट संदर्भ बिंदुओं में मिलाया जाता है। जब आप एक बड़ा वेल्डिंग फिक्स्चर बनाते हैं, तो आपको हर सतह पर दर्पण फिनिश की आवश्यकता नहीं होती है। आपको केवल सपाट, सटीक माउंटिंग पैड की आवश्यकता है। हॉट रोल्ड स्टॉक प्रीमियम मूल्य टैग के बिना आवश्यक कठोरता प्रदान करता है।
ग्रेड चयन आपके मशीनिंग ऑपरेशन की सफलता को निर्धारित करता है। आपको हल्के और मिश्र धातु ग्रेड के बीच अंतर करना चाहिए। कम कार्बन वाले संरचनात्मक उपयोग अक्सर एएसटीएम ए36 जैसे ग्रेड पर निर्भर होते हैं। वे उत्कृष्ट वेल्डेबिलिटी और बुनियादी संरचनात्मक ताकत प्रदान करते हैं। उच्च-तनाव वाले यांत्रिक उपयोग के लिए कठोर सामग्री की आवश्यकता होती है। AISI 4140 या A322 मिश्र धातु जैसे ग्रेड बेहतर तन्य शक्ति प्रदान करते हैं। आप अपने हिस्से की अंतिम यांत्रिक आवश्यकताओं के आधार पर ग्रेड का चयन करते हैं।
पूर्व-संसाधित विकल्प पर्याप्त समय बचा सकते हैं। कब निर्दिष्ट करना है इसका मूल्यांकन करना हीट ट्रीटेड इंजीनियरिंग स्टील महत्वपूर्ण है। पूर्व-कठोर पट्टियाँ घर में सख्त होने और तड़के को बायपास करती हैं। वे मशीनिंग के बाद विरूपण जोखिमों को कम करते हैं। जब आप पूर्व-कठोर बार से किसी हिस्से की मशीन बनाते हैं, तो यह अपेक्षाकृत स्थिर रहता है। आप अंतिम ताप उपचार चक्र के दौरान तैयार हिस्से के ख़राब होने के अप्रिय आश्चर्य से बचते हैं।
आपको फोर्जिंग सीमा की भी पहचान करनी होगी। एक ब्रेकिंग पॉइंट है जहां एक मानक हॉट रोल्ड बार अब पर्याप्त नहीं है। उच्च प्रभाव वाले अनुप्रयोगों के लिए अत्यधिक थकान प्रतिरोध की आवश्यकता होती है। एप्लिकेशन को इसमें परिवर्तन करना होगा जाली इंजीनियरिंग स्टील । विशिष्ट दिशात्मक अनाज प्रवाह को प्राप्त करने के लिए फोर्जिंग आंतरिक अनाज संरचना को भाग के आकार के साथ संरेखित करता है। यह संरेखण भारी गतिशील भार के तहत विनाशकारी विफलता के प्रति प्रतिरोध को काफी बढ़ा देता है।
हॉट रोल्ड सामग्री की मशीनिंग अद्वितीय शॉप फ्लोर चुनौतियाँ प्रस्तुत करती है। मिल स्केल की समस्या सबसे प्रमुख है। हॉट रोल्ड स्टील पर गहरे आयरन ऑक्साइड की परत अत्यधिक अपघर्षक होती है। यह काटने के औजारों पर सैंडपेपर की तरह काम करता है। साक्ष्य-उन्मुख सर्वोत्तम अभ्यास एक विशिष्ट दृष्टिकोण निर्धारित करता है। मशीनिस्टों को शुरुआती कटों को इतनी गहराई से प्रोग्राम करना चाहिए कि वे पूरी तरह से स्केल के नीचे आ जाएं। सतह को खुरचने से कार्बाइड आवेषण का तेजी से क्षरण होता है। आपको एक ही, आक्रामक पास में कठोर बाहरी परत को तोड़ना होगा।
डीकार्बराइजेशन भत्ते एक अन्य महत्वपूर्ण कारक हैं। हॉट रोल्ड बार की बाहरी त्वचा आमतौर पर शीतलन प्रक्रिया के दौरान कार्बन खो देती है। इससे बाहरी परत नरम हो जाती है और ताप उपचार के प्रति कम प्रतिक्रियाशील हो जाती है। समान सतह कठोरता सुनिश्चित करने के लिए मशीनिंग को इस 'डीकार्ब परत' को हटाना होगा। यदि आप इंडक्शन हार्डनिंग के लिए नियत हिस्से पर डिकार्ब परत छोड़ देते हैं, तो सतह लक्ष्य रॉकवेल कठोरता तक पहुंचने में विफल हो जाएगी।
आंतरिक तनाव और विकृति के लिए सावधानीपूर्वक प्रबंधन की आवश्यकता होती है। तनाव से राहत देने वाली ठंड से खींची गई स्टील के विपरीत, हॉट रोल्ड बार में अलग-अलग आंतरिक तनाव होते हैं। असममित सामग्री हटाने से शाफ्ट झुक सकता है। एक लंबे शाफ्ट के एक तरफ गहरे की-वे को मिलाने से अक्सर एक मापने योग्य वक्र प्राप्त होगा। जोखिम कम करने के लिए सावधानीपूर्वक योजना बनाने की आवश्यकता है। आपको अंतिम समापन से पहले मध्यवर्ती तनाव-राहत चक्रों की योजना बनानी चाहिए।
पैमाने और तनाव को प्रबंधित करने के लिए इन सर्वोत्तम प्रथाओं का पालन करें:
अपने स्टॉक को बड़ा आकार दें: सभी स्केल और डीकार्ब परतों को साफ़ करने के लिए पर्याप्त मात्रा में कच्चा माल ऑर्डर करें।
मजबूत टूलींग का उपयोग करें: प्रारंभिक रफिंग पास के लिए नकारात्मक-रेक कार्बाइड आवेषण तैनात करें।
अपने कटों को संतुलित करें: जब संभव हो तो भाग के विपरीत पक्षों से समान रूप से सामग्री हटा दें।
यदि आवश्यक हो तो सामान्य करें: फिनिश कट से पहले भारी जाम वाले हिस्सों पर थर्मल तनाव राहत लागू करें।
सही कच्चे माल का चयन करने के लिए संरचित मूल्यांकन की आवश्यकता होती है। आप केवल आदत पर निर्भर नहीं रह सकते। अपने अगले प्रोडक्शन रन पर वस्तुनिष्ठ निर्णय लेने के लिए इन विशिष्ट आयामों का उपयोग करें।
मूल्यांकन आयाम 1: सामग्री निष्कासन अनुपात। अपने अंतिम भाग के क्रॉस-सेक्शन को देखें। यदि अंतिम भाग बार के कच्चे बाहरी व्यास को बरकरार रखता है, तो कोल्ड रोल्ड चुनें। यदि भाग को सभी तरफ से आक्रामक मोड़ या मिलिंग की आवश्यकता है, तो हॉट रोल्ड को शॉर्टलिस्ट करें। उच्च सामग्री निष्कासन हमेशा सस्ते शुरुआती स्टॉक का पक्ष लेता है।
मूल्यांकन आयाम 2: मशीन टूल कठोरता। हॉट रोल्ड स्टील के लिए कठोर मशीन सेटअप की आवश्यकता होती है। आपको उच्च-अश्वशक्ति स्पिंडल की आवश्यकता है जो बिना किसी शोर-शराबे के भारी खुरदरे कट लेने में सक्षम हो। लाइट-ड्यूटी सीएनसी राउटर या लो-टॉर्क लेथ को अपघर्षक मिल स्केल के माध्यम से प्रभावी ढंग से आगे बढ़ने के लिए संघर्ष करना पड़ेगा। सुनिश्चित करें कि आपके उपकरण भार संभाल सकते हैं।
मूल्यांकन आयाम 3: वॉल्यूम और लीड टाइम्स। हॉट रोल्ड बार आम तौर पर बड़े व्यास और कस्टम लंबाई में अधिक आसानी से उपलब्ध होते हैं। इससे बड़े पैमाने पर आपूर्ति श्रृंखला का नेतृत्व समय कम हो जाता है मशीनरी के लिए इंजीनियरिंग स्टील . जब आपको तेजी से भारी टन भार की आवश्यकता होती है, तो गर्म मिलें आमतौर पर ठंडी ड्राइंग सुविधाओं की तुलना में तेजी से वितरण कर सकती हैं।
आपके अगले चरण की कार्रवाइयां डेटा संग्रह पर केंद्रित होनी चाहिए। अपनी वर्तमान स्क्रैप दरों और टूलींग लागतों का ऑडिट करें। उन हिस्सों की पहचान करें जहां आप वर्तमान में भारी मात्रा में प्रीमियम सामग्री को चिप्स में बदलते हैं। उच्च मात्रा वाले हिस्से पर हॉट रोल्ड सामग्री का एक पायलट बैच चलाएँ। बेंचमार्क करें कि आपकी खरीद बचत के मुकाबले वास्तविक चक्र का समय कैसे बढ़ता है। केवल वास्तविक दुनिया की दुकान का डेटा ही आपके वास्तविक लाभ मार्जिन को प्रकट करेगा।
हॉट रोल्ड स्टील बार कोई समझौता सामग्री नहीं है। यह भारी मशीनिंग अनुप्रयोगों के लिए एक रणनीतिक विकल्प है जहां मात्रा, संरचनात्मक अखंडता और गहरी सामग्री को हटाने से विनिर्माण प्रक्रिया तय होती है। भौतिक गुणों को समझने से आप भाग की गुणवत्ता से समझौता किए बिना कच्चे माल की लागत कम कर सकते हैं। आपको बस अपघर्षक पैमाने और आंतरिक तनाव का सम्मान करना चाहिए।
अपने अगले भारी प्रोडक्शन रन पर कार्रवाई करें। सामग्री परीक्षण रिपोर्ट (एमटीआर) का अनुरोध करने के लिए धातुकर्म आपूर्तिकर्ता से जुड़ें। अपने विशिष्ट मशीनीकृत घटकों के लिए डीकार्ब परतों को सुरक्षित रूप से साफ़ करने के लिए आवश्यक सटीक बड़े बार आयाम निर्धारित करें। उचित योजना यह सुनिश्चित करती है कि आप अपने टूलींग बजट को नष्ट किए बिना वित्तीय लाभ प्राप्त करें।
उत्तर: हॉट रोल्ड स्टील को बिना रफ मिलिंग या टर्निंग पास के सीधे सतह पर पीसने की अत्यधिक अनुशंसा नहीं की जाती है। अपघर्षक मिल स्केल तेजी से लोड हो जाएगा और पीसने वाले पहिये को चमका देगा, जिससे इसकी काटने की क्षमता खराब हो जाएगी और संभावित रूप से स्थानीय गर्मी क्षति हो सकती है।
उत्तर: हां, मिल से असमान शीतलन तनाव के कारण भारी, असममित मशीनिंग के दौरान हॉट रोल्ड स्टील अप्रत्याशित रूप से विकृत हो सकता है। अंतिम सहनशीलता में कटौती करने से पहले अक्सर तनाव से राहत की आवश्यकता होती है।
उत्तर: उद्योग मानक आम तौर पर मिल स्केल, सतह की खामियों और डीकार्बराइजेशन परत को पूरी तरह से हटाने को सुनिश्चित करने के लिए अंतिम अधिकतम व्यास से कम से कम 1/8' से 1/4' (3 मिमी से 6 मिमी) बड़े बार से शुरू करने की सलाह देते हैं।
