T : +86-0731-85185770
E : enquiry@qilumetal.com
E : enquiry@qilumetal.com
No. 18, route intermédiaire de Xiangfu, district de Yuhua, ville de Changsha
Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-11-21 Origine : Site


Un revêtement de goulotte NM500 peut avoir un profil découpé, plusieurs trous de boulons et un bord qui sera soudé à un accessoire. Chaque fonctionnalité impose une exigence différente en matière de séquence de découpe et de soudage. La forme doit s'adapter à l'assemblage, les bords coupés doivent correspondre au dessin et la soudure doit être réalisée selon une procédure adaptée à la plaque et au joint réels. Commencez par identifier les fonctionnalités que le fournisseur de plaques fournira et celles que l'atelier terminera. Cette décision détermine l'état périphérique, les enregistrements de matériaux et les inspections nécessaires à chaque transfert.
Commandez une assiette complète lorsque l'atelier doit disposer et monter lui-même les pièces. Envisagez des ébauches découpées ou des pièces percées lorsque le dessin est réglé et que le fournisseur peut produire les caractéristiques convenues. Définissez l'étendue des travaux avant de commander car une ébauche fournie avec un profil brut est un point de départ différent d'une pièce fournie avec des trous et des bords finis.
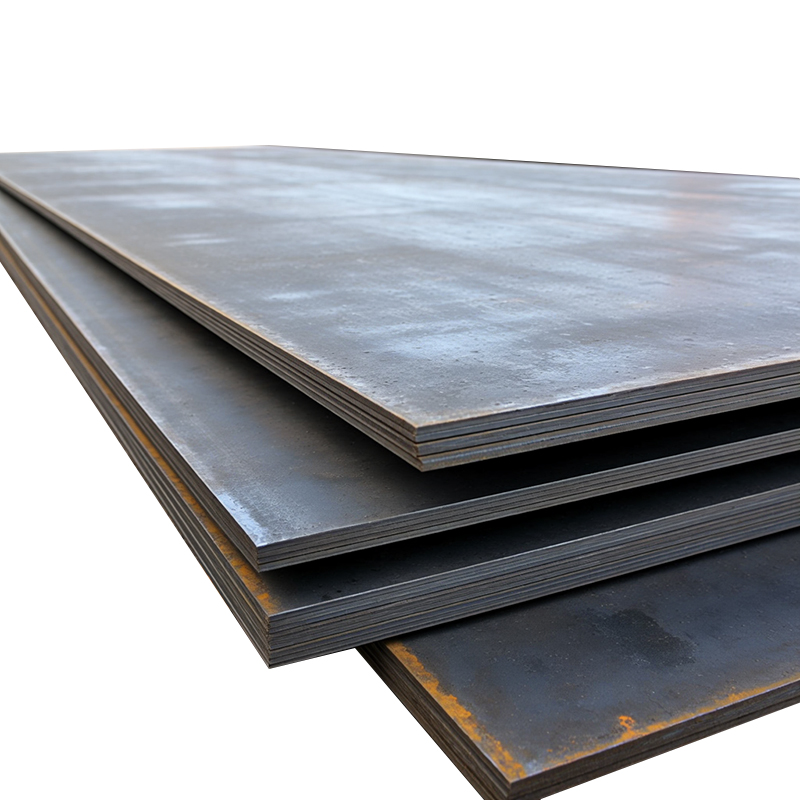
Hunan Qilu Steel fournit des produits trempés et revenus Plaque d'usure NM500 et répertorie les pièces de découpe plasma et laser, de pliage, de perçage et semi-finies. Ses informations sur le produit répertorient également un certificat de test en usine pour chaque lot. Indiquez sur la commande la révision du dessin, la qualité, l'épaisseur, les dimensions finies, l'état des bords et les exigences de traçabilité. A réception, vérifiez comment le certificat est lié à la plaque ou aux pièces livrées avant que l'identification ne puisse être perdue lors de la découpe ou de l'assemblage.
Examinez simultanément les données du joint et de la plaque. Le certificat de plaque peut identifier la chimie du matériau pertinente pour l'examen des procédures de soudage. Le dessin indique où cette plaque sera soudée, quelle est l'épaisseur des sections et quelles surfaces seront retenues lors de l'assemblage. Si les informations sur la plaque ou le joint ne correspondent pas à la procédure envisagée, renvoyez le travail pour examen avant le début de la fabrication.
Choisissez le processus en fonction de l'épaisseur de la plaque, de la taille des caractéristiques, de la tolérance des bords, de l'effet thermique acceptable et du travail requis après la découpe. La découpe de la tôle d'acier NM500 est également une décision séquentielle. Une coupe rapide du profil peut toujours créer un travail supplémentaire si le bord résultant nécessite un nettoyage substantiel avant de pouvoir être utilisé dans un joint.
Choix de découpe pour les caractéristiques de la plaque NM500
Méthode |
Quand l’évaluer |
Ce qu'il faut vérifier de la part |
|---|---|---|
Laser |
Profils précis dans les limites de la capacité d'épaisseur de l'équipement |
Profil, état des bords et tolérance des caractéristiques à l'épaisseur commandée |
Plasma |
Découpe de profilés productive où le processus s'adapte à la section |
Biseau, scories, tolérance dimensionnelle et tout nettoyage requis |
Oxycarbure |
Sections ou configurations d'atelier où l'oxycoupage est pratique |
Contrôles thermiques spécifiques au grade, qualité des bords et inspection des fissures applicable |
Jet d'eau abrasif |
Caractéristiques pour lesquelles il est important d'éviter une zone de découpe thermique |
Conicité, rugosité des bords, propreté et ajustement au dessin |
Traitez les fonctionnalités séparément. Un bord libre nécessite le profil spécifié et une surface acceptable. Un trou de boulon ajoute des exigences en matière de diamètre, de position et d'assise des fixations. Un bord de soudure doit répondre aux critères de préparation et d’inspection du joint. La même méthode de découpe peut convenir à un élément et nécessiter un travail supplémentaire sur un autre.
Pour la découpe thermique, tenez compte de l'accumulation de chaleur dans les coupes rapprochées ou les petites pièces. Passez en revue la séquence de découpe, la manipulation des plaques et tous les contrôles de température requis avec l'atelier et le fournisseur de plaques. Utilisez les directives du fabricant pour connaître la qualité et l'épaisseur réelles ainsi que les exigences du travail lors de la définition des limites.
Inspectez le profil coupé avant que la pièce ne soit serrée dans l'assemblage. Recherchez les fissures, les scories, les transitions rugueuses et les écarts géométriques. Si le travail spécifie des limites de durcissement ou de ramollissement au bord, utilisez la méthode de vérification convenue. L'inspection visuelle peut identifier les problèmes de surface et d'ajustement, tandis que la dureté ou d'autres vérifications spécifiées traitent des changements qui peuvent être difficiles à voir.
Faites correspondre l'identification de la pièce et du matériau au dessin et au certificat.
Vérifiez l'emplacement des trous, les dimensions du profil et les biseaux par rapport au dessin.
Inspectez les bords coupés à l’heure spécifiée et enregistrez toutes les zones nécessitant un examen plus approfondi.
Effectuez le nettoyage spécifié et vérifiez à nouveau le bord de soudure avant le montage.
Référez les pièces fissurées ou hors tolérances pour élimination avant qu'elles n'entrent dans l'assemblage.
Appliquez les mêmes critères d’acceptation aux pièces découpées en interne et aux ébauches découpées par le fournisseur. Si du matériau est retiré lors du nettoyage, revérifiez les dimensions pertinentes. Cette étape empêche une correction des bords de résoudre un problème tout en créant un espace radiculaire ou un problème d'alignement au niveau du joint.
Utilisez les directives du fabricant et la procédure de soudage applicable pour établir des contrôles spécifiques au travail. Le soudage de la plaque d'acier NM500 rassemble la chimie des matériaux, l'épaisseur de la section, la retenue des joints, le contrôle de l'hydrogène et l'apport de chaleur. Examinez-les ensemble car les conditions qui permettent de gérer le risque de fissuration doivent également être compatibles avec l'état requis de la plaque et du joint.
Confirmez le consommable spécifié et ses exigences de manipulation, la préparation des surfaces de contact et la manière dont la température de préchauffage et entre les passes sera vérifiée. Examinez la plage d’apport de chaleur applicable et la séquence des soudures. Des attaches restreintes et des épaisseurs de section différentes peuvent modifier la façon dont le joint refroidit. Enregistrez les exigences applicables au poste de travail afin que le soudeur et l'inspecteur utilisent la même procédure.
Considérez où se trouve la soudure par rapport à la surface d'usure de travail. Un changement de dureté à proximité du joint peut avoir plus d’importance dans une zone à forte usure que le long d’une fixation protégée. Si le dessin permet une flexibilité, résolvez l'emplacement et la taille de la soudure avec l'ingénierie avant l'aménagement. Si l'état réel du joint ou du matériau diffère du plan approuvé, suspendez l'opération pour des raisons techniques.
Pour le revêtement de la goulotte, posez le flan accepté contre l'accessoire ou un accessoire approprié avant que les pièces ne soient retenues pour le soudage. Vérifiez l’ajustement aux extrémités et sur toute la longueur du joint. Un bord coupé acceptable sur le dessin de profil peut néanmoins nécessiter la préparation de soudure spécifiée. Si du matériau supplémentaire est retiré pour obtenir l'ajustement, confirmez que la géométrie du joint et les dimensions du revêtement fini sont toujours dans leurs plages autorisées.
Vérifiez que la procédure couvre la combinaison spécifique de plaques et l'emplacement de soudure prévu. Le revêtement peut être assemblé à un support ou à une fixation de qualité ou d'épaisseur différente. Les deux parties affectent l’examen conjoint. Conservez le dessin, les enregistrements de matériaux et la procédure ensemble afin qu'une substitution ou un changement dans les détails du joint puisse être identifié avant le début du soudage. L'examen doit déterminer qui accepte les écarts et quel dossier accompagne tout changement approuvé.
Soyez explicite sur la préparation de la surface lors du transfert. Les pièces découpées par le fournisseur peuvent arriver avec une finition adaptée à la manipulation ou au stockage, tandis que la zone de soudure a ses propres exigences en matière de propreté et de préparation. Indiquer qui enlève les revêtements si nécessaire et qui vérifie le bord préparé. Cette division du travail est importante lorsque plusieurs parties manipulent la pièce et que le plan d'inspection repose sur un enregistrement clair d'une étape à l'autre.
Utilisez le dessin et le plan d'inspection pour déterminer quelles vérifications de soudure sont requises et quand elles sont effectuées. Enregistrez l’inspection visuelle et tout test supplémentaire spécifié. Lorsque la procédure ou le projet nécessite un délai avant l'inspection en raison d'une éventuelle fissuration retardée, respectez ce délai avant la publication.
Conservez l'identification de la plaque, la révision du dessin, les dossiers de fabrication et les résultats de l'inspection avec la pièce. Pour un bord ou une soudure rejetée, déterminez l'emplacement et l'étendue du défaut et référez-le pour traitement. Toute réparation approuvée doit être inspectée conformément aux exigences applicables avant d'être libérée. Pour l'exemple de doublure, cela ferme la chaîne depuis le certificat de lot jusqu'à l'attache soudée et aux dimensions finies.
Lorsque plusieurs doublures identiques sont fabriquées, utilisez la première pièce NM500 acceptée pour confirmer que le profil coupé, l'ajustement et l'accès d'inspection peuvent être répétés avant que le reste des flans n'entre dans l'assemblage.
La découpe et le soudage de la plaque d'acier NM500 fonctionnent mieux en tant que plan de fabrication connecté. Décidez quelles fonctionnalités seront livrées complètes, définissez l'état des bords dont l'atelier a besoin et faites correspondre le matériel livré à son certificat. Hunan Qilu Steel fournit des tôles NM500 et propose des options coupées, percées et d'autres options semi-finies qui peuvent être spécifiées sur le dessin. Une fois la plaque et les bords coupés acceptés, suivez la procédure de soudage applicable et enregistrez les inspections requises. Le revêtement fini est prêt à être commercialisé lorsque le matériau, les dimensions, les bords et les soudures répondent aux critères convenus.
C’est possible lorsque le bord coupé répond aux exigences de géométrie, de propreté, de rugosité et de tolérance du joint. Inspectez-le par rapport à ces critères avant l’assemblage.
Il permet d'évaluer comment la chimie de l'acier peut affecter la trempabilité et le risque de fissuration pendant le soudage. Utilisez la méthode de calcul et les données de matériaux requises par la procédure applicable, ainsi que les conditions d'épaisseur, de retenue et de processus.
La fissuration assistée par l'hydrogène peut se développer après refroidissement lorsque de l'hydrogène diffusible, une microstructure sensible et des contraintes de traction se produisent ensemble. Suivez le calendrier d’inspection spécifié pour le travail.
Vérifiez si la procédure existante couvre la configuration de la réparation, l'état des matériaux, le métal retiré et l'accès. Utilisez la procédure de réparation et le chemin d’approbation requis par les exigences applicables du projet.