टी: +86-0731-85185770
ई: enquiry@qilumetal.com
ई: enquiry@qilumetal.com
नंबर 18 जियांगफू मिडिल रोड, युहुआ जिला, चांग्शा शहर
दृश्य: 0 लेखक: साइट संपादक प्रकाशन समय: 2026-11-21 उत्पत्ति: साइट


NM500 शूट लाइनर में एक कट प्रोफाइल, कई बोल्ट छेद और एक किनारा हो सकता है जिसे अटैचमेंट में वेल्ड किया जाएगा। प्रत्येक सुविधा कटिंग और वेल्डिंग अनुक्रम पर एक अलग मांग रखती है। आकार को असेंबली में फिट होना चाहिए, कटे हुए किनारों को ड्राइंग के अनुरूप होना चाहिए, और वेल्ड को वास्तविक प्लेट और जोड़ के लिए उपयुक्त प्रक्रिया के तहत बनाया जाना चाहिए। यह पहचानने से शुरुआत करें कि प्लेट आपूर्तिकर्ता कौन सी सुविधाएँ वितरित करेगा और कौन सी दुकान समाप्त करेगी। वह निर्णय प्रत्येक हैंडऑफ़ पर आवश्यक किनारे की स्थिति, सामग्री रिकॉर्ड और निरीक्षण को निर्धारित करता है।
जब दुकान को भागों को स्वयं लगाने और फिट करने की आवश्यकता हो तो पूरी प्लेट का ऑर्डर दें। जब ड्राइंग तय हो जाए और आपूर्तिकर्ता सहमत सुविधाओं का उत्पादन कर सके, तो कटे हुए रिक्त स्थान या ड्रिल किए गए हिस्सों पर विचार करें। ऑर्डर देने से पहले कार्य के दायरे को परिभाषित करें क्योंकि रफ प्रोफ़ाइल के साथ आपूर्ति किया गया रिक्त स्थान छेद और तैयार किनारों के साथ आपूर्ति किए गए हिस्से से एक अलग प्रारंभिक बिंदु है।
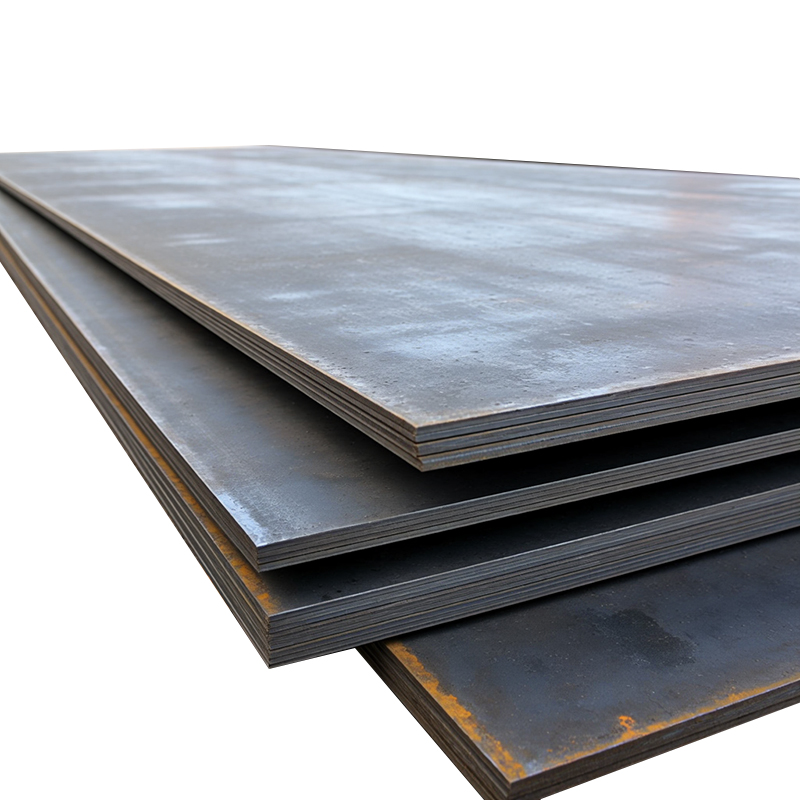
हुनान क़िलु स्टील शांत और तड़का हुआ आपूर्ति करता है NM500 वियर प्लेट और प्लाज्मा और लेजर कटिंग, झुकने, ड्रिलिंग और अर्ध-तैयार भागों को सूचीबद्ध करता है। इसकी उत्पाद जानकारी में प्रत्येक बैच के लिए एक मिल परीक्षण प्रमाणपत्र भी सूचीबद्ध है। ऑर्डर पर ड्राइंग संशोधन, ग्रेड, मोटाई, तैयार आयाम, किनारे की स्थिति और ट्रेसबिलिटी आवश्यकताओं को रखें। रसीद के समय, जांच लें कि कटिंग या असेंबली के दौरान पहचान खो जाने से पहले प्रमाणपत्र डिलीवर की गई प्लेट या भागों से कैसे जुड़ा हुआ है।
एक ही समय में जोड़ और प्लेट डेटा की समीक्षा करें। प्लेट प्रमाणपत्र वेल्डिंग प्रक्रिया समीक्षा के लिए प्रासंगिक सामग्री रसायन विज्ञान की पहचान कर सकता है। ड्राइंग से पता चलता है कि उस प्लेट को कहां वेल्ड किया जाएगा, अनुभाग कितने मोटे हैं, और फिट-अप के दौरान किन सतहों को रोका जाएगा। यदि प्लेट की जानकारी या जोड़ विचाराधीन प्रक्रिया से बाहर है, तो निर्माण शुरू होने से पहले समीक्षा के लिए कार्य देखें।
प्लेट की मोटाई, फीचर आकार, किनारे की सहनशीलता, स्वीकार्य थर्मल प्रभाव और काटने के बाद आवश्यक कार्य के अनुसार प्रक्रिया चुनें। NM500 स्टील प्लेट को काटना भी एक अनुक्रमण निर्णय है। यदि परिणामी किनारे को जोड़ में उपयोग करने से पहले पर्याप्त सफाई की आवश्यकता होती है, तो एक तेज़ प्रोफ़ाइल कट अभी भी अतिरिक्त काम पैदा कर सकता है।
NM500 प्लेट सुविधाओं के लिए कटिंग विकल्प
तरीका |
इसका मूल्यांकन कब करना है |
भाग पर क्या सत्यापन करना है |
|---|---|---|
लेज़र |
उपकरण की मोटाई क्षमता के भीतर सटीक प्रोफाइल |
प्रोफ़ाइल, किनारे की स्थिति, और आदेशित मोटाई पर सुविधा सहनशीलता |
प्लाज्मा |
जहां प्रक्रिया अनुभाग के अनुकूल हो, वहां उत्पादक प्रोफ़ाइल काटना |
बेवल, मैल, आयामी सहनशीलता, और कोई भी आवश्यक सफाई |
ऑक्सी ईंधन |
अनुभाग या दुकान सेटअप जहां लौ काटना व्यावहारिक है |
ग्रेड-विशिष्ट थर्मल नियंत्रण, किनारे की गुणवत्ता और लागू दरार निरीक्षण |
अपघर्षक वॉटरजेट |
ऐसी विशेषताएं जहां थर्मल कटिंग ज़ोन से बचना महत्वपूर्ण है |
टेपर, किनारे का खुरदरापन, सफाई, और ड्राइंग के अनुरूप |
सुविधाओं पर अलग से विचार करें. एक मुक्त किनारे को निर्दिष्ट प्रोफ़ाइल और एक स्वीकार्य सतह की आवश्यकता होती है। एक बोल्ट छेद व्यास, स्थिति और फास्टनर बैठने की आवश्यकताओं को जोड़ता है। एक वेल्ड एज को संयुक्त तैयारी और निरीक्षण मानदंडों के अनुरूप होना चाहिए। एक ही काटने की विधि एक विशेषता के लिए उपयुक्त हो सकती है और दूसरे पर अतिरिक्त काम की आवश्यकता हो सकती है।
थर्मल कटिंग के लिए, निकट दूरी वाले कटों या छोटे भागों में गर्मी संचय को ध्यान में रखें। दुकान और प्लेट आपूर्तिकर्ता के साथ काटने के क्रम, प्लेट हैंडलिंग और किसी भी आवश्यक तापमान नियंत्रण की समीक्षा करें। सीमा निर्धारित करते समय वास्तविक ग्रेड और मोटाई और कार्य की आवश्यकताओं के लिए निर्माता के मार्गदर्शन का उपयोग करें।
भाग को असेंबली में जोड़ने से पहले कटी हुई प्रोफ़ाइल का निरीक्षण करें। दरारें, मैल, खुरदरे बदलाव और ज्यामितीय विचलन देखें। यदि कार्य किनारे पर सख्त या नरम होने की सीमा निर्दिष्ट करता है, तो सहमत सत्यापन विधि का उपयोग करें। दृश्य निरीक्षण सतह और फिट-अप समस्याओं की पहचान कर सकता है, जबकि कठोरता या अन्य निर्दिष्ट सत्यापन पते में परिवर्तन होता है जिसे देखना मुश्किल हो सकता है।
भाग और सामग्री की पहचान को ड्राइंग और प्रमाणपत्र से मिलाएं।
ड्राइंग के विरुद्ध छेद के स्थान, प्रोफ़ाइल आयाम और बेवल की जाँच करें।
निर्दिष्ट समय पर कटे हुए किनारों का निरीक्षण करें और आगे की जांच की आवश्यकता वाले किसी भी क्षेत्र को रिकॉर्ड करें।
निर्दिष्ट सफाई पूरी करें और फिट-अप से पहले वेल्ड किनारे की दोबारा जांच करें।
असेंबली में प्रवेश करने से पहले टूटे हुए या सहन से बाहर होने वाले हिस्सों को उनके निपटान के लिए देखें।
घर में काटे गए हिस्सों और आपूर्तिकर्ता द्वारा काटे गए खाली हिस्सों के लिए समान स्वीकृति मानदंड लागू करें। यदि सफाई के दौरान सामग्री हटा दी जाती है, तो संबंधित आयामों की दोबारा जांच करें। यह चरण जोड़ पर रूट गैप या संरेखण समस्या पैदा करते समय किनारे सुधार को एक समस्या को हल करने से रोकता है।
कार्य-विशिष्ट नियंत्रण स्थापित करने के लिए निर्माता मार्गदर्शन और लागू वेल्डिंग प्रक्रिया का उपयोग करें। वेल्डिंग NM500 स्टील प्लेट सामग्री रसायन विज्ञान, अनुभाग मोटाई, संयुक्त संयम, हाइड्रोजन नियंत्रण और गर्मी इनपुट को एक साथ लाती है। उनकी एक साथ समीक्षा करें क्योंकि क्रैकिंग जोखिम को प्रबंधित करने में मदद करने वाली स्थितियों को प्लेट और जोड़ की आवश्यक स्थिति के साथ भी संगत होना चाहिए।
निर्दिष्ट उपभोज्य और उसकी हैंडलिंग आवश्यकताओं, संभोग सतहों की तैयारी, और प्रीहीट और इंटरपास तापमान की जांच कैसे की जाएगी, इसकी पुष्टि करें। लागू हीट-इनपुट रेंज और वेल्ड के अनुक्रम की समीक्षा करें। संयमित अनुलग्नक और विभिन्न खंड मोटाई जोड़ के ठंडा होने के तरीके को बदल सकते हैं। कार्यस्थान पर लागू आवश्यकताओं को रिकॉर्ड करें ताकि वेल्डर और निरीक्षक समान प्रक्रिया का उपयोग करें।
विचार करें कि वेल्ड कार्यशील घिसाव वाली सतह के सापेक्ष कहाँ स्थित है। जोड़ के पास कठोरता में बदलाव संरक्षित लगाव की तुलना में उच्च-घिसाव वाले क्षेत्र में अधिक मायने रख सकता है। यदि ड्राइंग लचीलेपन की अनुमति देती है, तो फिट-अप से पहले इंजीनियरिंग के साथ वेल्ड स्थान और आकार का समाधान करें। यदि वास्तविक जोड़ या भौतिक स्थिति अनुमोदित योजना से भिन्न है, तो तकनीकी समाधान के लिए ऑपरेशन को रोक दें।
च्यूट लाइनर के लिए, भागों को वेल्डिंग के लिए नियंत्रित करने से पहले स्वीकृत रिक्त स्थान को अटैचमेंट या उपयुक्त फिक्स्चर के सामने रखें। सिरों पर और जोड़ की लंबाई तक फिट-अप की जाँच करें। प्रोफ़ाइल ड्राइंग पर स्वीकार्य कटे हुए किनारे को अभी भी निर्दिष्ट वेल्ड तैयारी की आवश्यकता हो सकती है। यदि फिट प्राप्त करने के लिए अतिरिक्त सामग्री हटा दी जाती है, तो पुष्टि करें कि संयुक्त ज्यामिति और तैयार लाइनर आयाम अभी भी उनकी अनुमत सीमाओं के भीतर हैं।
जांचें कि प्रक्रिया प्लेटों के विशिष्ट संयोजन और इच्छित वेल्ड स्थान को कवर करती है। लाइनर को एक अलग ग्रेड या मोटाई के साथ बैकिंग या अटैचमेंट से जोड़ा जा सकता है। दोनों भाग संयुक्त समीक्षा को प्रभावित करते हैं। ड्राइंग, सामग्री रिकॉर्ड और प्रक्रिया को एक साथ उपलब्ध रखें ताकि वेल्डिंग शुरू होने से पहले संयुक्त विवरण में प्रतिस्थापन या परिवर्तन की पहचान की जा सके। समीक्षा में यह स्थापित होना चाहिए कि विचलन को कौन स्वीकार करता है और किसी भी स्वीकृत परिवर्तन के साथ कौन सा रिकॉर्ड जुड़ा है।
हैंडऑफ़ के समय सतह की तैयारी के बारे में स्पष्ट रहें। आपूर्तिकर्ता द्वारा काटे गए हिस्से ऐसी फिनिश के साथ आ सकते हैं जो हैंडलिंग या भंडारण के लिए उपयुक्त हो, जबकि वेल्ड क्षेत्र की अपनी सफाई और तैयारी की आवश्यकताएं होती हैं। बताएं कि जहां आवश्यकता हो वहां कोटिंग्स कौन हटाता है और तैयार किनारे की जांच कौन करता है। कार्य का वह विभाजन तब मायने रखता है जब कई पार्टियाँ उस हिस्से को संभालती हैं और निरीक्षण योजना एक चरण से दूसरे चरण तक स्पष्ट रिकॉर्ड पर निर्भर करती है।
यह निर्धारित करने के लिए ड्राइंग और निरीक्षण योजना का उपयोग करें कि कौन सी वेल्ड जांच की आवश्यकता है और उन्हें कब किया जाता है। दृश्य निरीक्षण और किसी भी अतिरिक्त निर्दिष्ट परीक्षण को रिकॉर्ड करें। जहां प्रक्रिया या परियोजना संभावित विलंबित क्रैकिंग के लिए निरीक्षण से पहले देरी की मांग करती है, वहां रिलीज से पहले उस समय का पालन करें।
प्लेट की पहचान, ड्राइंग पुनरीक्षण, निर्माण रिकॉर्ड और निरीक्षण परिणाम को भाग के साथ रखें। अस्वीकृत किनारे या वेल्ड के लिए, दोष का स्थान और सीमा निर्धारित करें और इसे स्वभाव के लिए देखें। किसी भी स्वीकृत मरम्मत का रिलीज़ से पहले लागू आवश्यकताओं के तहत निरीक्षण किया जाना चाहिए। उदाहरण लाइनर के लिए, यह बैच प्रमाणपत्र से वेल्डेड अटैचमेंट और तैयार आयामों तक श्रृंखला को बंद कर देता है।
जहां कई समान लाइनर बनाए जाते हैं, यह पुष्टि करने के लिए पहले स्वीकृत NM500 भाग का उपयोग करें कि कट प्रोफाइल, फिट-अप और निरीक्षण पहुंच को शेष रिक्त स्थान असेंबली में प्रवेश करने से पहले दोहराया जा सकता है।
NM500 स्टील प्लेट को काटना और वेल्डिंग करना कनेक्टेड फैब्रिकेशन प्लान के रूप में सबसे अच्छा काम करता है। तय करें कि कौन सी सुविधाएँ पूरी तरह से आएँगी, दुकान के लिए आवश्यक किनारे की स्थिति को परिभाषित करें और वितरित सामग्री का उसके प्रमाणपत्र से मिलान करें। हुनान क़िलु स्टील NM500 प्लेट की आपूर्ति करता है और कट, ड्रिल्ड और अन्य अर्ध-तैयार विकल्प प्रदान करता है जिन्हें ड्राइंग पर निर्दिष्ट किया जा सकता है। एक बार जब प्लेट और कटे हुए किनारे स्वीकार कर लिए जाएं, तो लागू वेल्डिंग प्रक्रिया का पालन करें और आवश्यक निरीक्षण रिकॉर्ड करें। तैयार लाइनर रिलीज के लिए तैयार है जब सामग्री, आयाम, किनारे और वेल्ड सहमत मानदंडों को पूरा करते हैं।
यह तब हो सकता है जब कटा हुआ किनारा संयुक्त ज्यामिति, सफाई, खुरदरापन और सहनशीलता आवश्यकताओं को पूरा करता है। असेंबली से पहले उन मानदंडों के अनुरूप इसका निरीक्षण करें।
यह आकलन करने में मदद करता है कि स्टील की रसायन शास्त्र वेल्डिंग के दौरान कठोरता और क्रैकिंग जोखिम को कैसे प्रभावित कर सकती है। मोटाई, संयम और प्रक्रिया स्थितियों के साथ-साथ लागू प्रक्रिया के लिए आवश्यक गणना पद्धति और सामग्री डेटा का उपयोग करें।
ठंडा होने के बाद हाइड्रोजन-सहायता वाली क्रैकिंग विकसित हो सकती है जब फैलने योग्य हाइड्रोजन, अतिसंवेदनशील माइक्रोस्ट्रक्चर और तन्य तनाव एक साथ होते हैं। कार्य के लिए निर्दिष्ट निरीक्षण समय का पालन करें।
समीक्षा करें कि क्या मौजूदा प्रक्रिया में मरम्मत कॉन्फ़िगरेशन, सामग्री की स्थिति, हटाई गई धातु और पहुंच शामिल है। लागू परियोजना आवश्यकताओं के अनुसार आवश्यक मरम्मत प्रक्रिया और अनुमोदन पथ का उपयोग करें।