ĐT: +86-0731-85185770
E: enquiry@qilumetal.com
E: enquiry@qilumetal.com
Số 18 đường giữa Xiangfu, quận Yuhua, thành phố Trường Sa
Lượt xem: 0 Tác giả: Site Editor Thời gian xuất bản: 21-11-2026 Nguồn gốc: Địa điểm


Lớp lót máng NM500 có thể có hình dạng cắt, một số lỗ bu lông và một cạnh sẽ được hàn vào phần đính kèm. Mỗi tính năng đặt ra những yêu cầu khác nhau về trình tự cắt và hàn. Hình dạng phải phù hợp với cụm lắp ráp, các cạnh cắt phải đáp ứng bản vẽ và mối hàn phải được thực hiện theo quy trình phù hợp với tấm và mối nối thực tế. Bắt đầu bằng cách xác định những tính năng nào nhà cung cấp đĩa sẽ cung cấp và những tính năng nào cửa hàng sẽ hoàn thiện. Quyết định đó xác định tình trạng biên, hồ sơ vật liệu và các cuộc kiểm tra cần thiết ở mỗi lần chuyển giao.
Đặt nguyên tấm khi shop có nhu cầu bố trí và lắp ráp các bộ phận riêng. Xem xét việc cắt các phôi hoặc các bộ phận được khoan khi bản vẽ đã được hoàn thiện và nhà cung cấp có thể tạo ra các đặc điểm đã thỏa thuận. Xác định phạm vi công việc trước khi đặt hàng vì phôi được cung cấp với biên dạng thô là điểm bắt đầu khác với bộ phận được cung cấp có lỗ và các cạnh đã hoàn thiện.
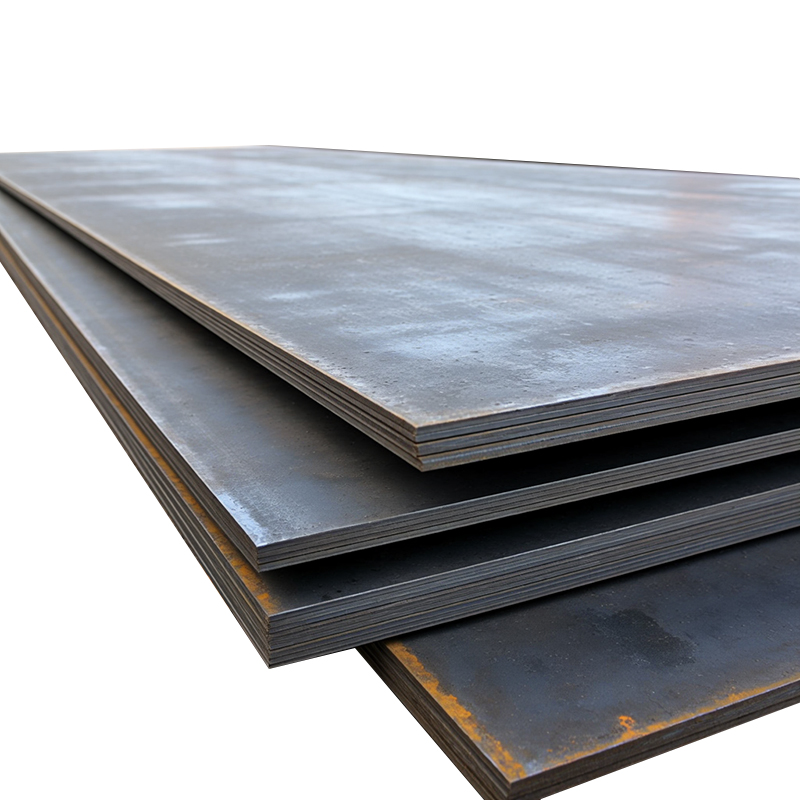
Nguồn cung cấp thép Hồ Nam Qilu đã được tôi luyện Tấm mài mòn NM500 và liệt kê các bộ phận cắt, uốn, khoan và bán thành phẩm bằng plasma và laser. Thông tin sản phẩm của nó cũng liệt kê chứng chỉ kiểm tra nhà máy cho mỗi lô. Đặt hàng các yêu cầu sửa đổi bản vẽ, cấp độ, độ dày, kích thước hoàn thiện, điều kiện cạnh và khả năng truy xuất nguồn gốc. Khi nhận, hãy kiểm tra xem chứng chỉ được liên kết như thế nào với tấm hoặc các bộ phận được giao trước khi thông tin nhận dạng có thể bị mất trong quá trình cắt hoặc lắp ráp.
Xem lại dữ liệu khớp và tấm cùng một lúc. Giấy chứng nhận tấm có thể xác định thành phần hóa học của vật liệu có liên quan đến việc xem xét quy trình hàn. Bản vẽ xác định vị trí tấm đó sẽ được hàn, độ dày của các phần và bề mặt nào sẽ bị hạn chế trong quá trình lắp đặt. Nếu thông tin về tấm hoặc mối nối nằm ngoài quy trình đang được xem xét, hãy tham khảo công việc để xem xét trước khi bắt đầu chế tạo.
Chọn quy trình theo độ dày tấm, kích thước tính năng, dung sai cạnh, hiệu ứng nhiệt chấp nhận được và công việc cần thiết sau khi cắt. Cắt thép tấm NM500 cũng là một quyết định tuần tự. Việc cắt biên dạng nhanh vẫn có thể tạo ra nhiều công việc hơn nếu cạnh tạo ra cần được làm sạch đáng kể trước khi có thể sử dụng nó trong mối nối.
Các lựa chọn cắt cho tính năng tấm NM500
Phương pháp |
Khi nào cần đánh giá nó |
Những gì cần xác minh về phía |
|---|---|---|
Tia laze |
Cấu hình chính xác trong khả năng độ dày của thiết bị |
Cấu hình, tình trạng cạnh và dung sai tính năng ở độ dày đặt hàng |
Huyết tương |
Cắt hồ sơ năng suất trong đó quy trình phù hợp với phần |
Góc xiên, cặn, dung sai kích thước và mọi yêu cầu làm sạch |
Nhiên liệu oxy |
Các khu vực hoặc cơ sở cửa hàng nơi việc cắt ngọn lửa là thực tế |
Kiểm soát nhiệt theo cấp độ cụ thể, chất lượng cạnh và kiểm tra vết nứt hiện hành |
Tia nước mài mòn |
Các tính năng cần tránh vùng cắt nhiệt |
Độ côn, độ nhám của cạnh, sạch sẽ và phù hợp với bản vẽ |
Xử lý các tính năng một cách riêng biệt. Một cạnh tự do cần có biên dạng được chỉ định và bề mặt có thể chấp nhận được. Lỗ bu lông bổ sung thêm các yêu cầu về đường kính, vị trí và chỗ ngồi của dây buộc. Cạnh hàn phải phù hợp với tiêu chí chuẩn bị và kiểm tra mối nối. Phương pháp cắt giống nhau có thể phù hợp với một tính năng và yêu cầu gia công thêm ở tính năng khác.
Để cắt bằng nhiệt, hãy tính đến sự tích tụ nhiệt ở các vết cắt có khoảng cách gần nhau hoặc các bộ phận nhỏ. Xem lại trình tự cắt, xử lý tấm và mọi biện pháp kiểm soát nhiệt độ cần thiết với cửa hàng và nhà cung cấp tấm. Sử dụng hướng dẫn của nhà sản xuất về cấp độ và độ dày thực tế cũng như các yêu cầu của công việc khi thiết lập các giới hạn.
Kiểm tra biên dạng cắt trước khi bộ phận được kẹp vào cụm. Tìm kiếm các vết nứt, cặn, chuyển tiếp thô và sai lệch hình học. Nếu công việc chỉ định các giới hạn về độ cứng hoặc độ mềm ở cạnh, hãy sử dụng phương pháp xác minh đã được thống nhất. Kiểm tra trực quan có thể xác định các vấn đề về bề mặt và sự phù hợp, trong khi độ cứng hoặc các địa chỉ xác minh được chỉ định khác thay đổi có thể khó nhìn thấy.
Ghép thông tin nhận dạng bộ phận và vật liệu với bản vẽ và giấy chứng nhận.
Kiểm tra vị trí lỗ, kích thước biên dạng và góc xiên so với bản vẽ.
Kiểm tra các cạnh cắt vào thời điểm quy định và ghi lại bất kỳ khu vực nào cần kiểm tra thêm.
Hoàn thành việc làm sạch được chỉ định và kiểm tra lại mép mối hàn trước khi lắp đặt.
Đưa các bộ phận bị nứt hoặc vượt quá dung sai để xử lý trước khi đưa chúng vào tổ hợp.
Áp dụng các tiêu chí chấp nhận tương tự cho các bộ phận được cắt trong nhà và các phôi do nhà cung cấp cắt. Nếu vật liệu bị loại bỏ trong quá trình làm sạch, hãy kiểm tra lại các kích thước liên quan. Bước này ngăn việc chỉnh sửa cạnh giải quyết một vấn đề trong khi tạo ra khoảng trống gốc hoặc vấn đề căn chỉnh tại mối nối.
Sử dụng hướng dẫn của nhà sản xuất và quy trình hàn hiện hành để thiết lập các biện pháp kiểm soát dành riêng cho công việc. Tấm thép hàn NM500 tập hợp hóa học vật liệu, độ dày mặt cắt, hạn chế mối nối, kiểm soát hydro và đầu vào nhiệt. Hãy xem xét chúng cùng nhau vì các điều kiện giúp quản lý rủi ro nứt cũng phải tương thích với điều kiện yêu cầu của tấm và mối nối.
Xác nhận vật tư tiêu hao được chỉ định và các yêu cầu xử lý nó, việc chuẩn bị các bề mặt tiếp xúc cũng như cách kiểm tra nhiệt độ làm nóng trước và nhiệt độ giữa các lớp. Xem lại phạm vi đầu vào nhiệt có thể áp dụng và trình tự của các mối hàn. Các phần đính kèm bị hạn chế và độ dày phần khác nhau có thể thay đổi cách làm mát khớp. Ghi lại các yêu cầu áp dụng tại nơi làm việc để thợ hàn và người kiểm tra sử dụng quy trình tương tự.
Xem xét vị trí của mối hàn so với bề mặt mài mòn làm việc. Sự thay đổi độ cứng gần mối nối có thể quan trọng hơn ở vùng có độ mài mòn cao hơn là dọc theo phần đính kèm được bảo vệ. Nếu bản vẽ cho phép linh hoạt, hãy giải quyết vị trí và kích thước mối hàn bằng kỹ thuật trước khi lắp đặt. Nếu tình trạng vật liệu hoặc mối nối thực tế khác với kế hoạch đã được phê duyệt, hãy tạm dừng vận hành để xử lý kỹ thuật.
Đối với lớp lót máng, đặt phôi đã được chấp nhận vào vật đính kèm hoặc vật cố định phù hợp trước khi các bộ phận được cố định để hàn. Kiểm tra độ khít ở các đầu và dọc theo chiều dài của khớp. Một cạnh cắt được chấp nhận trên bản vẽ biên dạng có thể vẫn cần được chuẩn bị mối hàn theo quy định. Nếu vật liệu bổ sung được loại bỏ để đạt được độ khít, hãy xác nhận rằng hình dạng của mối nối và kích thước lớp lót hoàn thiện vẫn nằm trong phạm vi cho phép.
Kiểm tra xem quy trình có bao gồm sự kết hợp cụ thể của các tấm và vị trí mối hàn dự kiến hay không. Lớp lót có thể được nối với lớp nền hoặc phần đính kèm có cấp độ hoặc độ dày khác nhau. Cả hai phần đều ảnh hưởng đến việc tổng duyệt. Giữ bản vẽ, hồ sơ vật liệu và quy trình sẵn có cùng nhau để có thể xác định được sự thay thế hoặc thay đổi chi tiết mối nối trước khi bắt đầu hàn. Việc xem xét phải xác định ai chấp nhận những sai lệch và hồ sơ nào đi kèm với bất kỳ thay đổi nào đã được phê duyệt.
Hãy rõ ràng về việc chuẩn bị bề mặt khi bàn giao. Các bộ phận do nhà cung cấp cắt có thể có lớp hoàn thiện phù hợp với việc xử lý hoặc bảo quản, trong khi khu vực hàn có các yêu cầu về sự sạch sẽ và chuẩn bị riêng. Nêu rõ ai loại bỏ lớp phủ khi cần thiết và ai kiểm tra cạnh đã được chuẩn bị. Sự phân chia công việc đó có ý nghĩa quan trọng khi một số bên xử lý từng phần và kế hoạch kiểm tra dựa trên hồ sơ rõ ràng từ giai đoạn này sang giai đoạn tiếp theo.
Sử dụng bản vẽ và kế hoạch kiểm tra để xác định những kiểm tra mối hàn nào là cần thiết và khi nào chúng được thực hiện. Ghi lại việc kiểm tra trực quan và bất kỳ thử nghiệm bổ sung nào được chỉ định. Trong trường hợp quy trình hoặc dự án yêu cầu trì hoãn trước khi kiểm tra xem có thể xảy ra vết nứt chậm trễ hay không, hãy tuân thủ thời gian đó trước khi giải phóng.
Lưu giữ thông tin nhận dạng tấm, bản sửa đổi bản vẽ, hồ sơ chế tạo và kết quả kiểm tra cùng với bộ phận. Đối với một cạnh hoặc mối hàn bị loại bỏ, hãy xác định vị trí và mức độ của khuyết tật và đưa nó đi xử lý. Mọi sửa chữa đã được phê duyệt phải được kiểm tra theo các yêu cầu hiện hành trước khi đưa ra thị trường. Đối với lớp lót mẫu, việc này sẽ đóng chuỗi từ chứng chỉ lô đến phụ kiện hàn và kích thước hoàn thiện.
Trong trường hợp chế tạo một số lớp lót giống hệt nhau, hãy sử dụng bộ phận NM500 được chấp nhận đầu tiên để xác nhận rằng hồ sơ cắt, lắp đặt và quyền truy cập kiểm tra có thể được lặp lại trước khi phần còn lại của khoảng trống được lắp ráp.
Cắt và hàn thép tấm NM500 hoạt động tốt nhất khi có kế hoạch chế tạo được kết nối. Quyết định những tính năng nào sẽ hoàn thiện, xác định điều kiện biên mà cửa hàng cần và khớp vật liệu được giao với chứng chỉ của cửa hàng. Hunan Qilu Steel cung cấp tấm NM500 và cung cấp các tùy chọn cắt, khoan và bán thành phẩm khác có thể được chỉ định trên bản vẽ. Sau khi tấm và các cạnh cắt được chấp nhận, hãy làm theo quy trình hàn hiện hành và ghi lại các lần kiểm tra cần thiết. Lớp lót hoàn thiện sẵn sàng được xuất xưởng khi vật liệu, kích thước, cạnh và mối hàn đáp ứng các tiêu chí đã thống nhất.
Có thể thực hiện được khi cạnh cắt đáp ứng các yêu cầu về hình học, độ sạch, độ nhám và dung sai của mối nối. Kiểm tra nó theo các tiêu chí đó trước khi lắp ráp.
Nó giúp đánh giá mức độ hóa học của thép có thể ảnh hưởng đến độ cứng và nguy cơ nứt trong quá trình hàn. Sử dụng phương pháp tính toán và dữ liệu vật liệu theo yêu cầu của quy trình hiện hành, cùng với các điều kiện về độ dày, hạn chế và quy trình.
Vết nứt do hydro hỗ trợ có thể phát triển sau khi làm mát khi hydro khuếch tán, cấu trúc vi mô nhạy cảm và ứng suất kéo xảy ra cùng nhau. Thực hiện theo thời gian kiểm tra được chỉ định cho công việc.
Xem xét liệu quy trình hiện tại có bao gồm cấu hình sửa chữa, tình trạng vật liệu, kim loại được loại bỏ và khả năng tiếp cận hay không. Sử dụng quy trình sửa chữa và đường dẫn phê duyệt theo yêu cầu hiện hành của dự án.