ĐT: +86-0731-85185770
E: enquiry@qilumetal.com
E: enquiry@qilumetal.com
Số 18 đường giữa Xiangfu, quận Yuhua, thành phố Trường Sa

|


Lớp: DIN 1.2343
Thép tương đương: ASTM H11, JIS SKD6, ISO X37CrMoV5-1, GB 4Cr5MoSiV
DIN 1.2343 là thép công cụ gia công nóng crom-molybdenum-vanadi với thành phần hóa học cân bằng chính xác được thiết kế để có độ bền và độ bền ở nhiệt độ cao tối ưu. Hàm lượng carbon 0,36-0,42% tạo nền tảng cho độ cứng, trong khi crom ở mức 4,80-5,50% mang lại khả năng chống oxy hóa tuyệt vời và hiệu suất mỏi nhiệt. Molypden (1,10-1,40%) tăng cường khả năng chống làm mềm nhiệt độ và vanadi (0,25-0,50%) tinh chỉnh cấu trúc hạt đồng thời cải thiện khả năng chống mài mòn.
| Số lượng: | |
|---|---|
1.2343
Thất Lục
DIN 1.2343 là thép công cụ gia công nóng cao cấp được thiết kế để hoạt động vượt trội trong môi trường công nghiệp chịu áp lực cao và nhiệt độ cao, tuân thủ các thông số kỹ thuật nghiêm ngặt của DIN 17350 (tiêu chuẩn Đức). Nổi tiếng nhờ sự kết hợp cân bằng giữa độ bền đặc biệt, , khả năng chống mài mòn vượt trội và độ ổn định nhiệt cao , loại thép này là lựa chọn phù hợp cho các nhà sản xuất trên toàn thế giới đang tìm kiếm hiệu suất đáng tin cậy trong các quy trình sử dụng nhiều nhiệt. Tính linh hoạt của nó đã dẫn đến sự phát triển các loại tương đương theo các tiêu chuẩn lớn trên toàn cầu, đảm bảo tính sẵn có nhất quán và khả năng tương thích với quy trình sản xuất quốc tế. Các chất tương đương chính bao gồm AISI H11 (theo ASTM A681), X37CrMoV5-1 (theo ISO 4957), JIS SKD6 (theo JIS G4404) và 4Cr5MoSiV (theo GB/T 1299), khiến nó trở thành vật liệu được công nhận rộng rãi trong ngành thép công cụ.
Tại Hunan Qilu Steel Co., Ltd., chúng tôi chuyên cung cấp DIN 1.2343 với đầy đủ các dạng — từ thanh cán nóng đến khối rèn — với chất lượng ổn định được đảm bảo bởi các quy trình sản xuất thép tiên tiến (bao gồm EF+LF+VD và EAF+LF+VD+ESR ). Kho dự trữ hàng tháng của chúng tôi gồm hơn 10.000 tấn thanh cán nóng và rèn đảm bảo giao hàng nhanh chóng cho các đơn đặt hàng khẩn cấp, trong khi các tùy chọn kích thước có thể tùy chỉnh của chúng tôi đáp ứng nhu cầu riêng của các ứng dụng công nghiệp đa dạng. Cho dù bạn yêu cầu các thanh có đường kính nhỏ để gia công chính xác hay các khối rèn lớn cho các khuôn nặng, DIN 1.2343 của Hunan Qilu Steel đều mang lại các đặc tính cơ học và độ chính xác về kích thước cần thiết để tối ưu hóa hiệu quả sản xuất của bạn.
Quốc gia |
Hoa Kỳ |
ISO |
nước Đức |
Trung Quốc |
Nhật Bản |
Tiêu chuẩn |
ASTM A681 |
ISO 4957 |
DIN17350 |
GB/T1299 |
JIS G4404 |
Cấp |
H11 |
X37CrMoV5-1 |
1.2343 |
4Cr5MoSiV |
SKD6 |
Cấp |
C |
Sĩ |
Mn |
P |
S |
Cr |
Mo |
V. |
H11 |
0,33-0,43 |
0,80-1,25 |
0,20-0,60 |
0,030Tối đa |
0,030Tối đa |
4,75-5,50 |
1,10-1,60 |
0,30-0,60 |
X37CrMoV5-1 |
0,33-0,41 |
0,80-1,20 |
0,25-0,50 |
0,030Tối đa |
0,020Tối đa |
4,80-5,50 |
1,10-1,50 |
0,30-0,50 |
1.2343 |
0,36-0,42 |
0,90-1,20 |
0,30-0,50 |
0,030Tối đa |
0,030Tối đa |
4,80-5,50 |
1,10-1,40 |
0,25-0,50 |
4Cr5MoSiV |
0,33-0,43 |
0,80-1,20 |
0,20-0,50 |
0,030Tối đa |
0,030Tối đa |
4,75-5,50 |
1,10-1,60 |
0,30-0,60 |
SKD6 |
0,32-0,42 |
0,80-1,20 |
0,50Tối đa |
0,030Tối đa |
0,020Tối đa |
4,50-5,50 |
1,00-1,50 |
0,30-0,50 |
Xử lý nhiệt |
độ cứng |
Ủ (+A) |
HB229Max |
Điều kiện kéo nguội |
HB262Max |
Làm cứng và ủ (+HT) |
HRC48 phút |
EN10228-3 loại III hoặc tháng 9 năm 1921-84 D/D
Chất lượng thông thường: EF+LF+VD / EAF+LF+VD — dành cho khuôn rèn nóng, ép đùn, khuôn phun tiêu chuẩn thông thường.
Cấp ESR cao cấp: EAF+LF+VD+ESR — độ sạch vật liệu cao hơn, ít tạp chất phi kim loại hơn, khả năng đánh bóng và độ bền tốt hơn, được khuyên dùng cho khuôn đúc khuôn cao cấp, khuôn nhựa có bề mặt gương, dụng cụ chịu va đập nặng.
Nhiệt độ phôi trước: 700‑800 oC
Làm nóng đến nhiệt độ rèn ban đầu: 1050‑1150 oC
Quá trình rèn hoàn chỉnh trên nhiệt độ rèn hoàn thiện 850‑900 oC để tránh nứt nóng
Làm nguội chậm trong cát sau khi rèn để giảm ứng suất nhiệt.
Đun nóng đến 840‑880 oC, giữ 2‑4 giờ tùy theo độ dày tiết diện, làm nguội lò chậm 50 oC/h, độ cứng cuối cùng ≤HB 229. Mục đích: làm mềm khi gia công, giảm ứng suất.
Làm nóng trước: 788 oC (tránh sốc nhiệt đối với khối lớn)
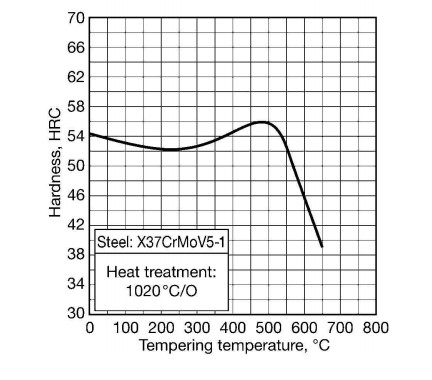
Nhiệt độ austenit hóa: 1010‑1030 oC (tắm muối / lò chân không). Thời gian ngâm: ~25 ±1 phút cho mỗi phần có độ dày 25 mm.
Làm nguội trong dầu.
Ủ: 540‑560 oC, giữ tối thiểu 60 phút (1 giờ cho mỗi độ dày 20 mm). Tôi đặc biệt khuyên dùng phương pháp ủ kép cho các khuôn yêu cầu độ ổn định kích thước cao. Độ cứng mục tiêu ≥HRC 48 (điển hình là 50‑52 HRC).
Lưu ý quan trọng: Không giữ nhiệt độ làm việc liên tục trên 600oC; sự làm mềm rõ ràng sẽ xảy ra vượt quá ngưỡng này.
Loại sản phẩm |
Phạm vi kích thước |
Chiều dài |
Thanh cán nóng |
Φ20-Φ200mm |
2000-5800mm |
Thanh rèn nóng |
Φ200-Φ600mm |
2000-5800mm |
Tấm/tấm cán nóng |
T:10-60mm; Rộng: 310-810mm |
2000-5800mm |
Tấm rèn nóng |
T:70-250mm; Rộng: 310-810mm |
2000-5800mm |
Khối rèn nóng |
T: 260-500mm; Rộng: 300-1000mm |
2000-5800mm |
Hoàn thiện bề mặt |
quay |
xay |
Mài (Tốt nhất) |
Đánh bóng (Tốt nhất) |
Bóc vỏ (Tốt nhất) |
rèn đen |
Cán đen |
Sức chịu đựng |
+0/+3mm |
+0/+3mm |
+0/+0,05mm |
+0/+0,05mm |
+0/+0,1mm |
+0/+5mm |
+0/+1mm |
Độ thẳng |
Tối đa 1mm/1000mm. |
Tối đa 3mm/1000mm. |
|||||
Thanh thép cán nóng và thanh rèn của Qilu có hơn mười nghìn tấn mỗi tháng , thấp hơn quy mô tồn kho của chúng tôi đối với thanh tròn
20 |
25 |
30 |
35 |
40 |
45 |
50 |
55 |
60 |
65 |
70 |
75 |
80 |
85 |
90 |
95 |
100 |
105 |
110 |
115 |
120 |
130 |
140 |
150 |
160 |
170 |
180 |
190 |
200 |
Vì hàng tồn kho thay đổi hàng ngày nên nếu bạn muốn biết thông tin về hàng có sẵn trong kho của chúng tôi, vui lòng liên hệ với nhân viên bán hàng của chúng tôi.
DIN 1.2343 được sử dụng rộng rãi trong các ngành công nghiệp nhờ khả năng chịu được nhiệt độ cao, ứng suất cơ học và chu kỳ nhiệt lặp đi lặp lại. Dưới đây là các lĩnh vực ứng dụng chính của nó, cùng với thông tin chi tiết về cách các tính năng của nó giải quyết các nhu cầu công nghiệp cụ thể.
Khuôn đúc khuôn : Lý tưởng cho khuôn đúc nhôm, magie và hợp kim kẽm. Độ ổn định nhiệt cao của thép (được duy trì ở nhiệt độ lên tới 600oC) và khả năng chống mài mòn giúp ngăn chặn sự xuống cấp của khuôn do dòng kim loại nóng chảy, kéo dài tuổi thọ của khuôn thêm 20-30% so với các loại thép cấp thấp hơn.
Khuôn rèn nóng : Được sử dụng để rèn thép carbon, thép hợp kim và kim loại màu (ví dụ: đồng, đồng thau). Độ dẻo dai đặc biệt của nó hấp thụ tác động của các cú rèn, trong khi thành phần Cr-Mo-V của nó chống lại sự biến dạng dưới áp suất cao.
Khuôn ép đùn : Quan trọng đối với quá trình ép đùn nhôm và đồng. Khả năng chống mài mòn của thép (từ Mo và V) đảm bảo kích thước ép đùn nhất quán, ngay cả sau hàng nghìn chu kỳ. Nó thường được sử dụng để ép đùn các cấu hình cho ngành công nghiệp ô tô và xây dựng.
Dụng cụ dập nóng : Ứng dụng trong lĩnh vực ô tô để tạo hình các bộ phận bằng thép cường độ cao (HSS) (ví dụ: dầm cửa, các bộ phận khung gầm). Độ cứng cứng và tôi luyện của nó (HRC48 Min) duy trì các cạnh dụng cụ sắc nét, đảm bảo tạo hình chi tiết chính xác.
Khuôn ép : Được sử dụng để đúc nhựa kỹ thuật (ví dụ PA66, PBT, PC) yêu cầu nhiệt độ xử lý trên 250oC. Độ ổn định nhiệt của thép ngăn ngừa cong vênh khuôn, đồng thời bề mặt nhẵn (có thể đạt được bằng cách mài) đảm bảo các bộ phận bằng nhựa có vẻ ngoài chất lượng cao.
Khuôn nén : Lý tưởng để sản xuất các bộ phận composite (ví dụ: nhựa gia cố bằng sợi thủy tinh) và các bộ phận nhựa có thành dày. Độ dẻo dai của nó chống lại áp suất kẹp cao của máy đúc nén (lên đến 50 MPa), giảm rủi ro hư hỏng khuôn.
Hệ thống Hot Runner : Được tích hợp vào khuôn ép nhựa để duy trì dòng nhựa nóng chảy. Khả năng chống mềm ở nhiệt độ cao của thép đảm bảo tốc độ dòng chảy ổn định, giảm thiểu rác thải nhựa và nâng cao hiệu quả sản xuất.
Lưỡi cắt : Được sử dụng trong các nhà máy thép, nhà máy gia công kim loại để cắt các tấm, thanh thép nóng. Khả năng chống mài mòn của nó (từ Mo và V) giúp kéo dài tuổi thọ của lưỡi dao, giảm thời gian dừng bảo trì.
Trục & lõi : Quan trọng đối với sản xuất ống và ống dẫn (ví dụ: ống thép liền mạch). Độ bền cao và khả năng chống ăn mòn (từ Cr) của thép ngăn ngừa biến dạng lõi trong quá trình ép đùn ống, đảm bảo độ dày thành ống đồng đều.
Thiết bị xử lý nhiệt : Được sử dụng để giữ các bộ phận trong quá trình ủ, làm nguội hoặc ủ. Khả năng chống mỏi nhiệt của nó cho phép nó chịu được các chu kỳ làm nóng và làm mát lặp đi lặp lại mà không bị nứt.
Khuôn định hình nguội : Dùng để ép nguội kim loại màu (ví dụ: nhôm, đồng) trong đó nhiệt độ cao không phải là yếu tố quan trọng. Độ cứng của nó (HRC48 Min) đảm bảo độ chính xác của khuôn, trong khi độ dẻo dai của nó chống lại sự nứt do áp lực gia công nguội.
Dụng cụ đục lỗ & đột dập : Thích hợp để cắt các tấm kim loại mỏng có độ chính xác cao (dày tới 5mm). Khả năng giữ cạnh sắc nét (từ V) đảm bảo vết cắt sạch sẽ, giảm nhu cầu xử lý hậu kỳ.
Trả lời 1: DIN 1.2343 và AISI H11 tương đương về mặt kỹ thuật, nhưng chúng có những khác biệt nhỏ về thành phần hóa học và độ cứng:
Thành phần hóa học : AISI H11 có phạm vi rộng hơn một chút đối với Mo (1,10-1,60% so với 1,10-1,40% đối với DIN 1.2343) và V (0,30-0,60% so với 0,25-0,50% đối với DIN 1.2343). Những khác biệt này là tối thiểu và không ảnh hưởng đến hiệu suất trong hầu hết các ứng dụng. Cả hai loại thép đều có thể được sử dụng thay thế cho nhau để đúc khuôn, rèn và ép đùn.
Độ cứng : Cả hai đều có độ cứng ủ là HB229 Max và độ cứng tôi luyện & tôi luyện là HRC48 Min nên chúng đều đáp ứng các yêu cầu về độ bền như nhau.
Tại Hồ Nam Qilu Steel, chúng tôi cung cấp cả hai loại (được dán nhãn để phù hợp với đặc điểm kỹ thuật của khách hàng) với tiêu chuẩn chất lượng giống nhau.
A2: Chúng tôi cung cấp DIN 1.2343 với nhiều kích cỡ đa dạng để đáp ứng nhu cầu đa dạng:
Thanh cán nóng : Φ20mm đến Φ200mm (chiều dài: 2000-5800mm)
Thanh rèn nóng : Φ200mm đến Φ600mm (chiều dài: 2000-5800mm)
Tấm cán nóng : 10mm (T) đến 60mm (T), 310mm (W) đến 810mm (W) (chiều dài: 2000-5800mm)
Tấm rèn nóng : 70mm (T) đến 250mm (T), 310mm (W) đến 810mm (W) (chiều dài: 2000-5800mm)
Các kích cỡ kho phổ biến (ví dụ: tấm Φ20mm, Φ50mm, Φ100mm, dày 10 mm) có sẵn để vận chuyển trong cùng tuần. Kích thước tùy chỉnh (ví dụ: thanh rèn Φ650mm, tấm dày 300mm) có thể được sản xuất với thời gian thực hiện 2-4 tuần.
Câu trả lời 3: 1.2343 ESR sử dụng quy trình nấu chảy lại xỉ điện để giảm tạp chất phi kim loại. Nó mang lại độ tinh khiết cao hơn, độ dẻo dai tốt hơn, khả năng đánh bóng gương được cải thiện và cấu trúc vi mô đồng đều hơn. Chi phí vật liệu ESR cao hơn; chọn ESR cho các khuôn cao cấp yêu cầu tuổi thọ lâu dài và độ bóng bề mặt mịn.
A4: Có, đặc biệt thích hợp cho nhựa kỹ thuật nhiệt độ cao (PA66, PBT, PC, hợp chất chứa đầy thủy tinh). Nó cung cấp sự ổn định nhiệt và độ bóng chấp nhận được. Đối với các khuôn mỹ phẩm có khối lượng lớn yêu cầu lớp hoàn thiện siêu gương, biến thể ESR được ưu tiên.
A5: Các nguyên nhân gốc rễ thường gặp: làm nóng sơ bộ không đủ; nhiệt độ hoàn thiện rèn không đúng; chỉ có tính khí đơn độc (không có tính khí thứ hai); thiết kế góc nhọn gây tập trung ứng suất; Lớp trắng EDM không bị loại bỏ; tốc độ làm nguội quá mức. Sử dụng phương pháp ủ kép và thêm chuyển tiếp bán kính để có các góc nhọn.
Chúng tôi hoan nghênh các yêu cầu dành cho DIN 1.2343, AISI H11, JIS SKD6 và các loại thép công cụ gia công nóng tương đương. Kích thước tùy chỉnh, dịch vụ xử lý nhiệt và kiểm tra của bên thứ ba có sẵn theo yêu cầu.