T : +86-0731-85185770
E : enquiry@qilumetal.com
E : enquiry@qilumetal.com
No. 18, route intermédiaire de Xiangfu, district de Yuhua, ville de Changsha

|


Nuance : DIN 1.2343
Acier équivalent : ASTM H11, JIS SKD6, ISO X37CrMoV5-1, GB 4Cr5MoSiV
DIN 1.2343 est un acier à outils pour travail à chaud au chrome-molybdène-vanadium avec une composition chimique précisément équilibrée conçue pour une résistance et une ténacité optimales à haute température. La teneur en carbone de 0,36 à 0,42 % constitue la base de la trempabilité, tandis que la teneur en chrome de 4,80 à 5,50 % offre une excellente résistance à l'oxydation et des performances de fatigue thermique. Le molybdène (1,10-1,40 %) améliore la résistance au ramollissement lors de la trempe, et le vanadium (0,25-0,50 %) affine la structure du grain tout en améliorant la résistance à l'usure.
| Quantité: | |
|---|---|
1.2343
Qilu
DIN 1.2343 est un acier à outils de travail à chaud haut de gamme conçu pour exceller dans les environnements industriels à haute température et à fortes contraintes, adhérant aux spécifications strictes de la norme DIN 17350 (norme allemande). Réputé pour sa combinaison équilibrée d'une ténacité exceptionnelle , d' , une résistance à l'usure supérieure et d' une stabilité thermique élevée , cet acier est un choix incontournable pour les fabricants du monde entier à la recherche de performances fiables dans les processus à forte intensité thermique. Sa polyvalence a conduit au développement de qualités équivalentes selon les principales normes mondiales, garantissant une disponibilité constante et une compatibilité avec les flux de fabrication internationaux. Les principaux équivalents incluent AISI H11 (selon ASTM A681), X37CrMoV5-1 (selon ISO 4957), JIS SKD6 (selon JIS G4404) et 4Cr5MoSiV (selon GB/T 1299), ce qui en fait un matériau universellement reconnu dans l'industrie de l'acier à outils.
Chez Hunan Qilu Steel Co., Ltd., nous sommes spécialisés dans la fourniture de normes DIN 1.2343 dans une gamme complète de formes, des barres laminées à chaud aux blocs forgés, avec une qualité constante garantie par des processus de fabrication d'acier avancés (y compris EF+LF+VD et EAF+LF+VD+ESR ). Notre stock mensuel de plus de 10 000 tonnes de barres laminées à chaud et forgées garantit une livraison rapide pour les commandes urgentes, tandis que nos options de tailles personnalisables répondent aux besoins uniques de diverses applications industrielles. Que vous ayez besoin de barres de petit diamètre pour un outillage de précision ou de grands blocs forgés pour des moules robustes, la norme DIN 1.2343 de Hunan Qilu Steel offre les propriétés mécaniques et la précision dimensionnelle nécessaires pour optimiser l'efficacité de votre production.
Pays |
USA |
OIN |
Allemagne |
Chine |
Japon |
Standard |
ASTMA681 |
OIN 4957 |
DIN17350 |
GB/T1299 |
JIS G4404 |
Grade |
H11 |
X37CrMoV5-1 |
1.2343 |
4Cr5MoSiV |
SKD6 |
Grade |
C |
Si |
Mn |
P. |
S |
Cr |
Mo |
V |
H11 |
0,33-0,43 |
0,80-1,25 |
0,20-0,60 |
0,030Max |
0,030Max |
4,75-5,50 |
1.10-1.60 |
0,30-0,60 |
X37CrMoV5-1 |
0,33-0,41 |
0,80-1,20 |
0,25-0,50 |
0,030Max |
0,020Max |
4h80-17h50 |
1.10-1.50 |
0,30-0,50 |
1.2343 |
0,36-0,42 |
0,90-1,20 |
0,30-0,50 |
0,030Max |
0,030Max |
4h80-17h50 |
13h10-13h40 |
0,25-0,50 |
4Cr5MoSiV |
0,33-0,43 |
0,80-1,20 |
0,20-0,50 |
0,030Max |
0,030Max |
4,75-5,50 |
1.10-1.60 |
0,30-0,60 |
SKD6 |
0,32-0,42 |
0,80-1,20 |
0,50Max |
0,030Max |
0,020Max |
4h50-5h50 |
1h00-1h50 |
0,30-0,50 |
Traitement thermique |
Dureté |
Recuit (+A) |
HB229Max |
État étiré à froid |
HB262Max |
Trempe et revenu (+HT) |
HRC48 Min |
EN10228-3 classe III ou septembre 1921-84 D/D
Qualité conventionnelle : EF+LF+VD / EAF+LF+VD — pour les moules généraux de forgeage à chaud, d'extrusion et d'injection standard.
Qualité ESR premium : EAF+LF+VD+ESR – propreté des matériaux plus élevée, moins d'inclusions non métalliques, meilleure polissabilité et ténacité, recommandé pour le moulage sous pression haut de gamme, les moules en plastique à surface miroir, l'outillage à fort impact.
Préchauffage du lingot : 700 - 800 ℃
Chauffer jusqu'à la température de forgeage initiale : 1 050 - 1 150 ℃
Forgeage complet au-dessus de la température de finition de forgeage de 850 à 900 ℃ pour éviter les fissures à chaud
Refroidissement lent dans le sable après forgeage pour soulager le stress thermique.
Chauffer jusqu'à 840-880 ℃, maintenir 2 à 4 heures selon l'épaisseur de la section, refroidissement lent du four ≤50 ℃/h, dureté finale ≤HB 229. Objectif : ramollissement pour l'usinage, soulagement des contraintes.
Préchauffage : 788 ℃ (éviter les chocs thermiques pour les gros blocs)
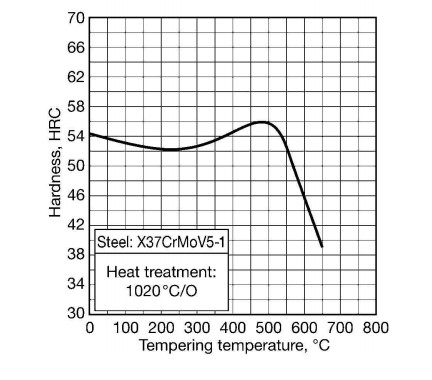
Température d'austénitisation : 1010-1030 ℃ (bain de sel/four sous vide). Temps de trempage : ~25 ±1 min par section de 25 mm d'épaisseur.
Tremper dans l'huile.
Trempe : 540-560 ℃, maintenir minimum 60 min (1 heure par 20 mm d'épaisseur). La double trempe est fortement conseillée pour les moules nécessitant une grande stabilité dimensionnelle. Dureté cible ≥HRC 48 (50-52 HRC typique).
Remarque importante : Ne maintenez pas la température de fonctionnement en continu au-dessus de 600 ℃ ; un adoucissement évident se produira au-delà de ce seuil.
Type de produit |
Gamme de tailles |
Longueur |
Barre laminée à chaud |
Φ20-Φ200mm |
2000-5800mm |
Barre forgée à chaud |
Φ200-Φ600mm |
2000-5800mm |
Plaque/feuille laminée à chaud |
T : 10-60 mm ; L:310-810mm |
2000-5800mm |
Plaque forgée à chaud |
T : 70-250 mm ; L:310-810mm |
2000-5800mm |
Bloc forgé à chaud |
T : 260-500 mm ; L : 300-1000 mm |
2000-5800mm |
Finition de surface |
Tourné |
Fraisé |
Broyage (meilleur) |
Poli (meilleur) |
Pelé(Meilleur) |
Forgé noir |
Noir roulé |
Tolérance |
+0/+3mm |
+0/+3mm |
+0/+0,05mm |
+0/+0,05mm |
+0/+0,1mm |
+0/+5mm |
+0/+1mm |
Rectitude |
1mm/1000mm maximum. |
3mm/1000mm maximum. |
|||||
Stock de barres laminées à chaud et de barres forgées en acier Qilu plus de dix mille tonnes chaque mois , en dessous de notre taille de stock pour les barres rondes
20 |
25 |
30 |
35 |
40 |
45 |
50 |
55 |
60 |
65 |
70 |
75 |
80 |
85 |
90 |
95 |
100 |
105 |
110 |
115 |
120 |
130 |
140 |
150 |
160 |
170 |
180 |
190 |
200 |
Les stocks évoluant tous les jours, si vous souhaitez connaître nos informations sur les stocks disponibles, veuillez contacter notre vendeur.
La norme DIN 1.2343 est largement utilisée dans toutes les industries en raison de sa capacité à résister à des températures élevées, aux contraintes mécaniques et aux cycles thermiques répétés. Vous trouverez ci-dessous ses principaux domaines d'application, avec des détails sur la manière dont ses fonctionnalités répondent à des besoins industriels spécifiques.
Matrices de moulage sous pression : idéales pour le moulage sous pression d'alliages d'aluminium, de magnésium et de zinc. La stabilité thermique élevée de l'acier (maintenue jusqu'à 600 ℃) et sa résistance à l'usure empêchent la dégradation de la matrice due à l'écoulement du métal en fusion, prolongeant ainsi la durée de vie de la matrice de 20 à 30 % par rapport aux aciers de qualité inférieure.
Matrices de forgeage à chaud : utilisées pour forger l'acier au carbone, l'acier allié et les métaux non ferreux (par exemple, le cuivre, le laiton). Sa ténacité exceptionnelle absorbe l'impact des coups de forgeage, tandis que sa composition Cr-Mo-V résiste à la déformation sous haute pression.
Matrices d'extrusion : critiques pour les processus d'extrusion d'aluminium et de cuivre. La résistance à l'usure de l'acier (Mo et V) garantit des dimensions d'extrusion constantes, même après des milliers de cycles. Il est couramment utilisé pour l’extrusion de profilés destinés aux secteurs de l’automobile et de la construction.
Outils d'estampage à chaud : appliqués dans le secteur automobile pour former des pièces en acier à haute résistance (HSS) (par exemple, poutres de porte, composants de châssis). Sa dureté trempée et revenue (HRC48 Min) maintient les bords tranchants des outils, garantissant une mise en forme précise des pièces.
Moules d'injection : utilisés pour le moulage de plastiques techniques (par exemple, PA66, PBT, PC) qui nécessitent des températures de traitement supérieures à 250 ℃. La stabilité thermique de l'acier empêche la déformation du moule, tandis que sa finition de surface lisse (obtenable par meulage) garantit aux pièces en plastique un aspect de haute qualité.
Moules de compression : Idéal pour la fabrication de pièces composites (par exemple, plastiques renforcés de fibre de verre) et de composants en plastique à parois épaisses. Sa ténacité résiste aux pressions de serrage élevées des machines de moulage par compression (jusqu'à 50 MPa), réduisant ainsi les risques d'endommagement du moule.
Systèmes à canaux chauds : intégrés aux moules d’injection plastique pour maintenir le flux de plastique fondu. La résistance de l'acier au ramollissement à haute température garantit des débits constants, minimisant les déchets plastiques et améliorant l'efficacité de la production.
Lames de cisaillement : utilisées dans les aciéries et les usines de transformation des métaux pour couper des plaques et des barres d'acier chaudes. Sa résistance à l'usure (Mo et V) prolonge la durée de vie de la lame, réduisant ainsi les temps d'arrêt pour maintenance.
Mandrins et noyaux : essentiels pour la fabrication de tubes et de tuyaux (par exemple, tuyaux en acier sans soudure). La haute résistance mécanique et la résistance à la corrosion (du Cr) de l'acier empêchent la déformation du noyau lors de l'extrusion du tuyau, garantissant ainsi une épaisseur de paroi uniforme du tuyau.
Appareils de traitement thermique : utilisés pour maintenir les pièces pendant le recuit, la trempe ou le revenu. Sa résistance à la fatigue thermique lui permet de supporter des cycles répétés de chauffage et de refroidissement sans se fissurer.
Matrices de formage à froid : Pour l'extrusion à froid de métaux non ferreux (par exemple, l'aluminium, le cuivre) où la température élevée n'est pas un facteur. Sa dureté (HRC48 Min) garantit la précision de la matrice, tandis que sa ténacité résiste aux fissures dues aux contraintes de travail à froid.
Outils de poinçonnage et de découpage : adaptés à la découpe de haute précision de tôles fines (jusqu'à 5 mm d'épaisseur). Sa rétention des bords tranchants (à partir de V) garantit des coupes nettes, réduisant ainsi le besoin de post-traitement.
A1 : DIN 1.2343 et AISI H11 sont techniquement équivalents, mais ils présentent des différences mineures en termes de composition chimique et de dureté :
Composition chimique : AISI H11 a une plage légèrement plus large pour Mo (1,10-1,60 % contre 1,10-1,40 % pour DIN 1.2343) et V (0,30-0,60 % contre 0,25-0,50 % pour DIN 1.2343). Ces différences sont minimes et n'affectent pas les performances dans la plupart des applications : les deux aciers peuvent être utilisés de manière interchangeable pour le moulage sous pression, le forgeage et l'extrusion.
Dureté : Les deux ont une dureté recuite de HB229 Max et une dureté trempée et revenue de HRC48 Min, ils répondent donc aux mêmes exigences de résistance.
Chez Hunan Qilu Steel, nous fournissons les deux qualités (étiquetées pour correspondre aux spécifications du client) avec des normes de qualité identiques.
A2 : Nous proposons la norme DIN 1.2343 dans une gamme complète de tailles pour répondre à divers besoins :
Barres laminées à chaud : Φ20mm à Φ200mm (longueur : 2000-5800mm)
Barres forgées à chaud : Φ200mm à Φ600mm (longueur : 2000-5800mm)
Plaques laminées à chaud : 10 mm (T) à 60 mm (T), 310 mm (W) à 810 mm (W) (longueur : 2000-5800 mm)
Plaques forgées à chaud : 70 mm (T) à 250 mm (T), 310 mm (W) à 810 mm (W) (longueur : 2000-5800 mm)
Les tailles de stock courantes (par exemple, Φ20 mm, Φ50 mm, Φ100 mm, plaques de 10 mm d'épaisseur) sont disponibles pour une expédition la même semaine. Des tailles personnalisées (par exemple, barres forgées de Φ650 mm, plaques de 300 mm d'épaisseur) peuvent être produites avec un délai de 2 à 4 semaines.
A3 : 1.2343 ESR utilise un processus de refusion sous laitier électrique pour réduire les inclusions non métalliques. Il offre une pureté plus élevée, une meilleure ténacité, une capacité de polissage miroir améliorée et une microstructure plus uniforme. Le matériel ESR coûte plus cher ; sélectionnez ESR pour les moules haut de gamme qui exigent une longue durée de vie et une finition de surface fine.
A4 : Oui, particulièrement adapté aux plastiques techniques à haute température (PA66, PBT, PC, composés chargés de verre). Il offre une stabilité thermique et un polissage acceptable. Pour les moules d'aspect cosmétique de grand volume nécessitant une finition super miroir, la variante ESR est préférable.
A5 : Causes profondes courantes : préchauffage insuffisant ; température de finition de forgeage inappropriée ; tempérament unique uniquement (pas de second tempérament); conception à coins pointus provoquant une concentration de contraintes ; Couche blanche EDM non supprimée ; taux de refroidissement par trempe excessive. Utilisez une double trempe et ajoutez des transitions de rayon pour les angles vifs.
Nous acceptons les demandes de renseignements pour DIN 1.2343, AISI H11, JIS SKD6 et nuances d'acier à outils pour travail à chaud équivalentes. Tailles personnalisées, services de traitement thermique et inspection par un tiers disponibles sur demande.