T: +86-0731-85185770
E: enquiry@qilumetal.com
E: enquiry@qilumetal.com
No. 18 Xiangfu Middle Road, distretto di Yuhua, città di Changsha

|


Grado: DIN 1.2343
Acciaio equivalente: ASTM H11, JIS SKD6, ISO X37CrMoV5-1, GB 4Cr5MoSiV
DIN 1.2343 è un acciaio per utensili per lavorazione a caldo al cromo-molibdeno-vanadio con una composizione chimica perfettamente bilanciata progettata per resistenza e tenacità ottimali alle alte temperature. Il contenuto di carbonio pari allo 0,36-0,42% fornisce le basi per la temprabilità, mentre il cromo al 4,80-5,50% offre un'eccellente resistenza all'ossidazione e prestazioni alla fatica termica. Il molibdeno (1,10-1,40%) migliora la resistenza al rammollimento della rinvenimento e il vanadio (0,25-0,50%) affina la struttura del grano migliorando al tempo stesso la resistenza all'usura.
| Quantità: | |
|---|---|
1.2343
Qilu
DIN 1.2343 è un acciaio per utensili per lavorazioni a caldo di prima qualità progettato per eccellere in ambienti industriali ad alta temperatura e stress elevato, aderendo alle rigorose specifiche della norma DIN 17350 (standard tedesco). Rinomato per la sua combinazione equilibrata di eccezionale tenacità , , resistenza all'usura superiore ed elevata stabilità termica , questo acciaio è la scelta ideale per i produttori di tutto il mondo che cercano prestazioni affidabili nei processi ad alta intensità di calore. La sua versatilità ha portato allo sviluppo di qualità equivalenti secondo i principali standard globali, garantendo disponibilità e compatibilità costanti con i flussi di lavoro di produzione internazionali. Gli equivalenti chiave includono AISI H11 (secondo ASTM A681), X37CrMoV5-1 (secondo ISO 4957), JIS SKD6 (secondo JIS G4404) e 4Cr5MoSiV (secondo GB/T 1299), rendendolo un materiale universalmente riconosciuto nel settore dell'acciaio per utensili.
Presso Hunan Qilu Steel Co., Ltd., siamo specializzati nella fornitura di DIN 1.2343 in una gamma completa di forme, dalle barre laminate a caldo ai blocchi forgiati, con una qualità costante garantita da processi avanzati di produzione dell'acciaio (inclusi EF+LF+VD e EAF+LF+VD+ESR ). Il nostro stock mensile di oltre 10.000 tonnellate di barre laminate a caldo e forgiate garantisce consegne rapide per ordini urgenti, mentre le nostre opzioni di dimensioni personalizzabili soddisfano le esigenze specifiche di diverse applicazioni industriali. Che tu abbia bisogno di barre di piccolo diametro per utensili di precisione o di grandi blocchi forgiati per stampi pesanti, DIN 1.2343 di Hunan Qilu Steel offre le proprietà meccaniche e la precisione dimensionale necessarie per ottimizzare l'efficienza produttiva.
Paese |
U.S.A. |
ISO |
Germania |
Cina |
Giappone |
Standard |
ASTM A681 |
ISO4957 |
DIN17350 |
GB/T1299 |
JIS G4404 |
Grado |
H11 |
X37CrMoV5-1 |
1.2343 |
4Cr5MoSiV |
SKD6 |
Grado |
C |
Sì |
Mn |
P |
S |
Cr |
Mo |
V |
H11 |
0,33-0,43 |
0,80-1,25 |
0,20-0,60 |
0,030Max |
0,030Max |
4,75-5,50 |
1.10-1.60 |
0,30-0,60 |
X37CrMoV5-1 |
0,33-0,41 |
0,80-1,20 |
0,25-0,50 |
0,030Max |
0,020Max |
4,80-5,50 |
1.10-1.50 |
0,30-0,50 |
1.2343 |
0,36-0,42 |
0,90-1,20 |
0,30-0,50 |
0,030Max |
0,030Max |
4,80-5,50 |
1.10-1.40 |
0,25-0,50 |
4Cr5MoSiV |
0,33-0,43 |
0,80-1,20 |
0,20-0,50 |
0,030Max |
0,030Max |
4,75-5,50 |
1.10-1.60 |
0,30-0,60 |
SKD6 |
0,32-0,42 |
0,80-1,20 |
0,50Max |
0,030Max |
0,020Max |
4.50-5.50 |
1.00-1.50 |
0,30-0,50 |
Trattamento termico |
Durezza |
Ricotto (+A) |
HB229Max |
Stato trafilato a freddo |
HB262Max |
Tempra e Rinvenimento (+HT) |
HRC48Min |
EN10228-3 classe III o settembre 1921-84 D/D
Qualità convenzionale: EF+LF+VD / EAF+LF+VD — per stampaggio a caldo generale, estrusione, stampi a iniezione standard.
Grado ESR premium: EAF+LF+VD+ESR : maggiore pulizia del materiale, meno inclusioni non metalliche, migliore lucidabilità e tenacità, consigliato per pressofusione di fascia alta, stampi in plastica con superficie a specchio e attrezzature a impatto pesante.
Preriscaldamento del lingotto: 700‑800 ℃
Riscaldare fino alla temperatura iniziale di forgiatura: 1050‑1150 ℃
Forgiatura completa al di sopra della temperatura di forgiatura finale di 850‑900 ℃ per prevenire cricche a caldo
Raffreddamento lento nella sabbia dopo la forgiatura per alleviare lo stress termico.
Riscaldare a 840‑880 ℃, mantenere 2‑4 ore in base allo spessore della sezione, raffreddamento lento del forno ≤50 ℃/h, durezza finale ≤HB 229. Scopo: ammorbidimento per lavorazione, distensione.
Preriscaldamento: 788 ℃ (evitare shock termico per blocchi di grandi dimensioni)
Temperatura di austenitizzazione: 1010‑1030 ℃ (bagno di sale/forno sotto vuoto). Tempo di immersione: ~25 ±1 minuto per spessore della sezione di 25 mm.
Dissetare nell'olio.
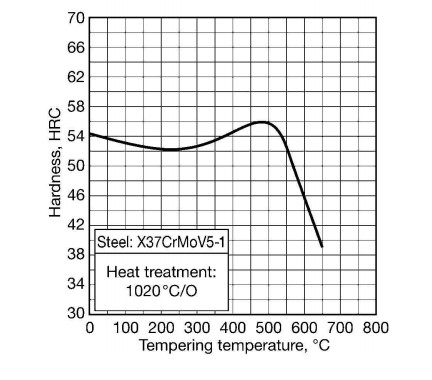
Rinvenimento: 540‑560 ℃, mantenimento minimo 60 minuti (1 ora per 20 mm di spessore). Il doppio rinvenimento è fortemente consigliato per stampi che richiedono elevata stabilità dimensionale. Durezza target ≥ HRC 48 (50‑52 HRC tipico).
Nota importante: non mantenere la temperatura di lavoro costantemente superiore a 600 ℃; oltre questa soglia si verificherà un evidente ammorbidimento.
Tipo di prodotto |
Intervallo di dimensioni |
Lunghezza |
Barra laminata a caldo |
Φ20-Φ200mm |
2000-5800mm |
Barra forgiata a caldo |
Φ200-Φ600mm |
2000-5800mm |
Lamiera/lamiera laminata a caldo |
T:10-60mm; L: 310-810 mm |
2000-5800mm |
Piastra forgiata a caldo |
T:70-250mm; L: 310-810 mm |
2000-5800mm |
Blocco forgiato a caldo |
T: 260-500 mm; L: 300-1000 mm |
2000-5800mm |
Finitura superficiale |
Trasformato |
Fresato |
Rettifica(migliore) |
Lucido (migliore) |
Sbucciato (migliore) |
Forgiato Nero |
Nero laminato |
Tolleranza |
+0/+3 mm |
+0/+3mm |
+0/+0,05 mm |
+0/+0,05 mm |
+0/+0,1 mm |
+0/+5 mm |
+0/+1 mm |
Linearità |
1 mm/1000 mm massimo. |
3 mm/1.000 mm massimo. |
|||||
Barre laminate a caldo e barre forgiate in stock di acciaio Qilu più di diecimila tonnellate al mese , al di sotto delle nostre dimensioni di stock per barre tonde
20 |
25 |
30 |
35 |
40 |
45 |
50 |
55 |
60 |
65 |
70 |
75 |
80 |
85 |
90 |
95 |
100 |
105 |
110 |
115 |
120 |
130 |
140 |
150 |
160 |
170 |
180 |
190 |
200 |
Poiché le scorte cambiano ogni giorno, se desideri conoscere le informazioni sulle nostre scorte disponibili, contatta il nostro venditore.
DIN 1.2343 è ampiamente utilizzato in tutti i settori grazie alla sua capacità di resistere alle alte temperature, alle sollecitazioni meccaniche e ai cicli termici ripetuti. Di seguito sono elencate le principali aree di applicazione, con dettagli su come le sue caratteristiche rispondono a specifiche esigenze industriali.
Stampi per pressofusione : ideali per pressofusione di alluminio, magnesio e leghe di zinco. L'elevata stabilità termica dell'acciaio (mantenuta fino a 600 ℃) e la resistenza all'usura prevengono il degrado dello stampo dovuto al flusso di metallo fuso, prolungando la durata dello stampo del 20-30% rispetto agli acciai di qualità inferiore.
Stampi per forgiatura a caldo : utilizzati per forgiare acciaio al carbonio, acciaio legato e metalli non ferrosi (ad es. rame, ottone). La sua eccezionale tenacità assorbe l'impatto dei colpi di forgiatura, mentre la sua composizione Cr-Mo-V resiste alla deformazione sotto alta pressione.
Matrici di estrusione : fondamentali per i processi di estrusione di alluminio e rame. La resistenza all'usura dell'acciaio (da Mo e V) garantisce dimensioni estruse costanti, anche dopo migliaia di cicli. Viene comunemente utilizzato per l'estrusione di profili per l'industria automobilistica e dell'edilizia.
Utensili per stampa a caldo : applicati nel settore automobilistico per la formatura di parti in acciaio ad alta resistenza (HSS) (ad es. travi di portiere, componenti del telaio). La sua durezza temprata e rinvenuta (HRC48 Min) mantiene i bordi affilati dell'utensile, garantendo una modellatura precisa delle parti.
Stampi a iniezione : utilizzati per lo stampaggio di tecnopolimeri (ad esempio PA66, PBT, PC) che richiedono temperature di lavorazione superiori a 250 ℃. La stabilità termica dell'acciaio previene la deformazione dello stampo, mentre la finitura superficiale liscia (ottenibile tramite rettifica) garantisce alle parti in plastica un aspetto di alta qualità.
Stampi a compressione : ideali per la produzione di parti composite (ad esempio, plastica rinforzata con fibra di vetro) e componenti in plastica a pareti spesse. La sua tenacità resiste alle elevate pressioni di chiusura delle macchine per lo stampaggio a compressione (fino a 50 MPa), riducendo i rischi di danni allo stampo.
Sistemi a canale caldo : integrati negli stampi per iniezione plastica per mantenere il flusso di plastica fusa. La resistenza dell'acciaio al rammollimento alle alte temperature garantisce portate costanti, riducendo al minimo gli sprechi di plastica e migliorando l'efficienza produttiva.
Lame di cesoia : utilizzate nelle acciaierie e negli impianti di lavorazione dei metalli per tagliare piastre e barre di acciaio a caldo. La sua resistenza all'usura (da Mo e V) prolunga la durata della lama, riducendo i tempi di fermo macchina per manutenzione.
Mandrini e anime : fondamentali per la produzione di tubi e tubazioni (ad esempio, tubi in acciaio senza saldatura). L'elevata resistenza dell'acciaio e la resistenza alla corrosione (da Cr) prevengono la deformazione del nucleo durante l'estrusione del tubo, garantendo uno spessore uniforme della parete del tubo.
Dispositivi per il trattamento termico : utilizzati per trattenere le parti durante la ricottura, la tempra o il rinvenimento. La sua resistenza alla fatica termica gli consente di sopportare ripetuti cicli di riscaldamento e raffreddamento senza rompersi.
Stampi per formatura a freddo : per l'estrusione a freddo di metalli non ferrosi (ad es. alluminio, rame) dove l'alta temperatura non è un fattore. La sua durezza (HRC48 Min) garantisce la precisione dello stampo, mentre la sua tenacità resiste alle fessurazioni dovute allo stress da lavorazione a freddo.
Strumenti di punzonatura e tranciatura : adatti per il taglio ad alta precisione di lamiere sottili (fino a 5 mm di spessore). La ritenzione del bordo affilato (da V) garantisce tagli puliti, riducendo la necessità di post-elaborazione.
A1: DIN 1.2343 e AISI H11 sono tecnicamente equivalenti, ma presentano piccole differenze nella composizione chimica e nella durezza:
Composizione chimica : AISI H11 ha un intervallo leggermente più ampio per Mo (1,10-1,60% contro 1,10-1,40% per DIN 1.2343) e V (0,30-0,60% contro 0,25-0,50% per DIN 1.2343). Queste differenze sono minime e non influiscono sulle prestazioni nella maggior parte delle applicazioni: entrambi gli acciai possono essere utilizzati in modo intercambiabile per pressofusione, forgiatura ed estrusione.
Durezza : entrambi hanno una durezza ricotta di HB229 Max e una durezza temprata e rinvenuta di HRC48 Min, quindi soddisfano gli stessi requisiti di resistenza.
Presso Hunan Qilu Steel forniamo entrambi i gradi (etichettati per soddisfare le specifiche del cliente) con identici standard di qualità.
A2: Offriamo DIN 1.2343 in una gamma completa di dimensioni per soddisfare le diverse esigenze:
Barre laminate a caldo : da Φ20mm a Φ200mm (lunghezza: 2000-5800mm)
Barre forgiate a caldo : da Φ200mm a Φ600mm (lunghezza: 2000-5800mm)
Lamiere laminate a caldo : da 10 mm (T) a 60 mm (T), da 310 mm (L) a 810 mm (L) (lunghezza: 2000-5800 mm)
Piastre forgiate a caldo : da 70 mm (T) a 250 mm (T), da 310 mm (L) a 810 mm (L) (lunghezza: 2000-5800 mm)
Le dimensioni standard degli stock (ad esempio, piastre da Φ20 mm, Φ50 mm, Φ100 mm, 10 mm di spessore) sono disponibili per la spedizione nella stessa settimana. È possibile produrre dimensioni personalizzate (ad esempio barre forgiate da Φ650 mm, piastre da 300 mm di spessore) con un tempo di consegna di 2-4 settimane.
A3: 1.2343 ESR utilizza il processo di rifusione elettroscoria per ridurre le inclusioni non metalliche. Offre maggiore purezza, migliore tenacità, migliore capacità di lucidatura a specchio e microstruttura più uniforme. I costi dei materiali ESR sono più alti; seleziona ESR per stampi di fascia alta che richiedono una lunga durata e una finitura superficiale eccellente.
R4: Sì, particolarmente adatto per tecnopolimeri ad alta temperatura (PA66, PBT, PC, composti riempiti di vetro). Fornisce stabilità termica e lucidatura accettabile. Per stampi dall'aspetto cosmetico di grandi volumi che richiedono una finitura super mirror, è preferibile la variante ESR.
A5: Cause principali comuni: preriscaldamento insufficiente; temperatura di finitura della forgiatura inadeguata; solo singolo temperamento (nessun secondo temperamento); design ad angolo acuto che causa concentrazione di stress; Strato bianco EDM non rimosso; velocità di raffreddamento eccessiva. Utilizzare il doppio rinvenimento e aggiungere transizioni del raggio per gli spigoli vivi.
Accogliamo con favore richieste di informazioni DIN 1.2343, AISI H11, JIS SKD6 e gradi equivalenti di acciaio per utensili per lavorazione a caldo. Dimensioni personalizzate, servizi di trattamento termico e ispezione di terze parti disponibili su richiesta.