
टी: +86-0731-85185770
ई: enquiry@qilumetal.com
ई: enquiry@qilumetal.com
नंबर 18 जियांगफू मिडिल रोड, युहुआ जिला, चांग्शा शहर

|


ग्रेड: एएसटीएम 5140
समतुल्य स्टील: डीआईएन 41सीआर4/1.7035, जेआईएस एससीआर440, जीबी 40सीआर
एआईएसआई 5140 एक मध्यम-कार्बन क्रोमियम मिश्र धातु इस्पात है जो कार्बन (0.38-0.43%), क्रोमियम (0.70-0.90%), और मैंगनीज (0.70-0.90%) के सावधानीपूर्वक संतुलित रसायन पर बनाया गया है, जिसमें थोड़ा सिलिकॉन जोड़ (0.15-0.35%) है। यह संरचना अच्छी कठोरता और अच्छी तरह से गोल यांत्रिक गुण प्रदान करती है, जिससे स्टील को शमन और तड़के के बाद ताकत, कठोरता और पहनने के प्रतिरोध का एक इष्टतम संतुलन प्राप्त करने की अनुमति मिलती है - जिससे यह गियर, शाफ्ट और उच्च शक्ति वाले फास्टनरों जैसे लोड-असर भागों के लिए उपयुक्त हो जाता है।
| मात्रा: | |
|---|---|
5140
क़िलु
एआईएसआई 5140 एक मध्यम-कार्बन क्रोमियम मिश्र धातु इस्पात है जिसे इंजीनियरिंग घटकों के लिए विकसित किया गया है, जिसके लिए ताकत, क्रूरता, पहनने के प्रतिरोध, मशीनेबिलिटी और गर्मी-उपचार प्रतिक्रिया के व्यावहारिक संयोजन की आवश्यकता होती है। इसे आमतौर पर एप्लिकेशन के आधार पर हॉट रोल्ड बार, फोर्ज्ड बार, कोल्ड ड्रॉन बार और अन्य अनुकूलित रूपों में आपूर्ति की जाती है।
ग्रेड अक्सर DIN 41Cr4, EN 1.7035, JIS SCr440 और GB 40Cr से जुड़ा होता है , हालांकि इन पदनामों को स्वचालित रूप से तकनीकी रूप से समान नहीं माना जाना चाहिए क्योंकि रासायनिक संरचना सीमाएं और उत्पाद मानक भिन्न हो सकते हैं। सामग्री प्रतिस्थापन से पहले लागू विनिर्देश की हमेशा पुष्टि की जानी चाहिए।
AISI 5140 / 41Cr4 विशेष रूप से शाफ्ट, गियर, पिन, एक्सल, बोल्ट, स्पिंडल, मशीन घटकों, ऑटोमोटिव पार्ट्स और सामान्य इंजीनियरिंग घटकों के लिए उपयुक्त है जो मध्यम से उच्च यांत्रिक भार के तहत काम करते हैं।
देश |
यूएसए |
यूरोप |
चीन |
ब्रीटैन का |
जापान |
मानक |
एएसटीएम ए29 |
EN10083-3 |
जीबी/टी3077 |
बीएस970 |
जेआईएस जी4104 |
श्रेणी |
5140 |
41Cr4/1.7035 |
40 करोड़ |
530M40 |
एससीआर440 |
श्रेणी |
सी |
सी |
एम.एन. |
पी |
एस |
करोड़ |
5140 |
0.38-0.43 |
0.15-0.35 |
0.70-0.90 |
0.035मैक्स |
0.040मैक्स |
0.70-0.90 |
41Cr4/1.7035 |
0.38-0.45 |
0.40अधिकतम |
0.60-0.90 |
0.035मैक्स |
0.035मैक्स |
0.90-1.20 |
40 करोड़ |
0.37-0.44 |
0.17-0.37 |
0.50-0.80 |
0.030मैक्स |
0.030मैक्स |
0.80-1.10 |
530M40 |
0.36-0.44 |
0.10-0.40 |
0.60-0.90 |
0.035मैक्स |
0.040मैक्स |
0.90-1.20 |
एससीआर440 |
0.38-0.43 |
0.15-0.35 |
0.60-0.85 |
0.030मैक्स |
0.030मैक्स |
0.90-1.20 |
के लिए यांत्रिक गुण । शमन और तड़के वाले मिश्र धातु इस्पात EN10083-3 के अनुसार 41Cr4
आकार सीमा |
तन्यता ताकत |
नम्य होने की क्षमता |
लम्बाई |
कमी का क्षेत्र |
आरटी/जे पर प्रभाव मूल्य |
d≤16 t≤8 |
1000-1200 एमपीए |
800 एमपीए न्यूनतम |
11% न्यूनतम |
30% न्यूनतम |
/ |
16<d≤40 8<t≤20 |
900-1100Mpa |
660 एमपीए न्यूनतम |
12% न्यूनतम |
35%न्यूनतम |
35जे मिनट |
40<d≤100 20<t≤60 |
800-950 एमपीए |
560 एमपीए न्यूनतम |
14% न्यूनतम |
40%न्यूनतम |
35जे मिनट |
41Cr4 शमन और टेम्परिंग स्टील के लिए परीक्षण टुकड़ों का नमूनाकरण और तैयारी।
1): EN10083-1 के अनुसार, सभी नमूने ऊष्मा उपचारित सतह से 12.5 मिमी नीचे की दूरी पर लिए जाएंगे।
2): जैसा कि खरीदार और विक्रेता के बीच अनुबंध में निर्धारित है।
के लिए यांत्रिक गुण ओपन डाई फोर्जिंग स्टील EN10250-3 के अनुसार 41Cr4
आकार सीमा |
तन्यता ताकत |
नम्य होने की क्षमता |
लम्बाई |
प्रभाव मूल्य आरटी/जे पर |
||
14% न्यूनतम |
35जे मिनट |
|||||
d≤70 |
800 एमपीए न्यूनतम |
560 एमपीए न्यूनतम |
||||
स्टील फोर्जिंग के लिए परीक्षण टुकड़ों का नमूनाकरण और तैयारी।
1: EN10250-1 के अनुसार, सभी नमूने ऊष्मा उपचारित सतह के नीचे 4/टी की दूरी पर (न्यूनतम 20 मिमी और अधिकतम 80 मिमी के साथ) और अंत से टी/2 की दूरी पर लिए जाएंगे (जहां टी गर्मी उपचार के समय फोर्जिंग के रूलिंग सेक्शन की मोटाई के बराबर मोटाई है)।
2: जैसा कि क्रेता और विक्रेता के बीच अनुबंध में निर्धारित है।
उष्मा उपचार |
कठोरता |
ज्वाला या प्रेरण सख्त होना |
53एचआरसी |
कतरनी क्षमता में सुधार के लिए उपचार किया गया (+एस) |
HB255मैक्स |
नरम एनील्ड (+ए) |
HB241मैक्स |
बुझती और टेम्पर्ड (+क्यूटी) |
एचआरसी28-32(सामान्य रेंज) |
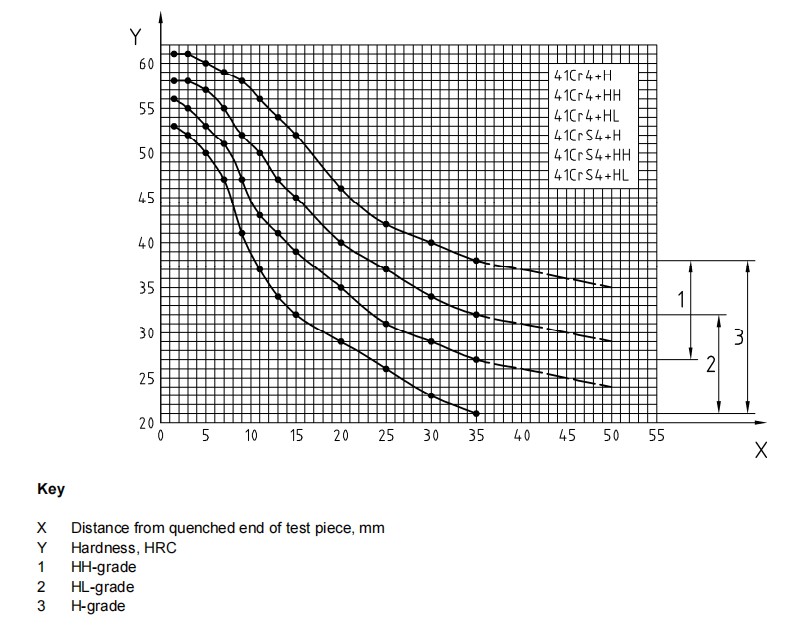
जहां स्टील को सामान्य (+H) या प्रतिबंधित (+HL, +HH) कठोरता आवश्यकताओं के प्रतीकों का उपयोग करके ऑर्डर किया जाता है, वहां कठोरता मान नीचे लागू होने चाहिए:
शमन सिरे से मिमी में दूरी |
||||||||||||||||
दूरी |
1.5 |
3 |
5 |
7 |
9 |
11 |
13 |
15 |
20 |
25 |
30 |
35 |
40 |
45 |
50 |
|
कठोरता एचआरसी + एच में |
अधिकतम |
61 |
61 |
60 |
59 |
58 |
56 |
54 |
52 |
46 |
42 |
40 |
38 |
37 |
36 |
35 |
मिन |
53 |
52 |
50 |
47 |
41 |
37 |
34 |
32 |
29 |
26 |
23 |
21 |
/ |
/ |
/ |
|
कठोरता एचआरसी + एचएच में |
अधिकतम |
61 |
61 |
60 |
59 |
58 |
56 |
54 |
52 |
46 |
42 |
40 |
38 |
37 |
36 |
35 |
मिन |
56 |
55 |
53 |
51 |
47 |
43 |
41 |
39 |
35 |
31 |
29 |
27 |
26 |
25 |
24 |
|
कठोरता एचआरसी + एचएल में |
अधिकतम |
58 |
58 |
57 |
55 |
52 |
50 |
47 |
45 |
40 |
37 |
34 |
32 |
31 |
30 |
29 |
मिन |
53 |
52 |
50 |
47 |
41 |
37 |
34 |
32 |
29 |
26 |
23 |
21 |
/ |
/ |
/ |
|
अंत में रॉकवेल-सी कठोरता के लिए स्कैटर बैंड कठोरता परीक्षण को बुझाते हैं।
उत्पाद का प्रकार |
आकार सीमा |
लंबाई |
ठंडी खींची हुई पट्टी |
Φ3-Φ80मिमी |
6000-9000 मिमी |
हॉट रोल्ड बार |
Φ18-Φ300मिमी |
6000-9000 मिमी |
गरम जालीदार पट्टी |
Φ100-Φ1200मिमी |
3000-5800 मिमी |
हॉट रोल्ड प्लेट/शीट |
टी:3-200मिमी; डब्ल्यू: 1500-2500 मिमी |
2000-5800मिमी |
गर्म जालीदार ब्लॉक |
टी: 80-800 मिमी; डब्ल्यू: 100-2500 मिमी |
2000-5800मिमी |
सतही समापन |
बदल गया |
मिल्ड |
पीसना(सर्वोत्तम) |
पॉलिश (सर्वोत्तम) |
छिला हुआ (सर्वोत्तम) |
काला जाली |
ब्लैक रोल्ड |
सहनशीलता |
+0/+3मिमी |
+0/+3मिमी |
+0/+0.05मिमी |
+0/+0.05मिमी |
+0/+0.1मिमी |
+0/+5मिमी |
+0/+1मिमी |
सीधापन |
अधिकतम 1मिमी/1000मिमी. |
अधिकतम 3मिमी/1000मिमी. |
|||||
हुनान क़िलु स्टील लोकप्रिय व्यास (जैसे, 18 मिमी, 24 मिमी, 50 मिमी, 72 मिमी, 100 मिमी, 200 मिमी) में हॉट-रोल्ड और कोल्ड-ड्रॉन बार (10,000 टन से अधिक) का मासिक स्टॉक रखता है, जिससे तत्काल ऑर्डर के लिए तेजी से डिलीवरी सुनिश्चित होती है।
हमारे स्टॉक आकार के नीचे:
| 18 | 20 | 22 | 24 | 25 | 28 | 30 | 32 | 35 | 36 | 38 | 40 | 42 | 48 |
| 48 | 50 | 52 | 55 | 60 | 65 | 70 | 72 | 75 | 80 | 85 | 90 | 95 | 100 |
| 105 | 110 | 115 | 120 | 125 | 130 |
140 | 150 | 160 | 170 | 180 | 190 | 200 | 210 |
| 220 | 230 | 240 | 250 | 260 | 270 | 280 | 290 | 300 |
नरम एनीलिंग : तक गरम करें 670-710℃ , तापमान पर भिगोएँ, फिर भट्टी में ठंडा करें। यह आंतरिक तनाव को कम करता है और मशीनिंग के लिए कठोरता को कम करता है।
सामान्यीकरण : तक गर्म करें 850-880℃ , भिगोएँ, फिर हवा में ठंडा करें। माइक्रोस्ट्रक्चर को परिष्कृत करता है, बाद के क्यूटी उपचार के लिए एकरूपता में सुधार करता है।
शमन और तड़का : तक गरम करें 820-860℃ (निचला सिरा पानी बुझाने के लिए, ऊपरी सिरा तेल बुझाने के लिए), भिगोएँ, पानी या तेल में बुझाएँ, फिर 540-680℃ पर तड़का लगाएं और हवा में ठंडा करें। यह प्रक्रिया मिश्र धातु की विशिष्ट शक्ति-कठोरता संतुलन विकसित करती है।
फोर्जिंग : सिल्लियों को तक गर्म करें , 1150-1200℃ के न्यूनतम तापमान पर फोर्जिंग करें 800-850℃ , फिर टूटने से बचाने के लिए रेत से ठंडा करें। जाली घटकों को अनाज शोधन से लाभ होता है, जिससे समग्र स्थायित्व बढ़ता है।
जबकि DIN 41Cr4 1.7035 असाधारण प्रदर्शन प्रदान करता है, इसकी वेल्डेबिलिटी को इसकी कार्बन सामग्री ( मध्यम से खराब के रूप में वर्गीकृत किया जाता है के कारण 0.38-0.45% ) - 0.25% सीमा से अधिक जहां वेल्डेबिलिटी खराब होने लगती है। वेल्डिंग के दौरान दरार को कम करने के लिए:
आधार सामग्री को 200-300℃ तक गर्म कर लें। वेल्डिंग से पहले
हाइड्रोजन-प्रेरित क्रैकिंग को कम करने के लिए कम-हाइड्रोजन इलेक्ट्रोड (उदाहरण के लिए, E7018) का उपयोग करें।
इंटरपास तापमान 200℃ से ऊपर बनाए रखें। मल्टी-पास वेल्डिंग के दौरान
पर पोस्ट-वेल्ड हीट ट्रीटमेंट (पीडब्ल्यूएचटी) । 600-650℃ अवशिष्ट तनाव से राहत के लिए
ये चरण सुनिश्चित करते हैं कि वेल्डेड जोड़ गैर-महत्वपूर्ण अनुप्रयोगों के लिए पर्याप्त ताकत बनाए रखें; उच्च-तनाव वाले घटकों के लिए, वेल्डिंग की तुलना में यांत्रिक बन्धन (जैसे, बोल्ट) को प्राथमिकता दी जाती है।
ट्रांसमिशन सिस्टम : गियर, ड्राइव शाफ्ट और कैमशाफ्ट - मिश्र धातु की 1000-1200 एमपीए तन्य शक्ति और पहनने के प्रतिरोध (इंडक्शन हार्डनिंग के माध्यम से 53 एचआरसी) से लाभान्वित होते हैं।
चेसिस और सस्पेंशन : स्टीयरिंग नक्कल्स, स्टीयरिंग शाफ्ट और सस्पेंशन आर्म्स - सड़क के झटके झेलने के लिए मिश्र धातु की कठोरता (35 जे प्रभाव प्रतिरोध) का लाभ उठाते हैं।
इंजन और पावरट्रेन : सिलेंडर पिस्टन रॉड, हाइड्रोलिक वाल्व कोर और कनेक्टिंग रॉड - जहां क्यूटी-प्रेरित 28-32 एचआरसी कठोरता सटीक फिटिंग के लिए ताकत और मशीनेबिलिटी को संतुलित करती है।
पावर ट्रांसमिशन : गियरबॉक्स, डिफरेंशियल पार्ट्स और टॉर्क कन्वर्टर्स - मोटे खंडों में ताकत बनाए रखने के लिए मिश्र धातु की समान कठोरता पर निर्भर होते हैं।
फास्टनरों और संरचनात्मक भागों : उच्च शक्ति वाले बोल्ट, फ्लैंज और ब्रैकेट - भारी भार के तहत ढीलापन का विरोध करने के लिए मिश्र धातु की ≥560 एमपीए उपज शक्ति से लाभान्वित होते हैं।
हाइड्रोलिक और वायवीय प्रणाली : हाइड्रोलिक सिलेंडर छड़ें और वाल्व स्पूल - जहां मिश्र धातु की मशीनेबिलिटी (सॉफ्ट एनीलिंग के बाद ≤241 एचबी) सख्त सहनशीलता और चिकनी सतहों को सक्षम बनाती है।
मोल्ड बेस और फिक्स्चर : जिग्स, फिक्स्चर और टूलींग सब्सट्रेट - जहां मिश्र धातु की नरम एनीलिंग कठोरता (≤241 एचबी) जटिल आकृतियों की आसान मशीनिंग की अनुमति देती है, और बाद में क्यूटी उपचार (28-32 एचआरसी) दीर्घकालिक आयामी स्थिरता प्रदान करता है।
सहायक मोल्ड घटक : इजेक्टर पिन और गाइड पिलर - इंजेक्शन मोल्डिंग या स्टैम्पिंग प्रक्रियाओं में बार-बार चक्र का सामना करने के लिए मिश्र धातु के पहनने के प्रतिरोध से लाभान्वित होते हैं।
कृषि मशीनरी : हार्वेस्टर चाकू, थ्रेशर शाफ्ट, और ट्रांसमिशन चेन - फसल अवशेषों और मिट्टी से घर्षण को रोकने के लिए मिश्र धातु की 53 एचआरसी सतह कठोरता (लौ-कठोर) का लाभ उठाते हैं।
औद्योगिक पहनने वाले घटक : बियरिंग रिंग, रोलिंग तत्व और कन्वेयर रोलर्स - जहां मिश्र धातु की कठोरता (28-32 एचआरसी) और क्रूरता (35 जे प्रभाव) का संयोजन समय से पहले विफलता को रोकता है।
खनन और निर्माण : क्रशर पार्ट्स और स्क्रीन शाफ्ट - हेवी-ड्यूटी संचालन के लिए बड़े, टिकाऊ घटकों को बनाने के लिए मिश्र धातु की फोर्जिंग क्षमता (Φ1200 मिमी तक) से लाभान्वित होते हैं।
ए1: एआईएसआई 5140 और डीआईएन/ईएन 41सीआर4 की तुलना आमतौर पर समकक्ष या निकट से संबंधित ग्रेड के रूप में की जाती है, लेकिन वे हर विनिर्देश में स्वचालित रूप से समान नहीं होते हैं। रासायनिक संरचना सीमाएँ और यांत्रिक आवश्यकताएँ भिन्न हो सकती हैं, इसलिए लागू मानक को खरीद आदेश पर बताया जाना चाहिए।
ए2: जरूरी नहीं. 4140 आम तौर पर मांग वाले अनुप्रयोगों के लिए उच्च कठोरता और मजबूत प्रदर्शन प्रदान करता है, जबकि 5140 सामान्य इंजीनियरिंग घटकों के लिए एक लागत प्रभावी समाधान प्रदान कर सकता है जहां 4140 में अतिरिक्त मोलिब्डेनम अनावश्यक है।
ए3: उन घटकों के लिए जिन्हें अधिक सख्त करने, बेहतर पहनने के प्रतिरोध और उच्च यांत्रिक भार के तहत बेहतर प्रदर्शन की आवश्यकता होती है, 5140 आम तौर पर मजबूत विकल्प है। 1045 तब आकर्षक बना रहता है जब कम लागत और सरल मशीनिंग प्राथमिकता होती है।
A4: 5140 को आम तौर पर वेल्डिंग के लिए मुख्य रूप से नहीं चुना जाता है क्योंकि इसकी मध्यम-कार्बन सामग्री और मिश्र धातु तत्व कम-कार्बन संरचनात्मक स्टील्स की तुलना में क्रैकिंग जोखिम को बढ़ा सकते हैं। यदि वेल्डिंग अपरिहार्य है, तो एक योग्य वेल्डिंग प्रक्रिया, प्रीहीटिंग और उचित पोस्ट-वेल्ड उपचार का मूल्यांकन किया जाना चाहिए।
A5: 5140 और 40Cr में समान मध्यम-कार्बन क्रोमियम-मिश्र धातु विशेषताएं हैं, लेकिन उनके मानक और रासायनिक सीमाएं अलग हैं। उन्हें स्वचालित रूप से विनिमेय मानने के बजाय आवश्यक विनिर्देश के अनुसार खरीदा जाना चाहिए।
A6: दोनों शमन-और-टेम्पर्ड क्रोमियम मिश्र धातु स्टील्स हैं, लेकिन 42CrMo4 में मोलिब्डेनम होता है, जो आम तौर पर मांग वाले वर्गों में उच्च कठोरता और बेहतर प्रदर्शन प्रदान करता है। 41Cr4 को अक्सर कम मांग वाले अनुप्रयोगों के लिए चुना जाता है जहां 42CrMo4 की अतिरिक्त मिश्रधातु अनावश्यक होती है।
हमसे संपर्क करें- हम सभी उद्योगों के लिए लचीले शिपिंग विकल्पों के साथ आपके दरवाजे पर वैश्विक-ग्रेड मिश्र धातु इस्पात वितरित करते हैं। वास्तविक समय में स्टॉक उपलब्धता, कस्टम कोटेशन या तकनीकी परामर्श के लिए


