
|


Nuance : ASTM 5140
Acier équivalent : DIN 41Cr4/1.7035, JIS SCr440, GB 40Cr
L'AISI 5140 est un acier allié au chrome à teneur moyenne en carbone construit sur une chimie soigneusement équilibrée de carbone (0,38 à 0,43 %), de chrome (0,70 à 0,90 %) et de manganèse (0,70 à 0,90 %), avec un petit ajout de silicium (0,15 à 0,35 %). Cette composition offre une bonne trempabilité et des propriétés mécaniques bien équilibrées, permettant à l'acier d'atteindre un équilibre optimal entre résistance, ténacité et résistance à l'usure après trempe et revenu, ce qui le rend bien adapté aux pièces porteuses telles que les engrenages, les arbres et les fixations à haute résistance.
| Quantité: | |
|---|---|
5140
Qilu
L'AISI 5140 est un acier allié au chrome à teneur moyenne en carbone développé pour les composants techniques qui nécessitent une combinaison pratique de résistance, de ténacité, de résistance à l'usure, d'usinabilité et de réponse au traitement thermique. Il est généralement fourni sous forme de barres laminées à chaud, de barres forgées, de barres étirées à froid et d'autres formes personnalisées en fonction de l'application.
La qualité est fréquemment associée à DIN 41Cr4, EN 1.7035, JIS SCr440 et GB 40Cr , bien que ces désignations ne doivent pas automatiquement être traitées comme techniquement identiques car les limites de composition chimique et les normes de produits peuvent différer. La spécification applicable doit toujours être confirmée avant le remplacement du matériau.
L'AISI 5140/41Cr4 est particulièrement adapté aux arbres, engrenages, axes, boulons, broches, composants de machines, pièces automobiles et composants d'ingénierie générale qui fonctionnent sous des charges mécaniques modérées à élevées.
Pays |
USA |
Europe |
Chine |
britannique |
Japon |
Standard |
ASTM A29 |
EN10083-3 |
GB/T3077 |
BS970 |
JIS G4104 |
Grade |
5140 |
41Cr4/1.7035 |
40Cr |
530M40 |
SCr440 |
Grade |
C |
Si |
Mn |
P. |
S |
Cr |
5140 |
0,38-0,43 |
0,15-0,35 |
0,70-0,90 |
0,035Max |
0,040Max |
0,70-0,90 |
41Cr4/1.7035 |
0,38-0,45 |
0,40Max |
0,60-0,90 |
0,035Max |
0,035Max |
0,90-1,20 |
40Cr |
0,37-0,44 |
0,17-0,37 |
0,50-0,80 |
0,030Max |
0,030Max |
0,80-1,10 |
530M40 |
0,36-0,44 |
0,10-0,40 |
0,60-0,90 |
0,035Max |
0,040Max |
0,90-1,20 |
SCr440 |
0,38-0,43 |
0,15-0,35 |
0,60-0,85 |
0,030Max |
0,030Max |
0,90-1,20 |
Propriétés mécaniques de l'acier allié de trempe et revenu 41Cr4 selon EN10083-3.
Gamme de tailles |
Résistance à la traction |
Limite d'élasticité |
Allongement |
Zone de réduction |
Valeur d'impact À RT/J |
d≤16 t≤8 |
1000-1200Mpa |
800Mpa minute |
11 % minimum |
30 % minimum |
/ |
16<d≤40 8<t≤20 |
900-1100Mpa |
660Mpa minute |
12 % minimum |
35%Min |
35J minutes |
40<d≤100 20<t≤60 |
800-950Mpa |
560Mpa minute |
14 % minimum |
40%Min |
35J minutes |
Échantillonnage et préparation d'éprouvettes pour acier de trempe et revenu 41Cr4.
1) : Conformément à la norme EN10083-1, tous les échantillons doivent être prélevés à une distance de 12,5 mm sous la surface traitée thermiquement.
2) : Tel que stipulé dans le contrat entre l’acheteur et le vendeur.
Propriétés mécaniques de l'acier forgé à matrice ouverte 41Cr4 selon EN10250-3
Gamme de tailles |
Résistance à la traction |
Limite d'élasticité |
Allongement |
Valeur d'impact À RT/J |
||
14 % minimum |
35J minutes |
|||||
d≤70 |
800Mpa minute |
560Mpa minute |
||||
Échantillonnage et préparation d'éprouvettes pour le forgeage de l'acier.
1 : Conformément à la norme EN10250-1, tous les échantillons doivent être prélevés à une distance de 4/T en dessous de la surface traitée thermiquement (avec un minimum de 20 mm et un maximum de 80 mm) et à t/2 de l'extrémité (où t est l'épaisseur équivalente à l'épaisseur de la section dirigeante de la pièce forgée au moment du traitement thermique.
2 : Comme stipulé dans le contrat entre l’acheteur et le vendeur.
Traitement thermique |
Dureté |
Trempe à la flamme ou par induction |
53HRC |
Traité pour améliorer la cisaillement (+S) |
HB255Max |
Recuit doux (+A) |
HB241Max |
Trempé et revenu (+QT) |
HRC28-32 (gamme commune) |
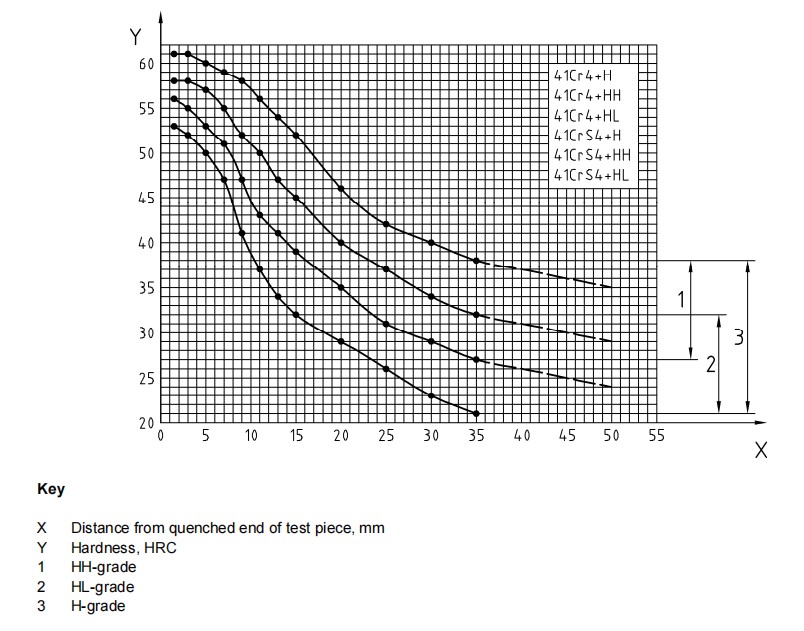
Lorsque l'acier est commandé en utilisant les symboles pour les exigences de trempabilité normale (+H) ou restreinte (+HL, +HH), les valeurs de trempabilité doivent s'appliquer ci-dessous :
Distance en mm de l'extrémité trempée |
||||||||||||||||
Distance |
1.5 |
3 |
5 |
7 |
9 |
11 |
13 |
15 |
20 |
25 |
30 |
35 |
40 |
45 |
50 |
|
Dureté En HRC + H |
maximum |
61 |
61 |
60 |
59 |
58 |
56 |
54 |
52 |
46 |
42 |
40 |
38 |
37 |
36 |
35 |
min |
53 |
52 |
50 |
47 |
41 |
37 |
34 |
32 |
29 |
26 |
23 |
21 |
/ |
/ |
/ |
|
Dureté En HRC + HH |
maximum |
61 |
61 |
60 |
59 |
58 |
56 |
54 |
52 |
46 |
42 |
40 |
38 |
37 |
36 |
35 |
min |
56 |
55 |
53 |
51 |
47 |
43 |
41 |
39 |
35 |
31 |
29 |
27 |
26 |
25 |
24 |
|
Dureté En HRC + HL |
maximum |
58 |
58 |
57 |
55 |
52 |
50 |
47 |
45 |
40 |
37 |
34 |
32 |
31 |
30 |
29 |
min |
53 |
52 |
50 |
47 |
41 |
37 |
34 |
32 |
29 |
26 |
23 |
21 |
/ |
/ |
/ |
|
Bandes de dispersion pour la dureté Rockwell - C dans le test de trempabilité par trempe finale.
Type de produit |
Gamme de tailles |
Longueur |
Barre étirée à froid |
Φ3-Φ80mm |
6000-9000mm |
Barre laminée à chaud |
Φ18-Φ300mm |
6000-9000mm |
Barre forgée à chaud |
Φ100-Φ1200mm |
3000-5800mm |
Plaque/feuille laminée à chaud |
T : 3-200 mm ; L:1500-2500mm |
2000-5800mm |
Bloc forgé à chaud |
T : 80-800 mm ; L : 100-2500 mm |
2000-5800mm |
Finition de surface |
Tourné |
Fraisé |
Broyage (meilleur) |
Poli (meilleur) |
Pelé(Meilleur) |
Forgé noir |
Noir roulé |
Tolérance |
+0/+3mm |
+0/+3mm |
+0/+0,05mm |
+0/+0,05mm |
+0/+0,1mm |
+0/+5mm |
+0/+1mm |
Rectitude |
1mm/1000mm maximum. |
3mm/1000mm maximum. |
|||||
Hunan Qilu Steel maintient des stocks mensuels de barres laminées à chaud et étirées à froid (plus de 10 000 tonnes) dans des diamètres populaires (par exemple 18 mm, 24 mm, 50 mm, 72 mm, 100 mm, 200 mm), garantissant une livraison rapide pour les commandes urgentes.
Ci-dessous notre taille de stock :
| 18 | 20 | 22 | 24 | 25 | 28 | 30 | 32 | 35 | 36 | 38 | 40 | 42 | 48 |
| 48 | 50 | 52 | 55 | 60 | 65 | 70 | 72 | 75 | 80 | 85 | 90 | 95 | 100 |
| 105 | 110 | 115 | 120 | 125 | 130 |
140 | 150 | 160 | 170 | 180 | 190 | 200 | 210 |
| 220 | 230 | 240 | 250 | 260 | 270 | 280 | 290 | 300 |
Recuit doux : chauffer à 670-710℃ , tremper à température, puis refroidir au four. Cela réduit les contraintes internes et diminue la dureté pour l'usinage.
Normalisation : Chauffer à 850-880℃ , tremper, puis refroidir à l'air. Affine la microstructure, améliorant l'uniformité pour le traitement ultérieur du QT.
Trempe et revenu : chauffer à 820-860℃ (extrémité inférieure pour la trempe à l'eau, extrémité supérieure pour la trempe à l'huile), tremper, tremper dans l'eau ou l'huile, puis tempérer à 540-680℃ et refroidir à l'air. Ce processus développe l’équilibre résistance-ténacité caractéristique de l’alliage.
Forgeage : Chauffer les lingots à 1 150-1 200 ℃ , forger à une température minimale de 800-850 ℃ , puis refroidir avec du sable pour éviter les fissures. Les composants forgés bénéficient d'un raffinement du grain, améliorant ainsi la durabilité globale.
Bien que la norme DIN 41Cr4 1.7035 offre des performances exceptionnelles, sa soudabilité est classée comme modérée à mauvaise en raison de sa teneur en carbone ( 0,38-0,45 % ), dépassant le seuil de 0,25 % où la soudabilité commence à se détériorer. Pour minimiser les fissures pendant le soudage :
Préchauffez le matériau de base à 200-300℃ avant de souder.
Utilisez des électrodes à faible teneur en hydrogène (par exemple, E7018) pour réduire les fissures induites par l'hydrogène.
Maintenez les températures entre passes au-dessus de 200 ℃ pendant le soudage multi-passes.
Traitement thermique après soudure (PWHT) à 600-650℃ pour soulager les contraintes résiduelles.
Ces étapes garantissent que les joints soudés conservent une résistance suffisante pour les applications non critiques ; pour les composants soumis à de fortes contraintes, la fixation mécanique (par exemple, les boulons) est préférable au soudage.
Systèmes de transmission : engrenages, arbres de transmission et arbres à cames, bénéficiant de la résistance à la traction et à l'usure de l'alliage de 1 000 à 1 200 MPa (53 HRC via durcissement par induction).
Châssis et suspension : fusées d'essieu, arbres de direction et bras de suspension, tirant parti de la robustesse de l'alliage (résistance aux chocs de 35 J) pour résister aux chocs de la route.
Moteur et groupe motopropulseur : tiges de piston de cylindre, noyaux de soupapes hydrauliques et bielles, où la dureté de 28 à 32 HRC induite par QT équilibre la résistance et l'usinabilité pour un ajustement précis.
Transmission de puissance : boîtes de vitesses, pièces de différentiel et convertisseurs de couple, s'appuyant sur la trempabilité uniforme de l'alliage pour maintenir la résistance sur les sections épaisses.
Fixations et pièces structurelles : boulons, brides et supports à haute résistance, bénéficiant de la limite d'élasticité ≥ 560 MPa de l'alliage pour résister au desserrage sous de lourdes charges.
Systèmes hydrauliques et pneumatiques : tiges de vérins hydrauliques et tiroirs de vannes, où l'usinabilité de l'alliage (≤ 241 HB après recuit doux) permet des tolérances serrées et des surfaces lisses.
Bases de moule et fixations : gabarits, fixations et substrats d'outillage, où la dureté de recuit doux de l'alliage (≤ 241 HB) permet un usinage facile de formes complexes, et le traitement QT ultérieur (28-32 HRC) offre une stabilité dimensionnelle à long terme.
Composants auxiliaires du moule : broches d'éjection et piliers de guidage — bénéficiant de la résistance à l'usure de l'alliage pour résister aux cycles répétés des processus de moulage par injection ou d'emboutissage.
Machines agricoles : couteaux de moissonneuse, arbres de batteuse et chaînes de transmission, tirant parti de la dureté de surface de 53 HRC de l'alliage (durci à la flamme) pour résister à l'usure causée par les résidus de récolte et le sol.
Composants d'usure industriels : bagues de roulement, éléments roulants et rouleaux de convoyeur, où la combinaison de dureté (28-32 HRC) et de ténacité (impact de 35 J) de l'alliage empêche une défaillance prématurée.
Exploitation minière et construction : pièces de concasseur et arbres de crible : bénéficiant de la capacité de forgeage de l'alliage (jusqu'à Φ1 200 mm) pour créer des composants de grande taille et durables pour les opérations intensives.
A1 : AISI 5140 et DIN/EN 41Cr4 sont généralement comparés comme des qualités équivalentes ou étroitement liées, mais elles ne sont pas automatiquement identiques dans chaque spécification. Les limites de composition chimique et les exigences mécaniques peuvent différer, c'est pourquoi la norme applicable doit être indiquée sur le bon de commande.
R2 : Pas nécessairement. Le 4140 offre généralement une trempabilité plus élevée et des performances plus élevées pour les applications exigeantes, tandis que le 5140 peut offrir une solution rentable pour les composants d'ingénierie générale où le molybdène supplémentaire du 4140 n'est pas nécessaire.
A3 : Pour les composants nécessitant un durcissement plus profond, une résistance à l'usure améliorée et de meilleures performances sous des charges mécaniques plus élevées, le 5140 est généralement le meilleur choix. Le 1045 reste attractif lorsque des coûts réduits et un usinage plus simple sont des priorités.
A4 : 5140 n'est normalement pas sélectionné principalement pour le soudage car sa teneur moyenne en carbone et ses éléments d'alliage peuvent augmenter le risque de fissuration par rapport aux aciers de construction à faible teneur en carbone. Si le soudage est inévitable, une procédure de soudage qualifiée, un préchauffage et un traitement post-soudage approprié doivent être évalués.
A5 : 5140 et 40Cr ont des caractéristiques similaires en alliage de chrome à carbone moyen, mais leurs normes et limites chimiques sont différentes. Ils doivent être achetés conformément aux spécifications requises plutôt que traités comme automatiquement interchangeables.
A6 : Les deux sont des aciers alliés au chrome trempés et revenus, mais le 42CrMo4 contient du molybdène, qui offre généralement une trempabilité plus élevée et des performances améliorées dans les sections exigeantes. Le 41Cr4 est souvent sélectionné pour les applications moins exigeantes où l’alliage supplémentaire du 42CrMo4 n’est pas nécessaire.
Contactez-nous pour connaître la disponibilité des stocks en temps réel, des devis personnalisés ou des consultations techniques : nous livrons de l'acier allié de qualité mondiale à votre porte, avec des options d'expédition flexibles pour toutes les industries.



