
T: +86-0731-85185770
E: enquiry@qilumetal.com
E: enquiry@qilumetal.com
No. 18 Xiangfu Middle Road, distretto di Yuhua, città di Changsha

|


Grado: ASTM 5140
Acciaio equivalente: DIN 41Cr4/1.7035, JIS SCr440, GB 40Cr
AISI 5140 è un acciaio legato al cromo a medio tenore di carbonio costruito su una chimica attentamente bilanciata di carbonio (0,38–0,43%), cromo (0,70–0,90%) e manganese (0,70–0,90%), con una piccola aggiunta di silicio (0,15–0,35%). Questa composizione offre una buona temprabilità e proprietà meccaniche complete, consentendo all'acciaio di raggiungere un equilibrio ottimale tra resistenza, tenacità e resistenza all'usura dopo la tempra e il rinvenimento, rendendolo particolarmente adatto per parti portanti come ingranaggi, alberi e dispositivi di fissaggio ad alta resistenza.
| Quantità: | |
|---|---|
5140
Qilu
AISI 5140 è un acciaio legato al cromo a medio tenore di carbonio sviluppato per componenti tecnici che richiedono una combinazione pratica di resistenza, tenacità, resistenza all'usura, lavorabilità e risposta al trattamento termico. Viene comunemente fornito come barra laminata a caldo, barra forgiata, barra trafilata a freddo e altre forme personalizzate a seconda dell'applicazione.
Il grado è spesso associato a DIN 41Cr4, EN 1.7035, JIS SCr440 e GB 40Cr , sebbene queste designazioni non debbano essere trattate automaticamente come tecnicamente identiche perché i limiti di composizione chimica e gli standard di prodotto possono differire. Le specifiche applicabili devono essere sempre confermate prima della sostituzione del materiale.
AISI 5140/41Cr4 è particolarmente adatto per alberi, ingranaggi, perni, assi, bulloni, mandrini, componenti di macchine, parti automobilistiche e componenti di ingegneria generale che operano con carichi meccanici da moderati ad elevati.
Paese |
U.S.A. |
Europa |
Cina |
britannico |
Giappone |
Standard |
ASTM A29 |
EN10083-3 |
GB/T3077 |
BS970 |
JIS G4104 |
Grado |
5140 |
41Cr4/1.7035 |
40Cr |
530M40 |
SCr440 |
Grado |
C |
Sì |
Mn |
P |
S |
Cr |
5140 |
0,38-0,43 |
0,15-0,35 |
0,70-0,90 |
0,035Max |
0,040Max |
0,70-0,90 |
41Cr4/1.7035 |
0,38-0,45 |
0,40Max |
0,60-0,90 |
0,035Max |
0,035Max |
0,90-1,20 |
40Cr |
0,37-0,44 |
0,17-0,37 |
0,50-0,80 |
0,030Max |
0,030Max |
0,80-1,10 |
530M40 |
0,36-0,44 |
0,10-0,40 |
0,60-0,90 |
0,035Max |
0,040Max |
0,90-1,20 |
SCr440 |
0,38-0,43 |
0,15-0,35 |
0,60-0,85 |
0,030Max |
0,030Max |
0,90-1,20 |
Proprietà meccaniche per acciaio legato da bonifica 41Cr4 secondo EN10083-3.
Intervallo di dimensioni |
Resistenza alla trazione |
Forza di rendimento |
Accompagnamento |
Area di riduzione |
Valore dell'impatto A RT/J |
d≤16 t≤8 |
1000-1200 MPa |
800 MPa minimo |
11% minimo |
30% minimo |
/ |
16<d≤40 8<t≤20 |
900-1100 MPa |
660 MPa minimo |
12% minimo |
35% minimo |
35J minimo |
40<d≤100 20<t≤60 |
800-950 MPa |
560 MPa minimo |
14% minimo |
40%Min |
35J minimo |
Campionamento e preparazione di provini per acciaio da bonifica 41Cr4.
1): Secondo EN10083-1, tutti i campioni devono essere prelevati a una distanza di 12,5 mm sotto la superficie trattata termicamente
2): Come previsto nel contratto tra acquirente e venditore.
Proprietà meccaniche dell'acciaio 41Cr4 per forgiatura aperta secondo EN10250-3
Intervallo di dimensioni |
Resistenza alla trazione |
Forza di rendimento |
Accompagnamento |
Valore d'impatto A RT/J |
||
14% minimo |
35J minimo |
|||||
d≤70 |
800 MPa minimo |
560 MPa minimo |
||||
Campionamento e preparazione di provini per la forgiatura dell'acciaio.
1: Secondo EN10250-1, tutti i campioni devono essere prelevati a una distanza di 4/T sotto la superficie trattata termicamente (con un minimo di 20 mm e un massimo di 80 mm) e t/2 dall'estremità (dove t è lo spessore equivalente dello spessore della sezione dominante del pezzo forgiato al momento del trattamento termico.
2: Come previsto nel contratto tra acquirente e venditore.
Trattamento termico |
Durezza |
Tempra alla fiamma o ad induzione |
53HRC |
Trattato per migliorare la tagliabilità (+S) |
HB255Max |
Ricotto dolce (+A) |
HB241Max |
Bonificato e temperato (+QT) |
HRC28-32 (gamma comune) |
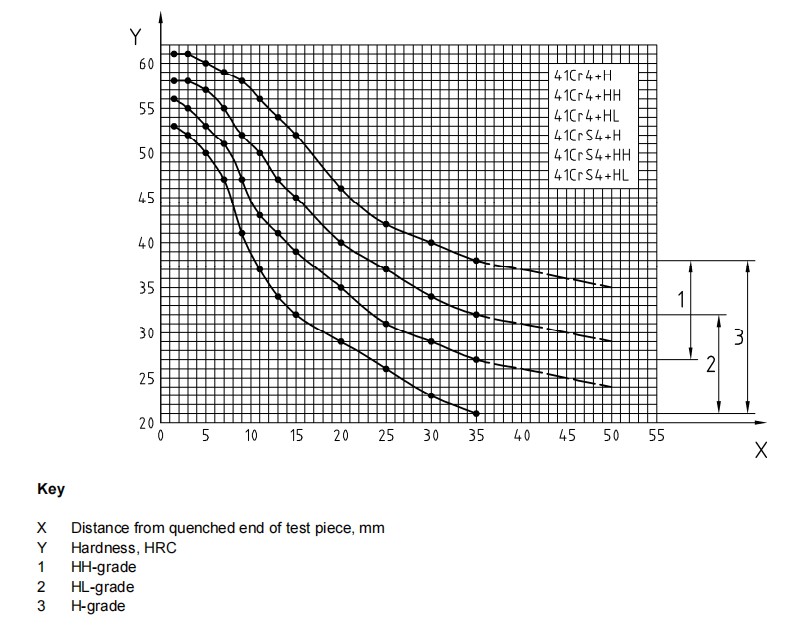
Laddove l'acciaio viene ordinato utilizzando i simboli per i requisiti di temprabilità normale (+H) o limitata (+HL, +HH), i valori di temprabilità dovrebbero applicarsi di seguito:
Distanza in mm dall'estremità bonificata |
||||||||||||||||
Distanza |
1.5 |
3 |
5 |
7 |
9 |
11 |
13 |
15 |
20 |
25 |
30 |
35 |
40 |
45 |
50 |
|
Durezza Nell'HRC+H |
massimo |
61 |
61 |
60 |
59 |
58 |
56 |
54 |
52 |
46 |
42 |
40 |
38 |
37 |
36 |
35 |
min |
53 |
52 |
50 |
47 |
41 |
37 |
34 |
32 |
29 |
26 |
23 |
21 |
/ |
/ |
/ |
|
Durezza In HRC+HH |
massimo |
61 |
61 |
60 |
59 |
58 |
56 |
54 |
52 |
46 |
42 |
40 |
38 |
37 |
36 |
35 |
min |
56 |
55 |
53 |
51 |
47 |
43 |
41 |
39 |
35 |
31 |
29 |
27 |
26 |
25 |
24 |
|
Durezza Nell'HRC + HL |
massimo |
58 |
58 |
57 |
55 |
52 |
50 |
47 |
45 |
40 |
37 |
34 |
32 |
31 |
30 |
29 |
min |
53 |
52 |
50 |
47 |
41 |
37 |
34 |
32 |
29 |
26 |
23 |
21 |
/ |
/ |
/ |
|
Bande di dispersione per la durezza Rockwell - C nella prova di temprabilità finale.
Tipo di prodotto |
Intervallo di dimensioni |
Lunghezza |
Barra trafilata a freddo |
Φ3-Φ80mm |
6.000-9.000 mm |
Barra laminata a caldo |
Φ18-Φ300mm |
6.000-9.000 mm |
Barra forgiata a caldo |
Φ100-Φ1200mm |
3000-5800mm |
Lamiera/lamiera laminata a caldo |
T:3-200mm; L:1500-2500mm |
2000-5800mm |
Blocco forgiato a caldo |
T: 80-800 mm; L: 100-2500 mm |
2000-5800mm |
Finitura superficiale |
Trasformato |
Fresato |
Rettifica(migliore) |
Lucido (migliore) |
Sbucciato (migliore) |
Forgiato Nero |
Nero laminato |
Tolleranza |
+0/+3 mm |
+0/+3 mm |
+0/+0,05 mm |
+0/+0,05 mm |
+0/+0,1 mm |
+0/+5 mm |
+0/+1 mm |
Linearità |
1 mm/1000 mm massimo. |
3 mm/1.000 mm massimo. |
|||||
Hunan Qilu Steel mantiene scorte mensili di barre laminate a caldo e trafilate a freddo (oltre 10.000 tonnellate) nei diametri più diffusi (ad es. 18 mm, 24 mm, 50 mm, 72 mm, 100 mm, 200 mm), garantendo consegne rapide per ordini urgenti.
Di seguito le nostre dimensioni in stock:
| 18 | 20 | 22 | 24 | 25 | 28 | 30 | 32 | 35 | 36 | 38 | 40 | 42 | 48 |
| 48 | 50 | 52 | 55 | 60 | 65 | 70 | 72 | 75 | 80 | 85 | 90 | 95 | 100 |
| 105 | 110 | 115 | 120 | 125 | 130 |
140 | 150 | 160 | 170 | 180 | 190 | 200 | 210 |
| 220 | 230 | 240 | 250 | 260 | 270 | 280 | 290 | 300 |
Ricottura dolce : riscaldare a 670-710 ℃ , immergere a temperatura, quindi raffreddare in forno. Ciò riduce lo stress interno e diminuisce la durezza per la lavorazione.
Normalizzazione : riscaldare a 850-880 ℃ , immergere, quindi raffreddare all'aria. Affina la microstruttura, migliorandone l'uniformità per il successivo trattamento QT.
Tempra e rinvenimento : riscaldare a 820-860 ℃ (estremità inferiore per tempra in acqua, estremità superiore per tempra in olio), immergere, temprare in acqua o olio, quindi temperare a 540-680 ℃ e raffreddare ad aria. Questo processo sviluppa il caratteristico equilibrio resistenza-tenacità della lega.
Forgiatura : riscaldare i lingotti a 1150-1200℃ , forgiare a una temperatura minima di 800-850℃ , quindi raffreddare con sabbia per evitare fessurazioni. I componenti forgiati beneficiano dell'affinamento della grana, migliorando la durata complessiva.
Sebbene DIN 41Cr4 1.7035 offra prestazioni eccezionali, la sua saldabilità è classificata da moderata a scarsa a causa del suo contenuto di carbonio ( 0,38-0,45% ) - superando la soglia dello 0,25% dove la saldabilità inizia a deteriorarsi. Per ridurre al minimo le fessurazioni durante la saldatura:
Preriscaldare il materiale di base a 200-300 ℃ prima della saldatura.
Utilizzare elettrodi a basso contenuto di idrogeno (ad esempio E7018) per ridurre le fessurazioni indotte dall'idrogeno.
Mantenere le temperature di interpass superiori a 200 ℃ durante la saldatura multi-pass.
Trattamento termico post-saldatura (PWHT) a 600-650℃ per alleviare lo stress residuo.
Questi passaggi garantiscono che i giunti saldati mantengano una resistenza sufficiente per applicazioni non critiche; per i componenti sottoposti a sollecitazioni elevate, il fissaggio meccanico (ad esempio, bulloni) è preferibile alla saldatura.
Sistemi di trasmissione : ingranaggi, alberi di trasmissione e alberi a camme, che beneficiano della resistenza alla trazione e all'usura di 1.000-1.200 MPa della lega (53 HRC tramite tempra a induzione).
Telaio e sospensioni : fusi a snodo, alberi dello sterzo e bracci delle sospensioni, che sfruttano la robustezza della lega (resistenza agli urti di 35 J) per resistere agli urti della strada.
Motore e gruppo propulsore : aste dei pistoni dei cilindri, nuclei delle valvole idrauliche e bielle, dove la durezza 28-32 HRC indotta dal QT bilancia resistenza e lavorabilità per un montaggio di precisione.
Trasmissione di potenza : scatole del cambio, parti differenziali e convertitori di coppia, che fanno affidamento sulla temprabilità uniforme della lega per mantenere la resistenza su sezioni spesse.
Elementi di fissaggio e parti strutturali : bulloni, flange e staffe ad alta resistenza, che beneficiano della resistenza allo snervamento ≥ 560 MPa della lega per resistere all'allentamento sotto carichi pesanti.
Sistemi idraulici e pneumatici : aste di cilindri idraulici e bobine di valvole, dove la lavorabilità della lega (≤241 HB dopo ricottura ad addolcimento) consente tolleranze strette e superfici lisce.
Basi e fissaggi per stampi : maschere, fissaggi e substrati per utensili, dove la durezza di ricottura dolce della lega (≤241 HB) consente una facile lavorazione di forme complesse e il successivo trattamento QT (28-32 HRC) fornisce stabilità dimensionale a lungo termine.
Componenti ausiliari dello stampo : perni di espulsione e pilastri di guida: beneficiano della resistenza all'usura della lega per resistere a cicli ripetuti nei processi di stampaggio o stampaggio a iniezione.
Macchine agricole : coltelli da mietitura, alberi trebbiatori e catene di trasmissione, che sfruttano la durezza superficiale di 53 HRC della lega (indurita alla fiamma) per resistere all'usura causata dai residui del raccolto e dal terreno.
Componenti soggetti a usura industriale : Anelli di cuscinetti, elementi volventi e rulli trasportatori, dove la combinazione di durezza (28-32 HRC) e tenacità (impatto di 35 J) della lega previene guasti prematuri.
Miniere e costruzioni : parti di frantoi e alberi di vagliatura: beneficiano della capacità di forgiatura della lega (fino a Φ1200 mm) per creare componenti grandi e durevoli per operazioni pesanti.
A1: AISI 5140 e DIN/EN 41Cr4 vengono comunemente confrontati come gradi equivalenti o strettamente correlati, ma non sono automaticamente identici in ogni specifica. I limiti di composizione chimica e i requisiti meccanici possono differire, pertanto lo standard applicabile deve essere indicato sull'ordine di acquisto.
A2: Non necessariamente. Il 4140 generalmente fornisce una maggiore temprabilità e prestazioni più elevate per applicazioni impegnative, mentre il 5140 può offrire una soluzione economicamente vantaggiosa per componenti di ingegneria generale in cui l'aggiunta di molibdeno nel 4140 non è necessaria.
A3: Per i componenti che richiedono un indurimento più profondo, una migliore resistenza all'usura e migliori prestazioni sotto carichi meccanici più elevati, 5140 è generalmente la scelta più forte. 1045 rimane interessante quando i costi inferiori e la lavorazione più semplice sono le priorità.
A4: 5140 non è normalmente selezionato principalmente per la saldatura perché il suo contenuto di carbonio medio e gli elementi di lega possono aumentare il rischio di fessurazione rispetto agli acciai strutturali a basso tenore di carbonio. Se la saldatura è inevitabile, è necessario valutare una procedura di saldatura qualificata, un preriscaldamento e un adeguato trattamento post-saldatura.
A5: 5140 e 40Cr hanno caratteristiche simili delle leghe di cromo a medio carbonio, ma i loro standard e limiti chimici sono diversi. Dovrebbero essere acquistati in base alle specifiche richieste anziché essere trattati come automaticamente intercambiabili.
A6: Entrambi sono acciai legati al cromo bonificati, ma 42CrMo4 contiene molibdeno, che generalmente fornisce una maggiore temprabilità e prestazioni migliorate nelle sezioni impegnative. Il 41Cr4 viene spesso selezionato per applicazioni meno impegnative in cui non è necessaria la lega aggiuntiva di 42CrMo4.
Contattaci per conoscere la disponibilità in magazzino in tempo reale, preventivi personalizzati o consulenza tecnica: consegniamo acciaio legato di qualità globale direttamente a casa tua, con opzioni di spedizione flessibili per tutti i settori.


