टी: +86-0731-85185770
ई: enquiry@qilumetal.com
ई: enquiry@qilumetal.com
नंबर 18 जियांगफू मिडिल रोड, युहुआ जिला, चांग्शा शहर

|


| मात्रा: | |
|---|---|
1.2713
क़िलु
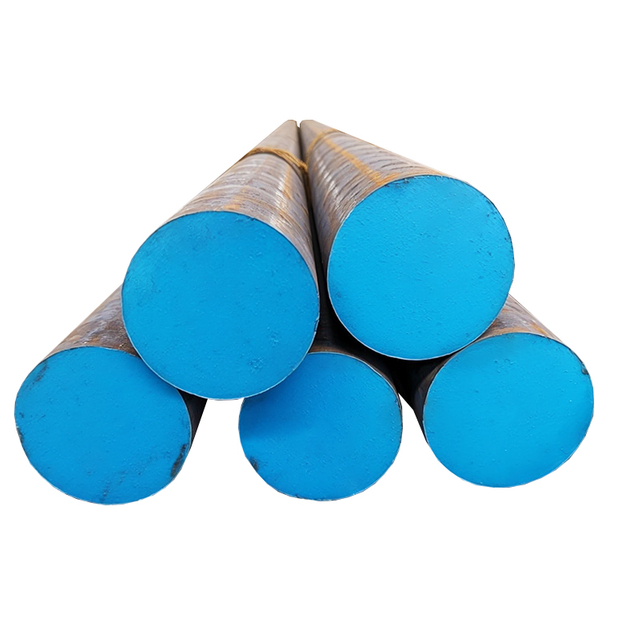
DIN 1.2713 (55NiCrMoV6) और इसके वैश्विक समकक्ष AISI L6 , JIS SKT4 , और चीनी 5CrNiMo निकेल-क्रोमियम-मोलिब्डेनम मिश्र धातु वाले हॉट वर्क टूल स्टील हैं, जिन्हें अत्यधिक औद्योगिक परिस्थितियों के लिए इंजीनियर किया गया है, जिसमें बार-बार उच्च तापमान (500-800 डिग्री सेल्सियस) और भारी यांत्रिक प्रभाव शामिल है। डीआईएन 17350 जर्मन मानक में एक प्रधान के रूप में, यह स्टील ग्रेड अपने संतुलित यांत्रिक गुणों के लिए प्रसिद्ध है - उच्च क्रूरता, पहनने के प्रतिरोध और थर्मल स्थिरता का संयोजन - जो इसे ऑटोमोटिव, एयरोस्पेस और सामान्य इंजीनियरिंग उद्योगों में हेवी-ड्यूटी धातु बनाने और मोल्ड निर्माण के लिए पसंदीदा सामग्री बनाता है।
इस स्टील की मुख्य अपील इसकी संतुलित रासायनिक संरचना में निहित है, जिसमें कठोरता और पहनने के प्रतिरोध को बढ़ाने के लिए निकल (नी), क्रोमियम (सीआर), और मोलिब्डेनम (एमओ) जैसे तत्व शामिल हैं। उदाहरण के लिए, Ni सामग्री 1.25-2.00% (AISI L6) से 1.50-1.80% (DIN 1.2713/JIS SKT4) तक होती है, जो फोर्जिंग या एक्सट्रूज़न के दौरान प्रभाव क्षति का विरोध करने में एक महत्वपूर्ण कारक है। इसके अतिरिक्त, कम फास्फोरस (पी ≤ 0.030%) और सल्फर (एस ≤ 0.030%) सामग्री भंगुरता को कम करती है, जिससे इस सामग्री से बने उपकरणों के लिए लंबी सेवा जीवन सुनिश्चित होता है।
देश |
यूएसए |
आईएसओ |
जर्मनी |
चीन |
जापान |
मानक |
एएसटीएम ए681 |
आईएसओ 4957 |
डीआईएन17350 |
जीबी/टी1299 |
जेआईएस जी4404 |
श्रेणी |
एल6 |
55NiCrMoV6 |
1.2713 |
5CrNiMo |
SKT4 |
श्रेणी |
सी |
सी |
एम.एन. |
पी |
एस |
करोड़ |
एमओ |
नी |
वी |
एल6 |
0.65-0.75 |
0.10-0.50 |
0.25-0.80 |
0.030मैक्स |
0.030मैक्स |
0.60-1.20 |
0.50अधिकतम |
1.25-2.00 |
/ |
1.2713/ 55NiCrMoV6 |
0.50-0.60 |
0.10-0.40 |
0.65-0.95 |
0.030मैक्स |
0.030मैक्स |
0.60-0.80 |
0.25-0.35 |
1.50-1.80 |
0.07-0.12 |
5CrNiMo |
0.50-0.60 |
0.40अधिकतम |
0.50-0.80 |
0.030मैक्स |
0.030मैक्स |
0.50-0.80 |
0.15-0.30 |
1.40-1.80 |
/ |
SKT4 |
0.50-0.60 |
0.10-0.40 |
0.60-0.90 |
0.030मैक्स |
0.020मैक्स |
0.80-1.20 |
0.35-0.55 |
1.50-1.80 |
0.05-0.15 |
कठोरता इस स्टील की एक परिभाषित विशेषता है - यहां तक कि बड़े-खंड घटकों के लिए भी, गर्मी उपचार पूरी सामग्री में लगातार कठोरता प्रदान करता है, कमजोर स्थानों को खत्म करता है जो समय से पहले विफलता का कारण बनते हैं:
एनील्ड स्थिति: एचबी ≤248 (ठंड से खींचा गया: एचबी ≤262) - एक नरम, मशीनीकरण योग्य स्थिति जो काटने वाले उपकरणों पर अत्यधिक घिसाव के बिना जटिल डाई कैविटी मशीनिंग की अनुमति देती है।
कठोर और टेम्पर्ड: एचआरसी ≥46 - सटीक गर्मी उपचार के बाद, स्टील एक समान मार्टेंसिटिक माइक्रोस्ट्रक्चर बनाता है जो भारी फोर्जिंग और एक्सट्रूज़न भार के तहत विरूपण का प्रतिरोध करता है।
बड़े खंड का प्रदर्शन: Φ600 मिमी तक के जाली ब्लॉक पूरे क्षेत्र में लगातार कठोरता प्राप्त करते हैं, जो बड़े फोर्जिंग डाई और एक्सट्रूज़न टूल के निर्माण के लिए एक महत्वपूर्ण लाभ है।
उष्मा उपचार |
कठोरता |
एनील्ड (+ए) |
HB248मैक्स |
ठंड से उत्पन्न स्थिति |
HB262मैक्स |
सख्त करना और तड़का लगाना (+HT) |
एचआरसी46 न्यूनतम |
थर्मल थकान - बार-बार गर्म करने और ठंडा करने से होने वाली दरारें - तप्त कर्म उपकरण की विफलता का प्रमुख कारण है। यह स्टील ग्रेड क्रोमियम और मोलिब्डेनम द्वारा गठित एक स्थिर ऑक्साइड परत के साथ इसे संबोधित करता है, जो गर्मी अवशोषण को कम करता है और थर्मल विस्तार/संकुचन तनाव को कम करता है। औद्योगिक परीक्षणों में, DIN 1.2713 से बनी फोर्जिंग डाई निरंतर उच्च तापमान निर्माण प्रक्रियाओं (उदाहरण के लिए, क्रैंकशाफ्ट और गियर की हैमर फोर्जिंग) में मानक हॉट वर्क स्टील्स की तुलना में 30% अधिक समय तक चलती है।
हुनान क़िलु स्टील प्रत्येक बैच के लिए एक बहु-स्तरीय गुणवत्ता निरीक्षण प्रक्रिया लागू करता है, जो अंतरराष्ट्रीय मानकों का अनुपालन और विश्वसनीय, पूर्वानुमानित प्रदर्शन सुनिश्चित करता है:
अल्ट्रासोनिक परीक्षण: EN10228-3 क्लास III या एसईपी 1921-84 डी/डी - आंतरिक रिक्तियों, समावेशन और दरारों का पता लगाता है जो उपकरण की अखंडता से समझौता करते हैं।
स्पेक्ट्रल रासायनिक विश्लेषण: एएसटीएम, डीआईएन, जेआईएस या जीबी मानकों के साथ संरेखण सुनिश्चित करते हुए, प्रत्येक कॉइल/बार के लिए मिश्र धातु संरचना को सत्यापित करता है।
बहु-बिंदु कठोरता परीक्षण: समान कठोरता की पुष्टि करने और प्रदर्शन परिवर्तनशीलता को खत्म करने के लिए प्रत्येक उत्पाद में यादृच्छिक नमूनाकरण।
अंतर्राष्ट्रीय प्रमाणन: DIN 17350, ASTM A681, ISO 4957, EN10228-3 - यूरोप, उत्तरी अमेरिका, एशिया और वैश्विक बाजारों में निर्यात के लिए पूरी तरह से अनुकूल।
हुनान किलु स्टील इस स्टील ग्रेड के लिए मानक स्टॉक आकार से लेकर कस्टम-फोर्ज्ड घटकों तक लचीले आपूर्ति विकल्प प्रदान करता है, जिसमें पोस्ट-प्रोसेसिंग को कम करने के लिए सटीक सतह फिनिश होती है। सभी उत्पादों को नियंत्रित लंबाई (2000-5800 मिमी) और सख्त सहनशीलता के साथ आपूर्ति की जाती है।
उत्पाद का प्रकार |
आकार सीमा |
लंबाई |
हॉट रोल्ड बार |
Φ10-Φ190मिमी |
2000-5800मिमी |
गरम जालीदार पट्टी |
Φ200-Φ600मिमी |
2000-5800मिमी |
हॉट रोल्ड प्लेट/शीट |
टी:10-60मिमी; डब्ल्यू:310-810मिमी |
2000-5800मिमी |
गरम जालीदार प्लेट |
टी:70-250मिमी; डब्ल्यू:310-810मिमी |
2000-5800मिमी |
गर्म जालीदार ब्लॉक |
टी: 260-500 मिमी; डब्ल्यू: 300-1000 मिमी |
2000-5800मिमी |
सतही समापन |
बदल गया |
मिल्ड |
पीसना(सर्वोत्तम) |
पॉलिश (सर्वोत्तम) |
छिला हुआ (सर्वोत्तम) |
काला जाली |
ब्लैक रोल्ड |
सहनशीलता |
+0/+3मिमी |
+0/+3मिमी |
+0/+0.05मिमी |
+0/+0.05मिमी |
+0/+0.1मिमी |
+0/+5मिमी |
+0/+1मिमी |
सीधापन |
अधिकतम 1मिमी/1000मिमी. |
अधिकतम 3मिमी/1000मिमी. |
|||||
कस्टम आकार उपलब्ध: 500 मिमी तक मोटे × 1000 मिमी चौड़े जालीदार ब्लॉक, कट-टू-लेंथ बार (कोई भी लंबाई), और विशेष सतह फिनिश - विशेष आवश्यकताओं के लिए हमारी टीम से संपर्क करें।
इस स्टील ग्रेड के पूर्ण प्रदर्शन को अनलॉक करने के लिए उचित ताप उपचार महत्वपूर्ण है। हुनान क़िलु स्टील अनुरोध पर प्री-हीट-ट्रीटेड स्टील प्रदान करता है, जिससे ग्राहकों के प्रसंस्करण समय की बचत होती है और इष्टतम परिणाम सुनिश्चित होते हैं। AISI L6 के लिए मानक ताप उपचार प्रोटोकॉल नीचे दिए गए हैं।
एनीलिंग: 780-800 डिग्री सेल्सियस तक गर्म करें, 2-4 घंटे तक रखें (घटक आकार के आधार पर), फिर भट्टी में धीरे-धीरे (≤50 डिग्री सेल्सियस/घंटा) कमरे के तापमान तक ठंडा करें। आसान मशीनिंग के लिए एचबी ≤248 में परिणाम।
प्रीहीटिंग: 649 डिग्री सेल्सियस तक गर्म करें, पूरे घटक में एक समान तापमान सुनिश्चित करने के लिए पकड़ें - शमन के दौरान थर्मल शॉक को समाप्त करता है।
शमन: नमक स्नान भट्ठी में 830-850°C तक गर्म करें, 1-2 घंटे तक रखें, फिर अधिकतम कठोरता प्राप्त करने के लिए तेल में बुझाएं (तेजी से ठंडा करें) (एचआरसी 58-62)।
तड़का: 490-510°C तक गर्म करें, 2-3 घंटे तक रखें, फिर हवा में ठंडा करें। आंतरिक तनाव से राहत देता है, सूक्ष्म संरचना को स्थिर करता है, और एचआरसी ≥46 की अंतिम कार्यशील कठोरता का परिणाम देता है।
मल्टीपल टेम्परिंग: बड़े घटकों के लिए, पूर्ण तनाव से राहत और समान प्रदर्शन के लिए टेम्परिंग को 2-3 बार दोहराएं।
डीआईएन 1.2713: वैनेडियम अनाज शोधन को संरक्षित करने के लिए कम शमन तापमान (820-840 डिग्री सेल्सियस)।
JIS SKT4: अल्ट्रा-लो सल्फर सामग्री से कठोरता को अधिकतम करने के लिए टेम्परिंग समय को 30% तक बढ़ाएँ।
GB 5CrNiMo: बड़े पैमाने पर उत्पादन में लागत प्रभावी प्रदर्शन के लिए थोड़ा अधिक तापमान (500-520°C)।

इस स्टील के लिए मुख्य उपयोग का मामला, इसके थर्मल थकान प्रतिरोध और क्रूरता का लाभ उठाना:
फोर्जिंग डाइज़: हैमर फोर्जिंग, प्रेस फोर्जिंग, और बड़े धातु घटकों (गियर, क्रैंकशाफ्ट, कनेक्टिंग रॉड्स, एक्सल) की ओपन-डाई फोर्जिंग। एचआरसी 46+ कठोरता घिसाव का प्रतिरोध करती है, जबकि निकल-वर्धित कठोरता उच्च-प्रभाव फोर्जिंग से टूटने से रोकती है।
एक्सट्रूज़न डाइज़: प्रोफ़ाइल, पाइप और छड़ों में अलौह धातुओं (एल्यूमीनियम, तांबा, पीतल) का गर्म एक्सट्रूज़न। लंबे उत्पादन काल में लगातार एक्सट्रूज़न गुणवत्ता के लिए कठोरता को 500-600°C पर बनाए रखता है।
डाई-कास्टिंग मोल्ड: ऑटोमोटिव और इलेक्ट्रॉनिक्स घटकों (हाउसिंग, ब्रैकेट, इंजन पार्ट्स) के लिए जिंक, एल्यूमीनियम और मैग्नीशियम मिश्र धातु डाई-कास्टिंग। पिघली हुई धातु के क्षरण और थर्मल साइक्लिंग का प्रतिरोध करता है, जिससे मोल्ड प्रतिस्थापन डाउनटाइम कम हो जाता है।
हालाँकि इसे गर्म काम के लिए डिज़ाइन किया गया है, इसकी असाधारण कठोरता इसे भारी प्रभाव वाले ठंडे काम के अनुप्रयोगों के लिए आदर्श बनाती है:
मोटी प्लेट पंचिंग डाइज़: निर्माण और मशीनरी भागों के लिए 6-20 मिमी मोटी स्टील प्लेटों की पंचिंग-डाई के छिलने और टूटने को रोकने के लिए पंचिंग प्रभाव को अवशोषित करती है।
हेवी-ड्यूटी शीयर ब्लेड: बड़े स्टील बिलेट्स, मोटी शीट और संरचनात्मक स्टील को काटना - क्रोमियम युक्त कार्बाइड लंबे किनारे की तीक्ष्णता और पहनने के प्रतिरोध को सुनिश्चित करते हैं।
कोल्ड हेडिंग मर जाती है: ठंडे धातु संपीड़न द्वारा बोल्ट, नट और फास्टनरों को आकार देना - विरूपण के बिना उच्च दबाव का सामना करने के लिए कठोरता और लचीलापन को संतुलित करता है।
उच्च मात्रा में प्लास्टिक निर्माण के लिए स्थायित्व और पॉलिशबिलिटी की आवश्यकता होती है:
इंजीनियरिंग प्लास्टिक इंजेक्शन मोल्ड्स: ऑटोमोटिव और एयरोस्पेस भागों के लिए उच्च प्रदर्शन वाले प्लास्टिक (नायलॉन, पॉली कार्बोनेट, PEEK) को ढालना। लाखों इंजेक्शन चक्रों के लिए पहनने के प्रतिरोध के साथ, दोषरहित प्लास्टिक सतह फिनिश के लिए दर्पण पॉलिश प्राप्त करता है।
ब्लो मोल्ड्स: प्लास्टिक कंटेनर (बोतलें, जार, औद्योगिक टैंक) का निर्माण - थर्मल स्थिरता ब्लो मोल्डिंग के दौरान गर्मी के निर्माण को रोकती है, मोल्ड को विकृत होने से रोकती है और लगातार कंटेनर आयाम सुनिश्चित करती है।
ग्राहक अक्सर इस स्टील की तुलना AISI H13, H11 और H21 जैसे अन्य लोकप्रिय हॉट वर्क ग्रेड से करते हैं - प्रत्येक में अद्वितीय संरचना और प्रदर्शन ताकत होती है, जो उन्हें विभिन्न अनुप्रयोगों के लिए उपयुक्त बनाती है। आपकी प्रक्रिया के लिए सही सामग्री चुनने में मदद के लिए नीचे एक विस्तृत तुलना दी गई है।
| पहलू | एआईएसआई एल6/1.2713/एसकेटी4 | एआईएसआई एच13/1.2344/एसकेडी61 |
| कोर मिश्रधातु | उच्च नी (1.25-2.00%); कम सीआर/मो | उच्च सीआर (5.00-5.50%); उच्च मो (1.25-1.75%) |
| मुख्य शक्ति | बेहतर प्रभाव क्रूरता; भारी झटके का प्रतिरोध | असाधारण तापीय स्थिरता; उच्च तापमान पहनने का प्रतिरोध |
| कठोरता (HT) | एचआरसी ≥46 | एचआरसी ≥48 |
| इष्टतम तापमान | 500-700°C | 600-800°C |
| शीर्ष अनुप्रयोग | हैमर फोर्जिंग डाईज़, उच्च प्रभाव वाले एक्सट्रूज़न उपकरण | एल्यूमीनियम डाई-कास्टिंग मोल्ड, निरंतर उच्च तापमान का निर्माण |
| के लिए सर्वोत्तम | अत्यधिक गर्मी सहन करने की तुलना में प्रभाव प्रतिरोध को प्राथमिकता देना | निरंतर उच्च तापमान उत्पादन के लिए थर्मल स्थिरता को प्राथमिकता देना |
| पहलू | एआईएसआई एल6/1.2713/एसकेटी4 | एआईएसआई एच11/1.2343/एसकेडी6 |
| मिश्रधातु का अंतर | निकेल-वर्धित कठोरता; लघु V (DIN/JIS) | क्रोमियम-मोलिब्डेनम कोर; कोई निकल नहीं |
| बेरहमी | उत्कृष्ट (उच्च नी) | अच्छा (कम प्रभाव प्रतिरोध) |
| प्रतिरोध पहन | संतुलित (सीआर कार्बाइड) | उच्चतर (उच्च सीआर सामग्री) |
| लागत | मध्यम (नी जोड़) | निचला (कोई निकल नहीं) |
| अनुप्रयोग | हेवी-ड्यूटी फोर्जिंग, मोटी प्लेट पंचिंग | मध्यम-लोड एक्सट्रूज़न, कम प्रभाव वाली डाई-कास्टिंग |
| पहलू | एआईएसआई एल6/1.2713/एसकेटी4 | एआईएसआई एच21/1.2581/एसकेडी5 |
| मिश्र धातु डिजाइन | नी-सीआर-मो (क्रूरता/थर्मल स्थिरता) | सीआर-डब्ल्यूवी (उच्च तापमान कठोरता) |
| थर्मल थकान | उत्कृष्ट (ऑक्साइड परत संरक्षण) | अच्छा (साइकिल चलाने के लिए कम प्रतिरोध) |
| मशीन की | बहुत अच्छा (एनील्ड एचबी ≤248) | ख़राब (कठिन एनील्ड अवस्था) |
| स्केल प्रतिरोध | उच्च (Cr/Mo ऑक्साइड परत) | मध्यम |
| अनुप्रयोग | बहुमुखी गर्म/ठंडा काम, प्लास्टिक मोल्ड | विशिष्ट उच्च-तापमान फोर्जिंग (900+°C), सीमित उपयोग |
चुनें । AISI L6 यदि आपकी प्रक्रिया में उच्च प्रभाव + मध्यम उच्च तापमान (फोर्जिंग, मोटी प्लेट ठंडा काम) शामिल है तो
चुनें । H13 यदि आपको निरंतर उच्च तापमान प्रदर्शन (एल्यूमीनियम डाई-कास्टिंग, लंबे समय तक एक्सट्रूज़न) की आवश्यकता है तो
चुनें । H11 बिना किसी उच्च प्रभाव वाले लागत प्रभावी मध्यम-भार तप्त कर्म के लिए
चुनें । H21 केवल विशेष अति-उच्च तापमान फोर्जिंग (दुर्लभ औद्योगिक उपयोग) के लिए
A1: JIS SKT4 की सख्त सल्फर सीमा ≤0.020% है (बनाम AISI L6/DIN 1.2713 के लिए ≤0.030%)। सल्फर स्टील में भंगुर सल्फाइड समावेशन बनाता है - कम सल्फर इन समावेशन को समाप्त करता है, जापान के उच्च-परिशुद्धता, हेवी-ड्यूटी फोर्जिंग उद्योग (उदाहरण के लिए, ऑटोमोटिव घटक विनिर्माण) के लिए प्रभाव कठोरता को अधिकतम करता है।
A2: 5CrNiMo, DIN 1.2713 का चीनी लागत प्रभावी समकक्ष है, जिसमें सुव्यवस्थित मोलिब्डेनम रेंज (0.15-0.30%) और कोई वैनेडियम नहीं है। यह कम लागत पर DIN 1.2713 का 90% प्रदर्शन प्रदान करता है, जो इसे चीनी बाजार में मध्यम-लोड उपकरणों (उदाहरण के लिए, छोटे फोर्जिंग डाई, प्लास्टिक मोल्ड) के बड़े पैमाने पर उत्पादन के लिए आदर्श बनाता है। हेवी-ड्यूटी, उच्च-परिशुद्धता अनुप्रयोगों के लिए, इसके वैनेडियम-संवर्धित अनाज शोधन के लिए डीआईएन 1.2713 की सिफारिश की जाती है।
ए3: जबकि वेल्डिंग संभव है, महत्वपूर्ण उपकरण घटकों के लिए इसकी अनुशंसा नहीं की जाती है - वेल्डिंग थर्मल तनाव पैदा करती है और माइक्रोस्ट्रक्चर को बदल सकती है, जिससे क्रूरता और थर्मल थकान प्रतिरोध कम हो सकता है। यदि वेल्डिंग आवश्यक है, तो निकेल-क्रोमियम-मोलिब्डेनम वेल्डिंग रॉड का उपयोग करें, वेल्डिंग से पहले स्टील को 300-400°C पर पहले से गरम करें, और तनाव से राहत के लिए वेल्डिंग के बाद इसे 450-500°C पर टेम्पर करें।
ए4: इष्टतम गुण (एचआरसी 46+) प्राप्त करने के लिए, इस क्रम का पालन करें:
एनीलिंग (मशीनिंग के लिए): 780-800°C तक गरम करें, फिर HB ≤ 248 प्राप्त करने के लिए भट्ठी में धीरे-धीरे ठंडा करें।
शमन: 650°C पर पहले से गरम करें, फिर 830-850°C पर ऑस्टेनिटाइज़ करें। तेल में बुझायें.
तड़का लगाना: शमन के तुरंत बाद 490-510°C पर तड़का लगाना। तनाव से राहत और माइक्रोस्ट्रक्चर स्थिरीकरण के लिए डबल टेम्परिंग की सिफारिश की जाती है।
कस्टम आकार की पूछताछ, ताप उपचार आवश्यकताओं, मूल्य उद्धरण, या नमूना आदेश के लिए, हमसे संपर्क करें.