टी: +86-0731-85185770
ई: enquiry@qilumetal.com
ई: enquiry@qilumetal.com
नंबर 18 जियांगफू मिडिल रोड, युहुआ जिला, चांग्शा शहर

|


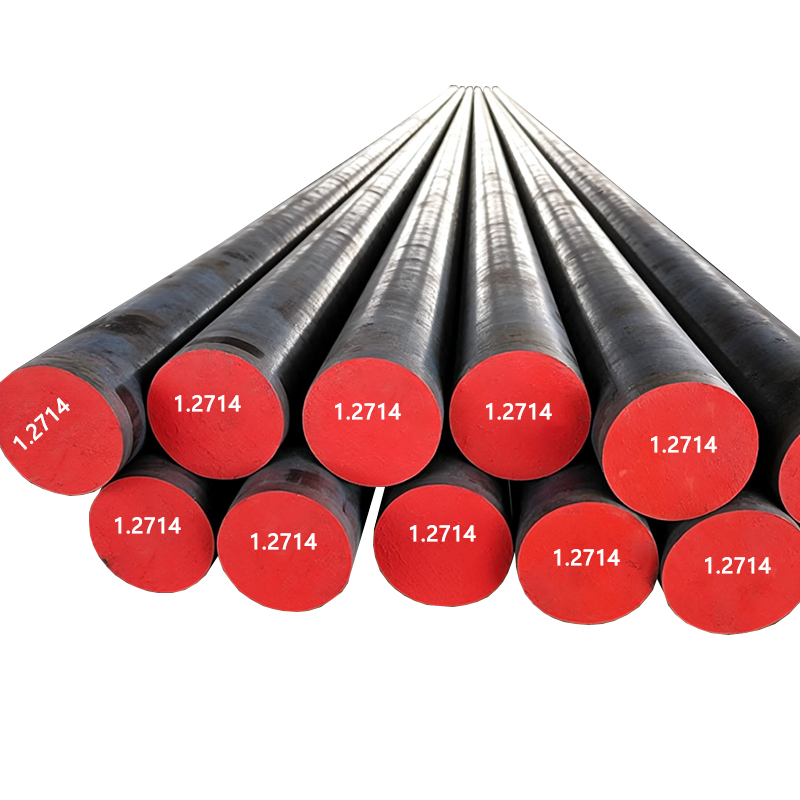
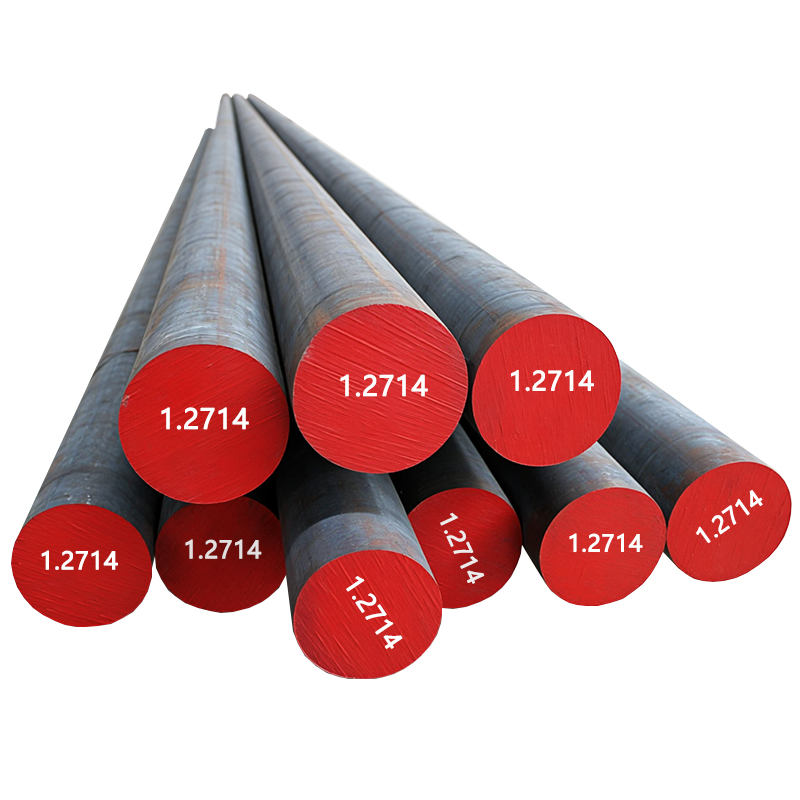




ग्रेड: DIN 1.2714
समतुल्य स्टील: ISO 55NiCrMoV7, ASTM L6, GB 5CrNiMo
1.2714 हॉट वर्क टूल स्टील का असाधारण उच्च तापमान प्रदर्शन और स्थायित्व सीधे तौर पर इसकी सटीक संतुलित रासायनिक संरचना के कारण है। इस क्रोमियम-निकल-मोलिब्डेनम-वैनेडियम मिश्र धातु में 0.50-0.60% कार्बन सामग्री होती है, जो मांग वाले अनुप्रयोगों के लिए आवश्यक कोर कठोरता और ताकत प्रदान करती है। इसकी पर्याप्त निकल सामग्री (1.50-1.80%) बेहतर कठोरता और प्रभाव प्रतिरोध प्रदान करने की कुंजी है, जो इसे भारी फोर्जिंग के गंभीर यांत्रिक झटके का सामना करने में सक्षम बनाती है। क्रोमियम (1.0-1.2%) का समावेश कठोरता को बढ़ाता है, जबकि मोलिब्डेनम (0.45-0.55%) और वैनेडियम (0.07-0.12%) का सहक्रियात्मक संयोजन स्थिर कार्बाइड बनाता है।
| मात्रा: | |
|---|---|
1.2714
क़िलु
डीआईएन 1.2714 एक प्रीमियम जर्मन मानक हॉट वर्क डाई स्टील है, जो अत्यधिक उच्च तापमान और उच्च-यांत्रिक-तनाव वाले कामकाजी वातावरण में अपने असाधारण सर्वांगीण प्रदर्शन के लिए प्रसिद्ध है। एक क्लासिक निकल-क्रोमियम-मोलिब्डेनम-वैनेडियम मिश्र धातु इस्पात के रूप में, इसे उच्च तापमान की ताकत, प्रभाव क्रूरता और पहनने के प्रतिरोध को संतुलित करने के लिए सटीक रूप से तैयार किया गया है - थर्मल साइक्लिंग स्थितियों के तहत आसान नरमी, क्रैकिंग और कम सेवा जीवन जैसे सामान्य गर्म काम वाले स्टील्स के सामान्य दर्द बिंदुओं को हल करना।
DIN 17350 मानक (ग्रेड के अनुरूप , 56NiCrMoV7 ) 1.2714 प्रमुख अंतरराष्ट्रीय मानकों में इसके समकक्ष ग्रेड हैं: ASTM A681 L6 (US), ISO 4957 55NiCrMoV7 (यूरोप) और GB/T 1299 5CrNiMo (चीन)। यह एयरोस्पेस, ऑटोमोटिव विनिर्माण, अलौह धातु प्रसंस्करण और प्लास्टिक मोल्डिंग उद्योगों में मोल्ड और उपकरण बनाने के लिए पहली पसंद की सामग्री है, जहां गंभीर थर्मल तनाव के तहत विश्वसनीय संचालन की आवश्यकता होती है।
1.2714 की उन्नत गलाने और फोर्जिंग प्रक्रिया सामग्री की शुद्धता और संरचनात्मक एकरूपता सुनिश्चित करती है, और इसकी अनूठी मिश्र धातु संरचना इसे 500 ℃ + उच्च तापमान के लंबे समय तक संपर्क के बाद भी उत्कृष्ट यांत्रिक गुणों को बनाए रखती है, जो मोल्डों की लंबी सेवा जीवन और उच्च-सटीक उत्पादन के लिए एक मजबूत गारंटी प्रदान करती है।
देश |
यूएसए |
आईएसओ |
जर्मनी |
चीन |
मानक |
एएसटीएम ए681 |
आईएसओ 4957 |
डीआईएन17350 |
जीबी/टी1299 |
श्रेणी |
एल6 |
55NiCrMoV7 |
56NiCrMoV7/1.2714 |
5CrNiMo |
श्रेणी |
सी |
सी |
एम.एन. |
पी |
एस |
करोड़ |
एमओ |
नी |
वी |
एल6 |
0.65-0.75 |
0.10-0.50 |
0.25-0.80 |
0.030मैक्स |
0.030मैक्स |
0.60-1.20 |
0.50अधिकतम |
1.25-2.00 |
/ |
55NiCrMoV7 |
0.50-0.60 |
0.10-0.40 |
0.60-0.90 |
0.030मैक्स |
0.020मैक्स |
0.80-1.20 |
0.35-0.55 |
1.50-1.80 |
0.05-0.15 |
1.2714/ 56NiCrMoV7 |
0.50-0.60 |
0.10-0.40 |
0.65-0.95 |
0.030मैक्स |
0.030मैक्स |
1.00-1.20 |
0.45-0.55 |
1.50-1.80 |
0.07-0.12 |
5CrNiMo |
0.50-0.60 |
0.40अधिकतम |
0.50-0.80 |
0.030मैक्स |
0.030मैक्स |
0.50-0.80 |
0.15-0.30 |
1.40-1.80 |
/ |
1.2714 में उत्कृष्ट ताप उपचार प्रतिक्रिया है, और विभिन्न प्रसंस्करण और अनुप्रयोग आवश्यकताओं के अनुकूल सटीक प्रक्रिया नियंत्रण के माध्यम से विभिन्न कठोरता अवस्थाएँ प्राप्त की जा सकती हैं:
एनील्ड अवस्था (+ए): अधिकतम कठोरता एचबी248 , सामग्री में अच्छी मशीनेबिलिटी है, सांचों की खुरदरी और बारीक प्रसंस्करण के लिए आसान है, और प्रसंस्करण समय और उपकरण हानि को कम कर सकती है।
शीत-तैयार अवस्था: अधिकतम कठोरता HB262 , उच्च आयामी सटीकता और सतह खत्म के साथ, छोटे और मध्यम आकार के सांचों के सटीक निर्माण और अर्ध-तैयार उत्पाद प्रसंस्करण के लिए उपयुक्त।
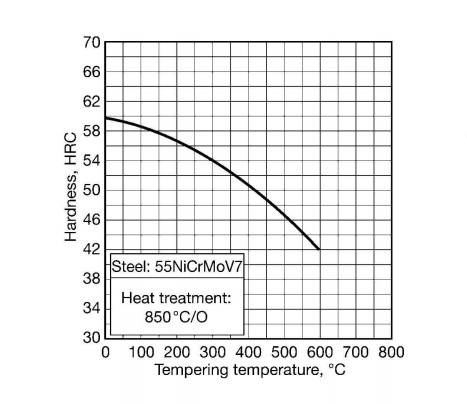
कठोर और टेम्पर्ड अवस्था (+HT): न्यूनतम कठोरता HRC42 , नियंत्रित हीटिंग (840-860 ℃) + तेल शमन + तड़के (490-510 ℃) के बाद, कठोरता पूरे सामग्री में समान रूप से वितरित की जाती है, उच्च संपीड़न शक्ति और पहनने के प्रतिरोध के साथ, भारी-भरकम कामकाजी परिस्थितियों की आवश्यकताओं को पूरा करती है।
मुख्य ताप उपचार युक्ति: आंतरिक तनाव को खत्म करने और उपयोग के दौरान मोल्ड की द्वितीयक दरार से बचने के लिए तड़के के बाद धीमी गति से ठंडा करने की सिफारिश की जाती है।
1.2714 स्टील को भट्टी में समान रूप से 790-820°C तक गर्म करें
संपूर्ण तापीय संतुलन सुनिश्चित करने के लिए पर्याप्त भिगोने के समय तक इस तापमान पर बने रहें
भट्टी में धीरे-धीरे कमरे के तापमान तक ठंडा करें
पूर्वतापन
अंतिम तापन से पहले स्टील को 649°C पर गरम करें
शमन
1.2714 स्टील को नमक स्नान भट्ठी में 840-860°C तक गर्म करें
एकसमान ऑस्टेनिटाइजेशन सुनिश्चित करने के लिए उचित भिगोने के लिए तापमान पर रखें
तुरंत तेल में बुझा दें
टेम्परिंग
बुझी हुई स्टील को भट्ठी में 490-510°C पर तड़काएं
भट्टी से निकालें और हवा में ठंडा करें
1.2714 का उत्पादन अंतरराष्ट्रीय उन्नत इस्पात निर्माण प्रक्रिया को अपनाकर किया जाता है, तैयार उत्पाद की उच्च गुणवत्ता सुनिश्चित करने के लिए प्रत्येक लिंक को सख्ती से नियंत्रित किया जाता है:
गलाने की प्रक्रिया: ईएफ + एलएफ + वीडी / ईएएफ + एलएफ + वीडी + ईएसआर दोहरी प्रक्रिया वैकल्पिक, स्टील में समावेशन और गैस को प्रभावी ढंग से हटाती है, सामग्री की शुद्धता में सुधार करती है, और आंतरिक दोषों के जोखिम को कम करती है।
फोर्जिंग प्रक्रिया: सख्त तापमान सीमा के भीतर फोर्जिंग (प्रारंभिक फोर्जिंग: 1050-1100 ℃, अंतिम फोर्जिंग: ≥850 ℃), ओवरहीटिंग या अंडरहीटिंग के कारण अनाज के मोटे होने और संरचनात्मक दरार से बचना।
शीतलन प्रक्रिया: सामग्री के आंतरिक तनाव को पूरी तरह से मुक्त करने के लिए फोर्जिंग के बाद धीमी गति से शीतलन, बाद के प्रसंस्करण और उपयोग के दौरान मोल्ड की आयामी स्थिरता सुनिश्चित करना और विरूपण दर को कम करना।
1.2714 EN10228-3 श्रेणी III और सितंबर 1921-84 डी/डी अल्ट्रासोनिक परीक्षण मानकों का अनुपालन करता है, जिसमें रिक्तियों और दरारों जैसे आंतरिक दोषों पर सख्त नियंत्रण होता है। गैर-विनाशकारी परीक्षण की योग्य दर 100% तक पहुंचती है, जो एयरोस्पेस, हाई-एंड ऑटोमोटिव और अन्य प्रमुख क्षेत्रों में मोल्ड और घटकों की उच्च विश्वसनीयता आवश्यकताओं को पूरा कर सकती है।
हम प्रसंस्करण सटीकता सुनिश्चित करने के लिए सख्त आयामी सहिष्णुता नियंत्रण के साथ, मोल्ड प्रसंस्करण और उत्पादन के लिए ग्राहकों की विभिन्न आवश्यकताओं को पूरा करने के लिए विभिन्न विशिष्टताओं में 1.2714 की अनुकूलित प्रसंस्करण प्रदान करते हैं:
| उत्पाद का प्रकार | आकार सीमा | लंबाई | आयामी सहिष्णुता |
| हॉट रोल्ड बार | Φ10-Φ190मिमी | 2000-5800मिमी | ±0.5मिमी (Φ≤50मिमी); ±0.8मिमी (Φ>50मिमी) |
| गरम जालीदार पट्टी | Φ200-Φ600मिमी | 2000-5800मिमी | ±1.0मिमी |
| हॉट रोल्ड प्लेट | मोटाई: 10-60 मिमी; चौड़ाई: 310-810 मिमी |
2000-5800मिमी | मोटाई:±0.3मिमी; चौड़ाई:±1.0मिमी |
| गरम जालीदार प्लेट | मोटाई: 70-250 मिमी; चौड़ाई: 310-810 मिमी |
2000-5800मिमी | मोटाई:±0.5मिमी; चौड़ाई:±1.5मिमी |
| गरम जालीदार ब्लॉक | मोटाई: 260-500 मिमी; चौड़ाई: 300-1000 मिमी | 2000-5800मिमी | ग्राहकों की आवश्यकताओं के अनुसार अनुकूलित |
कस्टम सेवा: हम ग्राहक के चित्र के अनुसार कटिंग, रफ मशीनिंग, हीट ट्रीटमेंट और अन्य प्री-प्रोसेसिंग सेवाओं का समर्थन करते हैं, जिससे ग्राहक के बाद के प्रसंस्करण चरणों को कम किया जा सकता है और उत्पादन दक्षता में सुधार किया जा सकता है।
अपने उत्कृष्ट व्यापक प्रदर्शन के लिए धन्यवाद, 1.2714 में गर्म काम, ठंडे काम और प्लास्टिक मोल्डिंग क्षेत्रों में अनुप्रयोगों की एक विस्तृत श्रृंखला है, और यह उच्च तापमान, उच्च प्रभाव और बार-बार पहनने के साथ उच्च तनाव वाली कामकाजी परिस्थितियों के लिए विशेष रूप से उपयुक्त है:
भारी फोर्जिंग डाई: ऑटोमोटिव क्रैंकशाफ्ट, कनेक्टिंग रॉड्स और इंजन ब्लॉक जैसे बड़े यांत्रिक घटकों के हथौड़ा फोर्जिंग और प्रेस फोर्जिंग के लिए आदर्श, बार-बार उच्च प्रभाव भार और 600 ℃ से ऊपर उच्च तापमान का सामना करना पड़ता है।
अलौह धातु बाहर निकालना मर जाता है: एल्यूमीनियम, तांबे और उनके मिश्र धातुओं के गर्म बाहर निकालना, पिघले हुए अलौह धातुओं के साथ लंबे समय तक संपर्क के दौरान स्थिर आकार और आकार बनाए रखने और पिघली हुई सामग्री के क्षरण और आसंजन का विरोध करने के लिए उपयोग किया जाता है।
डाई कास्टिंग डाई: उत्कृष्ट थर्मल थकान प्रतिरोध के साथ जस्ता, एल्यूमीनियम और मैग्नीशियम मिश्र धातु की डाई कास्टिंग के लिए उपयुक्त, थर्मल क्रैकिंग और पिघली हुई धातु के क्षरण के कारण होने वाली मोल्ड विफलता को प्रभावी ढंग से रोकता है।
मोटी प्लेट स्टैम्पिंग डाई: मोटी धातु की चादरों (मोटाई ≥8 मिमी) को खाली करने, मोड़ने और बनाने के लिए, डाई के छिलने और किनारे के ढहने को रोकने के लिए उच्च कठोरता पर निर्भर होती है।
शीट धातु कतरनी ब्लेड: कार्बन स्टील, स्टेनलेस स्टील और अलौह धातु शीट को काटने के लिए उपयोग किया जाता है, उच्च पहनने के प्रतिरोध के साथ ब्लेड की सेवा जीवन का विस्तार होता है और प्रतिस्थापन आवृत्ति कम हो जाती है।
कोल्ड हेडिंग डाइज़: ठंड के निर्माण के उच्च दबाव का प्रतिरोध करता है, और उच्च परिशुद्धता और स्थिरता के साथ बोल्ट, नट और रिवेट्स जैसे उच्च शक्ति वाले फास्टनरों के उत्पादन के लिए उपयुक्त है।
बड़े इंजीनियरिंग प्लास्टिक इंजेक्शन मोल्ड: नायलॉन, एबीएस, पीसी और अन्य इंजीनियरिंग प्लास्टिक उत्पादों के उच्च मात्रा में उत्पादन के लिए, अच्छी आयामी स्थिरता के साथ, प्लास्टिक भागों की सटीकता सुनिश्चित करना और स्क्रैप दर को कम करना।
प्लास्टिक ब्लो मोल्ड्स: पीईटी बोतलें, प्लास्टिक बैरल और अन्य खोखले कंटेनर बनाती है, जो पिघले हुए प्लास्टिक के घिसाव और उच्च दबाव वाली हवा के प्रभाव का प्रतिरोध करती है, और पैकेजिंग उद्योग की उच्च गति उत्पादन लय के अनुकूल होती है।
मशीन टूल सहायक उपकरण: हेवी-ड्यूटी कटर बॉडी, फिक्स्चर और गाइड रेल के रूप में, उच्च काटने वाली ताकतों और बार-बार घर्षण को सहन करने से मशीन टूल्स की स्थिरता और सेवा जीवन में सुधार होता है।
पहनने के लिए प्रतिरोधी औद्योगिक हिस्से: धातु विज्ञान, खनन और अन्य उद्योगों में रोल, गाइड बुशिंग और घटकों को पहुंचाना, रखरखाव लागत को कम करना और उत्पादन दक्षता में सुधार करना।
एयरोस्पेस घटक: एयरोस्पेस उपकरणों के लिए उच्च तनाव वाले संरचनात्मक हिस्से और थर्मल प्रोसेसिंग मोल्ड, उच्च तापमान, कम दबाव और उच्च प्रभाव जैसी अत्यधिक कामकाजी परिस्थितियों का सामना करते हैं, और उपकरणों की विश्वसनीयता सुनिश्चित करते हैं।
1.2713, 1.2714 का 'सिबलिंग ग्रेड' है, दोनों निकल-क्रोमियम-मोलिब्डेनम हॉट वर्क स्टील्स से संबंधित हैं, लेकिन मुख्य अंतर स्पष्ट हैं:
मिश्र धातु सामग्री: 1.2714 में मोलिब्डेनम और वैनेडियम सामग्री अधिक है, और क्रोमियम सामग्री अधिक केंद्रित है (1.0-1.2%)।
प्रदर्शन: 1.2714 में बेहतर टेम्परिंग स्थिरता और पहनने का प्रतिरोध है, और थर्मल क्रैकिंग जोखिम कम है; 1.2713 में बेहतर मशीनेबिलिटी और कम लागत है।
अनुप्रयोग चयन: हेवी-ड्यूटी, लंबे समय तक चलने वाले उच्च तापमान वाले सांचों के लिए 1.2714; 1.2713 मध्यम और निम्न तनाव, कम लागत आवश्यकताओं वाले छोटे और मध्यम आकार के सांचों के लिए।
8407 एक क्लासिक उच्च-प्रदर्शन हॉट वर्क स्टील है, और 1.2714 की लागत और कठोरता में अपने फायदे हैं:
कठोरता: 1.2714 में निकेल की मात्रा अधिक है, प्रभाव की कठोरता बेहतर है, और यह उच्च-प्रभाव फोर्जिंग डाइज़ के लिए अधिक उपयुक्त है; 8407 में बेहतर उच्च तापमान कठोरता और पहनने का प्रतिरोध है।
लागत: 1.2714 में उच्च लागत प्रदर्शन के साथ अधिक मध्यम कच्चा माल और विनिर्माण लागत है; 8407 अधिक कीमत वाला एक उच्च गुणवत्ता वाला ग्रेड है।
अनुप्रयोग चयन: सामान्य उच्च तापमान वाले उच्च प्रभाव वाले सांचों के लिए 1.2714; अति-उच्च तापमान (≥700℃) और उच्च-घिसाव वाले डाई कास्टिंग मोल्ड के लिए 8407।
क्रोमियम-आधारित मिश्र धातु प्रणाली के साथ H13 दुनिया में सबसे व्यापक रूप से इस्तेमाल किया जाने वाला हॉट वर्क स्टील है, और 1.2714 के साथ अंतर महत्वपूर्ण है:
मिश्र धातु प्रणाली: 1.2714 निकल-क्रोमियम-मोलिब्डेनम प्रणाली है, जो कठोरता पर ध्यान केंद्रित करती है; H13 क्रोमियम-मोलिब्डेनम-वैनेडियम प्रणाली है, जो उच्च तापमान की ताकत और पहनने के प्रतिरोध पर ध्यान केंद्रित करती है।
थर्मल थकान प्रतिरोध: 1.2714 में थर्मल क्रैकिंग के लिए बेहतर प्रतिरोध है, जो बार-बार गर्म करने और ठंडा करने वाले सांचों के लिए उपयुक्त है; H13 में बेहतर ऑक्सीकरण प्रतिरोध है, जो लंबे समय तक उच्च तापमान धारण करने वाले सांचों के लिए उपयुक्त है।
अनुप्रयोग चयन: फोर्जिंग, स्टैम्पिंग और अन्य प्रभाव-प्रकार के हॉट वर्क मोल्ड के लिए 1.2714; एक्सट्रूज़न, डाई कास्टिंग और अन्य दीर्घकालिक उच्च तापमान वाले हॉट वर्क मोल्ड के लिए H13।
A1: 5CrNiMo, 1.2714 का चीनी समकक्ष है, लेकिन मिश्र धातु संरचना में अंतर हैं: 5CrNiMo में क्रोमियम और मोलिब्डेनम सामग्री कम है, और कोई वैनेडियम तत्व नहीं है। मध्यम और निम्न तनाव वाली कार्य स्थितियों (जैसे छोटे फोर्जिंग डाई, कम मात्रा वाले प्लास्टिक मोल्ड) में, दोनों को आपस में बदला जा सकता है; हेवी-ड्यूटी, उच्च-तापमान, लंबे समय तक चलने वाली कामकाजी परिस्थितियों (जैसे बड़े ऑटोमोटिव फोर्जिंग डाइस, हाई-वॉल्यूम डाइकास्टिंग डाइस) में, 1.2714 में स्पष्ट प्रदर्शन लाभ हैं और इसे 5CrNiMo द्वारा प्रतिस्थापित करने की अनुशंसा नहीं की जाती है।
A2: ताप उपचार प्रक्रिया मोल्ड प्रकार और कार्य स्थितियों के अनुसार निर्धारित की जाती है:
फोर्जिंग डाई/स्टैम्पिंग डाई (उच्च प्रभाव): 840℃ पर शमन + 500-510℃ पर टेम्परिंग, कठोरता एचआरसी42-45, कठोरता और प्रभाव प्रतिरोध पर ध्यान केंद्रित करना।
एक्सट्रूज़न डाइज़/डाई कास्टिंग डाइज़ (हाई वियर): 860℃ पर शमन + 490-500℃ पर टेम्परिंग, कठोरता एचआरसी45-48, पहनने के प्रतिरोध और उच्च तापमान ताकत पर ध्यान केंद्रित करना।
प्लास्टिक मोल्ड (उच्च परिशुद्धता): 850℃ + डबल टेम्परिंग (500℃+490℃), कठोरता एचआरसी40-43 पर शमन, आयामी स्थिरता और मशीनेबिलिटी पर ध्यान केंद्रित करना।
ए3: 1.2714 में एनील्ड अवस्था (एचबी≤248) में अच्छी मशीनेबिलिटी है, और काटने का प्रतिरोध मध्यम है। इसका उपयोग करने की अनुशंसा की जाती है:
रफ मशीनिंग: उच्च पहनने के प्रतिरोध के साथ सीमेंटेड कार्बाइड उपकरण (YT15, YT30)।
फिनिश मशीनिंग: मोल्ड की सतह फिनिश को बेहतर बनाने के लिए सेरमेट टूल्स या लेपित कार्बाइड टूल्स (TiN/TiCN कोटिंग)।
ध्यान दें: प्रसंस्करण के दौरान काटने की गति और फ़ीड दर को कम करें ताकि अत्यधिक काटने वाली गर्मी से बचा जा सके जिससे सामग्री सख्त हो जाए।
ए4: जबकि दोनों हॉट-वर्क स्टील हैं, 1.2714 काफी अधिक निकल के साथ मिश्रित है, जो इसे एच13 की तुलना में बेहतर कठोरता और लचीलापन देता है। यह इसे भारी फोर्जिंग जैसे उच्च यांत्रिक प्रभाव के अधीन डाई के लिए पसंदीदा विकल्प बनाता है। H13 आम तौर पर बेहतर गर्म कठोरता प्रदान करता है और बहुत उच्च तापमान पर पहनने का प्रतिरोध करता है, जिससे यह एल्यूमीनियम डाई-कास्टिंग में अधिक सामान्य हो जाता है।
हम विभिन्न विशिष्टताओं में 1.2714 गर्मी प्रतिरोधी हॉट वर्क टूल स्टील के अनुकूलित ऑर्डर स्वीकार करते हैं, और आपकी वास्तविक एप्लिकेशन आवश्यकताओं के अनुसार व्यक्तिगत प्रसंस्करण और तकनीकी समाधान प्रदान कर सकते हैं। यदि आपके पास उत्पाद चयन, ताप उपचार या प्रसंस्करण के बारे में कोई प्रश्न हैं, तो कृपया हमसे किसी भी समय संपर्क करें।