T: +86-0731-85185770
E: enquiry@qilumetal.com
E: enquiry@qilumetal.com
18 Xiangfu Middle Road, Daerah Yuhua, Changsha City

|


Gred: DIN 1.2343
Keluli Setara: ASTM H11, JIS SKD6, ISO X37CrMoV5-1, GB 4Cr5MoSiV
DIN 1.2343 ialah keluli alat kerja panas kromium-molibdenum-vanadium dengan komposisi kimia seimbang yang direka untuk kekuatan dan keliatan suhu tinggi yang optimum. Kandungan karbon 0.36-0.42% menyediakan asas untuk kebolehkerasan, manakala kromium pada 4.80-5.50% memberikan rintangan pengoksidaan yang sangat baik dan prestasi lesu terma. Molibdenum (1.10-1.40%) meningkatkan ketahanan terhadap pelembutan suhu, dan vanadium (0.25-0.50%) menapis struktur butiran sambil meningkatkan rintangan haus.
| Kuantiti: | |
|---|---|
1.2343
Qilu
DIN 1.2343 ialah keluli alat kerja panas premium yang direka bentuk untuk cemerlang dalam persekitaran perindustrian suhu tinggi dan tekanan tinggi, mematuhi spesifikasi ketat DIN 17350 (standard Jerman). Terkenal dengan gabungan seimbang antara keliatan luar biasa , rintangan haus unggul , dan kestabilan haba yang tinggi , keluli ini adalah pilihan utama untuk pengeluar di seluruh dunia yang mencari prestasi yang boleh dipercayai dalam proses intensif haba. Fleksibilitinya telah membawa kepada pembangunan gred yang setara merentas piawaian global utama, memastikan ketersediaan yang konsisten dan keserasian dengan aliran kerja pembuatan antarabangsa. Setara utama termasuk AISI H11 (setiap ASTM A681), X37CrMoV5-1 (setiap ISO 4957), JIS SKD6 (setiap JIS G4404) dan 4Cr5MoSiV (setiap GB/T 1299), menjadikannya bahan yang diiktiraf secara universal dalam industri keluli alat.
Di Hunan Qilu Steel Co., Ltd., kami pakar dalam membekalkan DIN 1.2343 dalam pelbagai bentuk—daripada bar canai panas kepada blok palsu—dengan kualiti yang konsisten dijamin oleh proses pembuatan keluli termaju (termasuk EF+LF+VD dan EAF+LF+VD+ESR ). Stok bulanan kami lebih 10,000 tan bar canai panas dan palsu memastikan penghantaran cepat untuk pesanan segera, manakala pilihan saiz disesuaikan kami memenuhi keperluan unik aplikasi industri yang pelbagai. Sama ada anda memerlukan bar berdiameter kecil untuk perkakas ketepatan atau blok tempa besar untuk acuan tugas berat, DIN 1.2343 daripada Hunan Qilu Steel memberikan sifat mekanikal dan ketepatan dimensi yang diperlukan untuk mengoptimumkan kecekapan pengeluaran anda.
Negara |
USA |
ISO |
Jerman |
China |
Jepun |
Standard |
ASTM A681 |
ISO 4957 |
DIN17350 |
GB/T1299 |
JIS G4404 |
Gred |
H11 |
X37CrMoV5-1 |
1.2343 |
4Cr5MoSiV |
SKD6 |
Gred |
C |
Si |
Mn |
P |
S |
Cr |
Mo |
V |
H11 |
0.33-0.43 |
0.80-1.25 |
0.20-0.60 |
0.030Maks |
0.030Maks |
4.75-5.50 |
1.10-1.60 |
0.30-0.60 |
X37CrMoV5-1 |
0.33-0.41 |
0.80-1.20 |
0.25-0.50 |
0.030Maks |
0.020Maks |
4.80-5.50 |
1.10-1.50 |
0.30-0.50 |
1.2343 |
0.36-0.42 |
0.90-1.20 |
0.30-0.50 |
0.030Maks |
0.030Maks |
4.80-5.50 |
1.10-1.40 |
0.25-0.50 |
4Cr5MoSiV |
0.33-0.43 |
0.80-1.20 |
0.20-0.50 |
0.030Maks |
0.030Maks |
4.75-5.50 |
1.10-1.60 |
0.30-0.60 |
SKD6 |
0.32-0.42 |
0.80-1.20 |
0.50Maks |
0.030Maks |
0.020Maks |
4.50-5.50 |
1.00-1.50 |
0.30-0.50 |
Rawatan Haba |
Kekerasan |
Disepuhlindap (+A) |
HB229Maks |
Keadaan sejuk |
HB262Maks |
Pengerasan dan Pembajaan (+HT) |
HRC48 Min |
EN10228-3 kelas III atau Sep 1921-84 D/D
Kualiti konvensional: EF+LF+VD / EAF+LF+VD — untuk penempaan panas, penyemperitan, acuan suntikan standard.
Gred ESR premium: EAF+LF+VD+ESR — kebersihan bahan yang lebih tinggi, rangkuman bukan logam yang lebih sedikit, kebolehgilapan dan keliatan yang lebih baik, disyorkan untuk tuangan mati mewah, acuan plastik permukaan cermin, perkakas berimpak berat.
Pra-panas jongkong: 700-800 ℃
Panaskan sehingga suhu penempaan awal: 1050‑1150 ℃
Penempaan lengkap di atas suhu penempaan kemasan 850‑900 ℃ untuk mengelakkan keretakan panas
Sejuk perlahan dalam pasir selepas ditempa untuk melegakan tekanan haba.
Panaskan kepada 840‑880 ℃, tahan 2‑4 jam mengikut ketebalan bahagian, penyejukan relau perlahan ≤50 ℃/j, kekerasan akhir ≤HB 229. Tujuan: melembutkan untuk pemesinan, melegakan tekanan.
Pra-panas: 788 ℃ (elakkan kejutan haba untuk blok besar)
Suhu austenitizing: 1010‑1030 ℃ (mandi garam / relau vakum). Masa rendaman: ~25 ±1 min setiap ketebalan bahagian 25 mm.
Padamkan dalam minyak.
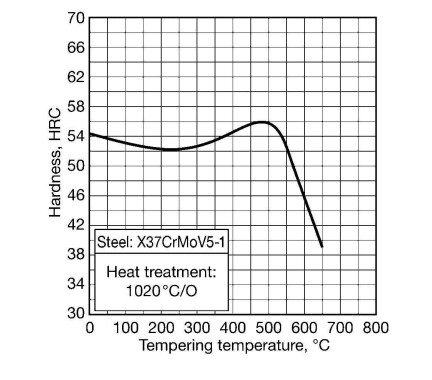
Pembajaan: 540‑560 ℃, tahan minimum 60 min (1 jam setiap 20 mm ketebalan). Pembajaan dua kali amat dinasihatkan untuk acuan yang memerlukan kestabilan dimensi tinggi. Kekerasan sasaran ≥HRC 48 (50‑52 HRC tipikal).
Nota penting: Jangan simpan suhu kerja secara berterusan melebihi 600 ℃; pelembutan yang jelas akan berlaku melebihi ambang ini.
Jenis produk |
Julat saiz |
Panjang |
Bar canai panas |
Φ20-Φ200mm |
2000-5800mm |
Bar palsu panas |
Φ200-Φ600mm |
2000-5800mm |
Pinggan/lembaran canai panas |
T:10-60mm; W: 310-810mm |
2000-5800mm |
Pinggan tempa panas |
T: 70-250mm; W: 310-810mm |
2000-5800mm |
Blok Hot Forged |
T: 260-500mm; W: 300-1000mm |
2000-5800mm |
Kemasan Permukaan |
berpaling |
Digiling |
Pengisaran (Terbaik) |
Digilap(Terbaik) |
Dikupas (Terbaik) |
Black Forged |
Bergulung Hitam |
Toleransi |
+0/+3mm |
+0/+3mm |
+0/+0.05mm |
+0/+0.05mm |
+0/+0.1mm |
+0/+5mm |
+0/+1mm |
Kelurusan |
1mm/1000mm maks. |
3mm/1000mm maks. |
|||||
Bar canai panas stok keluli Qilu dan bar palsu lebih daripada sepuluh ribu tan setiap bulan , di bawah saiz stok kami untuk bar bulat
20 |
25 |
30 |
35 |
40 |
45 |
50 |
55 |
60 |
65 |
70 |
75 |
80 |
85 |
90 |
95 |
100 |
105 |
110 |
115 |
120 |
130 |
140 |
150 |
160 |
170 |
180 |
190 |
200 |
Oleh kerana stok bertukar setiap hari, jika anda ingin mengetahui maklumat stok kami yang tersedia, sila hubungi jurujual kami.
DIN 1.2343 digunakan secara meluas di seluruh industri kerana keupayaannya untuk menahan suhu tinggi, tekanan mekanikal dan kitaran terma berulang. Di bawah ialah bidang aplikasi utamanya, dengan butiran tentang cara cirinya menangani keperluan industri tertentu.
Die Casting Dies : Sesuai untuk aluminium, magnesium, dan aloi zink die casting. Kestabilan haba keluli yang tinggi (dikekalkan sehingga 600 ℃) dan rintangan haus menghalang degradasi die daripada aliran logam cair, memanjangkan hayat cetakan sebanyak 20-30% berbanding keluli gred rendah.
Dies Penempaan Panas : Digunakan untuk menempa keluli karbon, keluli aloi dan logam bukan ferus (cth, tembaga, loyang). Keliatannya yang luar biasa menyerap kesan pukulan tempa, manakala komposisi Cr-Mo-Vnya menahan ubah bentuk di bawah tekanan tinggi.
Mati Penyemperitan : Kritikal untuk proses penyemperitan aluminium dan kuprum. Rintangan haus keluli (dari Mo dan V) memastikan dimensi penyemperitan yang konsisten, walaupun selepas beribu-ribu kitaran. Ia biasanya digunakan untuk menyemperit profil untuk industri automotif dan pembinaan.
Alat Setem Panas : Digunakan dalam sektor automotif untuk membentuk bahagian keluli berkekuatan tinggi (HSS) (cth, rasuk pintu, komponen casis). Kekerasannya yang keras & terbaja (HRC48 Min) mengekalkan tepi alat yang tajam, memastikan bentuk bahagian yang tepat.
Acuan Suntikan : Digunakan untuk membentuk plastik kejuruteraan (cth, PA66, PBT, PC) yang memerlukan suhu pemprosesan melebihi 250℃. Kestabilan terma keluli menghalang acuan melengkung, manakala kemasan permukaannya yang licin (boleh dicapai melalui pengisaran) memastikan bahagian plastik mempunyai penampilan yang berkualiti tinggi.
Acuan Mampatan : Sesuai untuk mengeluarkan bahagian komposit (cth, plastik bertetulang gentian kaca) dan komponen plastik berdinding tebal. Keliatannya menahan tekanan pengapit tinggi mesin pengacuan mampatan (sehingga 50 MPa), mengurangkan risiko kerosakan acuan.
Sistem Hot Runner : Disepadukan ke dalam acuan suntikan plastik untuk mengekalkan aliran plastik cair. Ketahanan keluli terhadap pelembutan pada suhu tinggi memastikan kadar aliran yang konsisten, meminimumkan sisa plastik dan meningkatkan kecekapan pengeluaran.
Bilah Ricih : Digunakan dalam kilang keluli dan loji pemprosesan logam untuk memotong plat dan bar keluli panas. Rintangan hausnya (dari Mo dan V) memanjangkan hayat bilah, mengurangkan masa henti penyelenggaraan.
Mandrel & Teras : Kritikal untuk pembuatan tiub dan paip (cth, paip keluli lancar). Kekuatan tinggi keluli dan rintangan kakisan (daripada Cr) menghalang ubah bentuk teras semasa penyemperitan paip, memastikan ketebalan dinding paip seragam.
Lekapan Rawatan Haba : Digunakan untuk memegang bahagian semasa penyepuhlindapan, pelindapkejutan, atau pembajaan. Rintangan kelesuan terma membolehkannya menahan pemanasan berulang dan kitaran penyejukan tanpa retak.
Dies Pembentukan Sejuk : Untuk penyemperitan sejuk logam bukan ferus (cth, aluminium, kuprum) di mana suhu tinggi bukan faktor. Kekerasannya (HRC48 Min) memastikan ketepatan die, manakala keliatannya tahan retak akibat tekanan kerja sejuk.
Alat Menebuk & Mengkosongkan : Sesuai untuk pemotongan ketepatan tinggi kepingan logam nipis (sehingga 5mm tebal). Pengekalan tepi yang tajam (daripada V) memastikan pemotongan bersih, mengurangkan keperluan untuk pasca pemprosesan.
A1: DIN 1.2343 dan AISI H11 secara teknikalnya setara, tetapi ia mempunyai perbezaan kecil dalam komposisi kimia dan kekerasan:
Komposisi Kimia : AISI H11 mempunyai julat sedikit lebih luas untuk Mo (1.10-1.60% lwn. 1.10-1.40% untuk DIN 1.2343) dan V (0.30-0.60% lwn. 0.25-0.50% untuk DIN 1.2343). Perbezaan ini adalah minimum dan tidak menjejaskan prestasi dalam kebanyakan aplikasi—kedua-dua keluli boleh digunakan secara bergantian untuk tuangan, penempaan dan penyemperitan.
Kekerasan : Kedua-duanya mempunyai kekerasan anil HB229 Max dan kekerasan yang dikeraskan & terbaja HRC48 Min, jadi ia memenuhi keperluan kekuatan yang sama.
Di Hunan Qilu Steel, kami membekalkan kedua-dua gred (dilabel untuk sepadan dengan spesifikasi pelanggan) dengan standard kualiti yang sama.
A2: Kami menawarkan DIN 1.2343 dalam pelbagai saiz yang komprehensif untuk memenuhi pelbagai keperluan:
Bar Gelek Panas : Φ20mm hingga Φ200mm (panjang: 2000-5800mm)
Bar Tempa Panas : Φ200mm hingga Φ600mm (panjang: 2000-5800mm)
Plat Gelek Panas : 10mm (T) hingga 60mm (T), 310mm (W) hingga 810mm (W) (panjang: 2000-5800mm)
Plat Tempa Panas : 70mm (T) hingga 250mm (T), 310mm (W) hingga 810mm (W) (panjang: 2000-5800mm)
Saiz stok biasa (cth, Φ20mm, Φ50mm, Φ100mm, plat tebal 10mm) tersedia untuk penghantaran minggu yang sama. Saiz tersuai (cth, bar palsu Φ650mm, plat setebal 300mm) boleh dihasilkan dengan masa pendahuluan 2-4 minggu.
A3: 1.2343 ESR menggunakan proses pencairan semula sanga elektro untuk merendahkan kemasukan bukan logam. Ia memberikan ketulenan yang lebih tinggi, keliatan yang lebih baik, kapasiti penggilap cermin yang lebih baik dan struktur mikro yang lebih seragam. Kos bahan ESR lebih tinggi; pilih ESR untuk acuan mewah yang memerlukan hayat perkhidmatan yang panjang dan kemasan permukaan yang halus.
A4: Ya, amat sesuai untuk plastik kejuruteraan suhu tinggi (PA66, PBT, PC, sebatian berisi kaca). Ia memberikan kestabilan terma dan pengilat yang boleh diterima. Untuk acuan penampilan kosmetik volum besar yang memerlukan kemasan cermin super, varian ESR diutamakan.
A5: Punca biasa: pra-pemanasan tidak mencukupi; suhu penamat penempaan yang tidak betul; perangai tunggal sahaja (tiada perangai kedua); reka bentuk sudut tajam menyebabkan kepekatan tekanan; Lapisan putih EDM tidak dialih keluar; kadar penyejukan lebih-pelindapkejutan. Gunakan pembajaan berganda dan tambah peralihan jejari untuk sudut tajam.
Kami mengalu-alukan pertanyaan untuk DIN 1.2343, AISI H11, JIS SKD6 dan gred keluli alat kerja panas yang setara. Saiz tersuai, perkhidmatan rawatan haba dan pemeriksaan pihak ketiga tersedia atas permintaan.